

Kesalahan Pembentukan Permukaan
1. Kelerantan dan Bintik
(I) Uneven Wall Thickness
1.1. Penyebab
1.1.1. Bahan baku mengandung kelembaban atau kotoran dan tidak cukup diperas; suhu pemrosesan yang tinggi menyebabkan kerusakan bahan baku; keluarnya udara yang buruk dalam ruang cetakan, yang mengakibatkan terbakar akibat perawatan udara; aliran yang tidak lancar di hopper, yang menyebabkan celah akibat penghubung bahan baku.
1.1.2. Solusi
(II) Surface Defects
1.1.2.1. Memilih bahan baku kualitas tinggi untuk pembuatan cetakan suhu rendah, menggunakan pemanas hampa kelembapan untuk mengurangi kelembaban bahan baku hingga kurang dari 0,02%; mengurangkan masa peristirahatan bahan baku dalam drum, mengurangkan suhu pemrosesan sebesar 5-10 °C; menambahkan alur keluar udara di dalam ruang cetakan dengan kedalaman 0,02-0,05mm untuk menyapu udara dengan cepat; meningkatkan sudut kerucut hopper hingga lebih dari 60° dan memperbaiki motor vibrasi untuk menghindari penghubungan bahan baku.
1.2. Kerat dan Kulit jeruk
1.2.1. Penyebab
1.2.1.1. Permukaan cetakan tidak lurus, rusak, atau terdapat akumulasi bahan lemak; permukaan parison tidak rata yang menghasilkan tanda aliran pada saat ekstrusi; volume udara ring pengadukan tidak sama menyebabkan kecepatan pengadukan luar botol yang tidak seragam.
1.2.1.2. Solusi
1.2.1.2.1. Sangat penting bagi pengguna untuk melakukan perawatan cetakan dengan mengepel kandungan cetakan secara teratur, membersihkan lemak acuan untuk memastikan permukaan cetakan bersih; menyesuaikan suhu dan kecepatan ekstrusi untuk mengurangi tanda aliran; menyesuaikan posisi ring pengadukan untuk memastikan volume udara yang seragam dan mengendalikan kecepatan pengadukan yang konsisten pada permukaan luar botol.
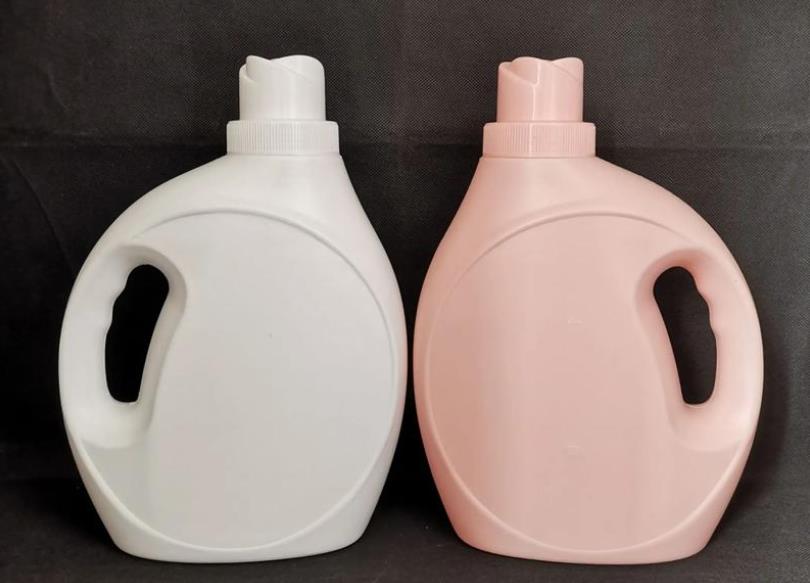
13. Tabung plastik paling umum, seperti tabung sabun dan plastik, memiliki berbagai kesalahan kualitas, yang langsung mempengaruhi kemampuan produk untuk lulus serendah mungkin, dan mengecewakan konsumen.
3. Titik-titik Hitam dan Baris Hitam
Penyebab: Suhu hopper yang terlalu tinggi menyebabkan kerusakan bahan baku; usia matras dan dinding internal hopper, menyebabkan partikel logam bermigrasi ke cairan lapisan; blok filter, yang menyebabkan terbakar akibat adanya impuritas.
Solusi: Periksa dan sesuaikan suhu hopper, ganti matras atau wadah yang rusak, serta lakukan pengecatan krom keras pada permukaannya; rutin membersihkan atau mengganti saringan filter agar kemurnian cairan tetap terjaga.
(III) Penyebab Deformasi dan Kelonjongan Dimensi Produk
Fenomena: Tebal tubuh botol mengalami deformasi, pengapuran, elips, dan kondisi-pendidihan, serta kuantitas, diameter luar, dan dimensi lainnya melebihi jangkauan toleransi, sehingga tidak dapat memenuhi persyaratan pengisian dan pengemasan.
Penyebab: Waktu pendinginan yang kurang memadai atau pendidihan yang tidak merata, menyebabkan penempatian tubuh botol yang tidak cukup; suhu matras yang terlalu tinggi, memengaruhi pengsematan kristal; rasio pembuat sekam yang terlalu tinggi, melebihi batas daya dukung bahan; kecepatan pengerakan yang tidak stabil dan gangguan sinkronisasi peralatan.
Solusi: Panjangkan waktu pendinginan 20%-30%, gunakan air dingin untuk menambah efek pendinginan agar tubuh botol cukup dingin sebelum dipersatukan; kendali suhu matras antara 15-25oC, dan dapat dipantau dengan hati-hati melalui mesin pengendali suhu matras; sesuaikan pengendali parison untuk mengontrol rasio pembuat sekam dalam jangkauan 2:1-2.5:1 untuk menghindari penyekapan yang berlebihan; stabilkan kecepatan pengerakan, sering kalibrasi kran sinkronisasi peralatan, ukur besar botol setiap 2 jam, dan sesuaikan parameter dengan cepat.
(IV) Rusak Lempung dan Defek Parison
Fenomena: Permukaan parison memiliki noda dan berkas-berkas, dan tubuh botol memiliki keretakan ketika dialihkan, dengan kekuatan yang sangat kurang dan mudah patah dan bocor.
Penyebab: Kecepatan ekstrusi yang terlalu cepat menyebabkan penekanan shear yang terlalu tinggi; temperatur peleburan bahan baku yang terlalu rendah menyebabkan plastifikasi yang tidak memadai; rancangan lubang matras yang tidak rasional menyebabkan penyerapan aliran yang terlalu tinggi; kadar air bahan baku yang terlalu tinggi menyebabkan dampak uap air selama proses.
Solusi: Turunkan kecepatan ekstrusi untuk memastikan ekstrusi lempung yang terserah; tingkatkan suhu hopper dan pompa matras untuk memastikan plastifikasi yang cukup dari bahan baku; optimalkan struktur lubang untuk mengurangi penyerapan aliran, memperbesar pinggir lubang sebesar 0,5mm; laksanakan pengendalian kadar air bahan baku, dan perpanjang waktu pengeringan, jika diperlukan.
(V) Bottle Mouth Defects
Fenomena: Tutup botol mengalami kekurangan bahan, deformasi, pasir yang berlebihan, kinerja pengisaran yang buruk, dan kebocoran saat memasukkan cairan.
Penyebab: Masalah pada sistem pemompa udara, tekanan pemompa pra sebelum kenaikan yang tidak cukup; penahan mold yang longgar, kekuatan penahan yang tidak cukup sehingga menyebabkan bauan (flash); suhu malansiran mulut botol yang terlalu tinggi, pendinginan yang tidak cukup; posisi parison yang tidak tepat, menyebabkan isian yang tidak lengkap pada mulut botol.
Solusi: Melakukan pemeliharaan pada sistem pemompa udara, membersihkan kotoran pada katup solenoid untuk memastikan tekanan pre-pompa yang stabil; meningkatkan kekuatan penahan hingga 80% - 90% dari nilai yang dimungkinkan, mengganti pilangannya dan silinder penggerak; menurunkan suhu pada area cincin mulut botol, menambahkan perangkat pendingin khusus; memeriksa posisi parison untuk memastikan docking yang tepat antara parison dan mold.
II. Kesalahan Operasi Peralatan dan Solusi
(I) Kesalahan yang Menyebabkan Mesin Tak Mulai Beroperasi atau Tindakan Yang Membingungkan
Fenomena: Mesin tidak beraksi setelah ditekan tombol start, atau satu tindakan seperti penahan, pemompa udara, atau demold yang terhenti.
Penyebab: Gangguan peralatan listrik, seperti soket katup solenoid yang longgar dan kontaktor yang rusak; sistem hidraulik / pneumatik yang tidak normal, tekanan sumber udara yang tidak cukup, blokir peralatan minyak; peralatan keselamatan yang diluncurkan, seperti pintu keselamatan yang tidak tertutup dengan benar dan tombol berhenti darurat yang tidak diatur kembali.
Solusi: Deteksi jaringan listrik menggunakan multimeter, menjepit soket soket, mengganti komponen yang rusak; menyesuaikan tekanan sumber udara menjadi
(II) Abnormal Suhu kepala acuan
6 -
8MPa, membersihkan filter peralatan minyak, dan memeriksa tingkat minyak hidraulis; memastikan pintu keselamatan tertutup dengan benar, mengatur kembali tombol berhenti darurat, dan mengeksekusi peralatan penyetelan keselamatan.
Fenomena: Nilai tampilan suhu melebihi batas yang ditetapkan, dengan mengalami kerusakan temperatur lokal atau perawatan pendinginan yang tidak memadai, mengganggu kualitas pemadatan plastik.
Penyebab: Kawat pemanas yang rusak atau soket sambungan yang longgar; pengaturan parameter PID yang salah pada pengendali suhu; aliran air pendingin di kepala pencetak yang tidak cukup, efek pendinginan yang buruk.
Solusi: Membandingkan suhu yang sesungguhnya dengan termometer inframerah, mengganti kawat pemanas yang rusak dan menyatukan soket sambungan; merekalibrasi parameter PID pada pengendali suhu untuk memastikan akurasi kontrol suhu; memeriksa jalur air pendingin, membersihkan kotoran yang tersumbat, dan memastikan debit air pendingin setidaknya 5 L / menit.
Sebab: Penuaan dan peneken penutup kepala tabung; kerusakan kunci dan tabung, kemudahan transportasi cairan; layar pemisah yang tidak dibersihkan dalam jangka panjang, menyebabkan akumulasi kontaminan; suhu kepala tabung yang terlalu rendah, kelenturan cairan yang buruk.
Solusi: Ganti penutup yang telah usang untuk memastikan penutup yang ketat pada sambungan; periksa kerusakan kunci dan tabung, dan lakukan pengayaan berspray yang tahan korosi jika diperlukan; secara teratur bersihkan layar pemisah dan sisa bahan kepala tabung; tingkatkan suhu kepala tabung secara layak untuk meningkatkan kelenturan cairan.
III. Masalah dan Solusi Masalah Peralatan Raw bahan dan Tambahan
(I) Raw Material Adaptability Problems
Fenomena: Plastikasi bahan baku yang sulit, kekuatan yang tidak memenuhi standar dan ketahanan kimia tubuh botol yang dibentuk, yang tidak dapat memenuhi persyaratan ketahanan terhadap korosi kemasan pembersih.
Sebab: Kesalahan dalam memilih bahan baku kelas pembentukan tiup khusus, seperti bahan baku HDPE dengan tingkat aliran cairan (MFR) yang tidak berada dalam kisaran 1-5g/10 menit; campuran bahan baku yang tidak merata, proporsi penambah yang tidak seimbang; penempaan bahan yang berlebihan, mengganggu kinerja bahan baku.
855) Keuntungan: Produksi harian mencapai
(II) Feeding System Jamming
Fenomena: Penjadwalan yang tidak mulus dalam hopper, fenomena perubaha yang sering terjadi, yang mengakibatkan perubahan dalam volume ekspulsi dan memengaruhi kontinuitas produksi.
000-8.000 unit, pengembalian investasi dalam tempo 12-18 bulan, kompatibel dengan bahan HDPE/PP dan bahan yang tahan kimia.
Solusi: Meningkatkan perlakuan pengeringan bahan baku, dan bahan baku yang higroskopis perlu dikondensasi dan dikeringkan sebelum digunakan; meningkatkan sudut kerucut hopper atau menginstal perangkat pengendalian perubahan; melakukan penyelidikan motor getar untuk memastikan operasi normal; mengganti bagu penjadwalan ganda dan menyemprotkan susunan pelapisan tahan aus pada permukaan untuk meningkatkan kapasitas penukaran.
(III) Abnormal Pneumatic System
Fenomena: Kekacauan kebisingan yang dihasilkan oleh sistem udara saat perangkat beroperasi, tindakan silinder yang lambat, yang memengaruhi akurasi pembentukan jongkok dan efisiensi produksi.
Penyebab: Penyortiran sumber udara yang tidak tepat, kadar minyak atau kelembaban yang tinggi dalam udara kompresi; saluran suara yang terblokir, tekanan buang yang terlalu tinggi; saluran udara yang usang, rezonansi yang disebabkan oleh perceraian dinding dalam.
Solusi: Instal unit tripel (saringan + pengurang tekanan + pelumpu pemijahan minyak kecil), mengekalkan air kondensasi secara teratur untuk memastikan udara kompresi bersih dan kering; membersihkan atau mengganti saluran suara untuk memastikan tekanan buang ≤
IV. Prevention and Daily Maintenance Suggestions
Pengendalian bahan baku: Buat mekanisme pemeriksaan untuk bahan baku yang masuk, verifikasi dilacak indikator seperti kadar aliran mencair, kadar kelembaban, dan kadar bahan yang tidak sah untuk mencegah bahan baku yang tidak memenuhi syarat dimasukkan ke produksi; lakukan verifikasi batch kecil untuk setiap batch bahan baku untuk memastikan adaptabilitas proses.
Perawatan peralatan: Bukalah daftar pemeliharaan yang standar, periksa tingkat minyak pelumas, kadar aliran air dingin, dan tekanan sumber udara sebelum mesin dimulai setiap hari; buang sisa bahan pembungkus kepala bubukan setiap minggu dan periksa status koneksi telinga pemanas; ganti filter minyak hidrolik setiap bulan, deteksi kesenjangan antara sekrup dan tabung, dan melindungi part-part yang rentan seperti telinga pemanas dan sekrup.
Pengendalian proses: Buat database parameter-proses utama dan susun prosedur operasi standar (SOP) untuk berbagai spesifikasi kaleng sabun; simpan parameter utama seperti suhu, tekanan, dan tebal dinding setiap 2 jam selama produksi untuk memastikan pelacakan mutu.
Pelatihan personel: Tingkatkan pelatihan keterampilan operator agar mereka mahir dalam operasi peralatan, penyesuaian parameter, diagnosis kesalahan, dan keterampilan lain; berkumpul secara teratur untuk pertemuan analisis mutu, menyusun pengalaman dalam menyelesaikan masalah umum, dan meningkatkan kesadaran mutu semua karyawan.
Kesimpulan
Kontrol mutu dalam produksi kaleng sabun oleh mesin cetakan proses pembelahan adalah proyek sistematis yang perlu mempertimbangkan faktor-faktor seperti bahan baku, peralatan, proses, dan personel. Dalam produksi yang sebenarnya, kita harus memegang prinsip "pertama dari pencegahan dan tanggapan yang cepat", dan memecahkan berbagai masalah umum dengan memodifikasi parameter proses, menegakkan pengawasan peralatan, dan memeriksa bahan baku secara ketat. Pada saat yang sama, perlu untuk terus mengoleksi pengalaman dalam kombinasi dengan praktik produksi dan secara terus-menerus menerapkan skema produksi, sehingga dapat meningkatkan persentase kelayakan produk secara stabil, menurunkan biaya produksi, dan memaksimalkan efisiensi produksi.






