

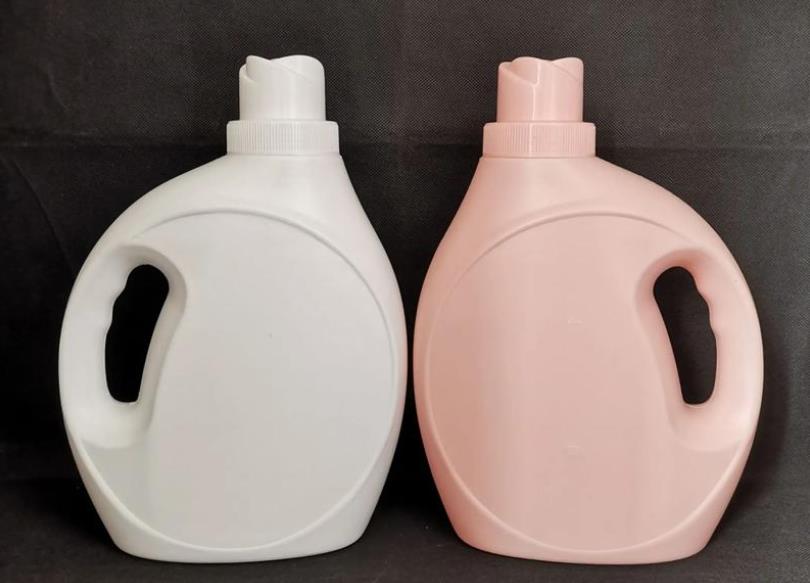
Defeitos do processo moldagem e soluções
Fenômeno: A diferença de espessura da parede de garrafas de detergente no mesmo cruzamento ou em partes diferentes excede 10%, com situações comuns como o topo mais grosso e o fundo mais fino, e a espessura periférica irregular. Isso resulta em uma força insuficiente da garrafa, que é sujeita a danos durante o enchimento e o transporte.
(I) Uneven Wall Thickness
Causas:
Design de molde inadequado, distribuição irregular da correia ou desvio da posição do orifício de sopro de ar, o que resulta em distribução irregular da massa fundida plástica;
Grande variação da pressão de sopro do molde, tempo pré-sopro antecipado ou atrasado, afetando a expansão uniforme do parison;
(II) Surface Defects
Temperatura irregular da matéria-prima, gradiente de temperatura inadequado em cada seção do cilindro, resultando em diferenças de fluidez da massa fundida;
Decaidamento do parison, devido à temperatura excessiva da massa fundida e à velocidade de extrusão lenta, o parison se estira irregularmente na direção longitudinal sob o seu próprio peso.
Soluções:
Otimizar a estrutura do molde, melhorar o projeto da correia, calibrar a posição dos orifícios de sopro de ar para garantir a distribuição uniforme da massa fundida;
Adotar um sistema de controle de espessura da parede para estabilidade da pressão do sopro, controlar a variação da pressão do sopro dentro de ±0,02 MPa e ajustar o momento de sopro prévia de acordo com a diferença na espessura da parede (por exemplo, atrasar o momento de sopro prévio quando o topo é mais grosso e o fundo mais fino);
Ajustar o gradiente de temperatura do cilindro, adotar uma estratégia de aquecimento gradiente para garantir uma temperatura uniformemente elevada da massa fundida. Para materiais de matéria-prima de PEHD, recomenda-se controlar a temperatura de cada seção do cilindro em 170-180℃;
Reduzir a temperatura da cabeça do morro em 10-15°C, aumentar a velocidade de extrusão em 10% -15%, calibrar a distância entre os dentes dentro de ±0,05 mm com calibradores e reduzir o decaidamento do parison.
3. Pontos e Linhas Pretas
Causas: A temperatura excessiva do barril provoca degradação da matéria prima; o desgaste do parafuso e da parede interna do barril leva à mistura de detritos metálicos na fundição; o bloqueio do filtro, resultando em queima devido à retenção de impurezas.
Soluções: Verifique e ajuste a temperatura do barril, substitua as bobinas de aquecimento danificadas; substitua parafusos ou barris desgastados e aplique revestimento em cromo duro na superfície; limpe ou substitua regularmente a tela do filtro para garantir a limpeza da fundição.
(III) Deformação do Produto e Desvio das Dimensões
Fenômeno: O corpo da garrafa apresenta deformação, torção, elipse e outras condições, e o volume, o diâmetro externo e outras dimensões excedem o intervalo de tolerância, o que não atende aos requisitos de enchimento e embalagem.
Causas: Tempo insuficiente de resfriamento ou resfriamento desigual, resultando em insuficiente fixação do corpo da garrafa; temperatura excessiva do molde, afetando a modelagem pela cristalização; relação de pulverização excessiva, excedendo o limite de sustentação do material; velocidade de tração instável e sincronização inadequada do equipamento.
Soluções: Amplie o tempo de refrigeração em 20% a 30%, use água refrigerada para aumentar o efeito de refrigeração, garantindo que o corpo da garrafa seja completamente refrigereado antes da demoldagem; controle a temperatura do modelo a 15 a 25℃ e obtenha um controle de temperatura preciso por meio de uma máquina de temperatura do molde; ajuste o dispositivo de controle do parison para controlar a relação de aumento dentro do intervalo de 2:1 a 2,5:1, para evitar o estiramento excessivo; estabilize a velocidade de arrasto, calibre regularmente a válvula de sincronização do equipamento, mede o tamanho da garrafa a cada 2 horas e ajuste os parâmetros em tempo hábil.
(IV) Fracção de derrame e defeitos do parison
Fenômeno: A superfície do parison apresenta ondulações e rupturas, e o corpo da garrafa apresenta rachaduras após a moldagem, apresentando uma força seriamente insuficiente e sendo facilmente danificado e viciado.
Causas: Velocidade de extrusão excessivamente alta leva a um estresse excessivo no corte da massa fundida; temperatura de fundição da matéria-prima muito baixa resulta em plastificação insuficiente; projeto inadequado da matriz da moldagem leva a resistência excessiva ao fluxo da massa fundida; teor de umidade excessivo das matérias-primas resulta no impacto do vapor de água durante a processamento.
Soluções: Reduza a velocidade de extrusão para garantir uma extrusão da massa fundida uniforme; aumente a temperatura do barril e da cabeça da matriz para garantir a plastificação adequada das matérias-primas; otimize a estrutura da matriz para reduzir a resistência ao fluxo da massa fundida, amplie a borda da matriz para 0,5 mm; controle rigido o teor de umidade das matérias-primas e estenda o tempo de secagem, se necessário.
(V) Bottle Mouth Defects
Fenômeno: A boca da garrafa apresenta escassez de material, deformação, excesso de rebarbas, desempenho de vedação insuficiente e vazamento durante o preenchimento.
II. Falhas de Operação dos Equipamentos e Soluções
(I) Falhas de Início do Equipamento ou Falhas em Ações
Fenômeno: O equipamento não responde após pressionar o botão de início, ou uma ação única, como a fixação do molde, a injeção de ar ou a extração do molde, é interrompida.
Causas: Falhas no circuito elétrico, como conectores solenóides desligados e contatores danificados; sistemas pneumáticos/hidráulicos anormais, pressão da fonte de ar insuficiente, bloqueio do circuito de óleo; ativação do dispositivo de segurança, como porta de segurança não fechada e botão de parada de emergência não resetado.
Soluções: Detectar o circuito elétrico com um multímetro, fixar conectores solenóides soltos, substituir componentes danificados; ajustar a pressão da fonte de ar para 0,6-0,8 MPa, limpar o filtro do circuito de óleo e verificar o nível de óleo hidráulico; confirmar que a porta de segurança está fechada no local, resetar o botão de parada de emergência e solucionar o dispositivo de entravamento de segurança.
Fenômeno: O valor de exibição da temperatura diverge significativamente do valor ajustado, com sobreaquecimento local ou pouco resfriamento, afetando a qualidade da plasticização da massa fundida.
Causas: Tampa de aquecimento danificada ou fios soltos; configurações incorretas de parâmetros PID do controlador de temperatura; fluxo de água de resfriamento insuficiente da cabeça de matriz, efeito de resfriamento deficiente.
(II) Abnormal Temperatura do cabeçote da matriz.
Soluções: Detectar a temperatura real com um termômetro infravermelho, substituir as tampas de aquecimento danificadas e fixar os terminais dos fios; recalibrar os parâmetros PID do controlador de temperatura para garantir a precisão do controle da temperatura; verificar o tubo de água de resfriamento, limpar as impurezas bloqueadas e garantir a taxa de fluxo de água de resfriamento ≥ 5 L/min.
(III) Saftagem de material e bloqueio da matriz
Fenômeno: Saftagem de material na conexão entre a cabeça de matriz e a cabeça da máquina ou bloqueio dentro da cabeça de matriz, o que leva à interrupção da extrusão.
(III) Vazamento de material e bloqueio do matriz
Fenômeno: vazamento de material na conexão entre a cabeça da matriz e a cabeça da máquina ou bloqueio no interior da cabeça da matriz, o que causa interrupção da extrusão.
Causas: Envelhecimento e danos nas juntas da cabeça do matriz; desgaste dos parafusos e tambores, transporte inconstante da chumaça; telas de filtro não limpas durante um longo período de tempo, levando ao acúmulo de impurezas; temperatura da cabeça da matriz muito baixa, fluidez da chumaça inadequada.
Soluções: Substituir as juntas envelhecidas para garantir uma sigilância estrita na conexão; verificar o desgaste dos parafusos e tambores e, se necessário, realizar um tratamento de pulverização superficial resistente ao desgaste; limpar regularmente a tela de filtro e o material residual da cabeça da matriz; aumentar adequadamente a temperatura da cabeça da matriz para melhorar a fluidez da chumaça.
III. Problemas e Soluções relacionados à matéria-prima e ao sistema auxiliar
(I) Raw Material Adaptability Problems
Fenômeno: Dificuldade de plastificação de matérias-primas, força e resistência química não qualificadas da carroceria da garrafa formada, que não podem atender aos requisitos de resistência à corrosão do embalagem de detergentes.
Causas: Falha na seleção de matérias-primas de qualidade especial para moldeção por sopro, como matérias-primas de HDPE com taxa de fluência de fusão (MFR) fora do intervalo de 1-5 g/10 min; mistura desigual de matérias-primas, proporção desequilibrada de aditivos; blend excessivo de matérias-primas recicladas, afetando o desempenho das matérias-primas.
Soluções: Selecione matérias-primas de qualidade para moldeação por sopro que atendam aos padrões, priorizando resinas de HDPE com taxa de fluência de fusão estável; utilize um misturador de alta velocidade para garantir uma mistura adequada de matérias-primas e aditivos, com um tempo de mistura não inferior a 15 minutos; controle estritamente a proporção de combinação de matérias-primas recicladas (recomenda-se que não exceda 30%) e verifique se as matérias-primas recicladas estão limpas e livres de impurezas.
(II) Feeding System Jamming
Fenômeno: Alimentação irregular na hélice, fenômeno frequente de ponte, resultando em flutuações no volume de extrusão e afetando a continuidade da produção.
Causas: Conteúdo de umidade excessivo das matérias-primas, aglomeração de resinas higroscópicas; ângulo de cone da hélice insuficiente, dificultando o fluxo do material; falha do vibrador, incapaz de ajudar na alimentação; desgaste da seção de alimentação do parafuso, reduzindo a capacidade de transporte.
Soluções: Fortalecer o tratamento de secagem das matérias-primas e as matérias-primas higroscópicas precisam ser desumidificadas e secadas antes do uso; aumentar o ângulo de cone da hélice ou instalar um dispositivo antiponte; realizar uma revisão do motor de vibração para garantir um funcionamento normal; substituir o parafuso de seção de alimentação duplo e aplicar revestimento resistente ao desgaste na superfície para melhorar a capacidade de transporte.
(III) Abnormal Pneumatic System
Fenômeno: ruído anormal gerado pelo sistema pneumático durante a operação do equipamento, ação lenta do cilindro, afetando a precisão do blow molding e a eficiência da produção.
Causas: tratamento inadequado da fonte de ar, conteúdo excessivo de óleo ou de umidade no ar comprimido; condutor de escape bloqueado, excesso de pressão de recirculação; vedações nas tubulações de ar, ressonância causada pela separação da parede interna.
Soluções: instale um conjunto triplo (filtro, válvula redutora de pressão e lubrificador de névoa de óleo), retire regularmente a água condensada para garantir que o ar comprimido esteja limpo e seco; limpe ou substitua o condutor de escape para garantir a pressão de recirculação ≤ 0,05 MPa; substitua as tubulações de PU com espessura da parede ≥ 3 mm, controle o raio de curvatura ≥ 5 vezes o diâmetro da tubulação para evitar ressonância.
IV. Sugestões de Prevenção e Manutenção Diária
1. Controlo de Matérias-Priimas: Estabelecer um mecanismo de inspeção a entrada das matérias-primas, verificar estritamente indicadores como a taxa de fluxo de fusão, o teor de humidade e o teor de impurezas para evitar que materiais não qualificados entrem na produção; realizar a verificação por lotes para diferentes lotes de matérias-primas para garantir a adaptabilidade do processo.
2. Manutenção dos Equipamentos: Formular um registro de manutenção padronizado, verificar o nível de óleo lubrificante, a taxa de fluxo da água de refrigeração e a pressão da fonte de ar antes de iniciar a máquina todos os dias; limpar o material residuado da cabeça do matriz a cada semana e verificar o estado de conexão do cabo de aquecimento; substituir o filtro de óleo hidráulico a cada mês, detectar a diferença entre a rosca e o cilindro e reservar peças vulneráveis, como os fios de aquecimento e as juntas.
3. Controlo do Processo: Estabelecer um banco de dados de parâmetros do processo chave e formular procedimentos operacionais padrão (SOP) para diferentes especificações de garrafas de detergente; registrar parâmetros-chave, como temperatura, pressão e espessura da parede, a cada 2 horas durante a produção, para possibilitar o rastreamento de qualidade.
4. Formação de Pessoal: Fortalecer a formação de habilidades dos operadores, para que sejam competentes na operação dos equipamentos, no ajuste dos parâmetros, no diagnóstico de falhas, dentre outras habilidades; realizar regularmente reuniões de análise de qualidade, resumir a experiência na resolução de problemas comuns e aumentar a consciência de qualidade de todos os funcionários.
Conclusão
O controle da qualidade na produção de garrafas de detergente por máquinas de moldagem por estiramento e sopro é um projeto sistémico que deve ter em conta múltiplos fatores, tais como as matérias-primas, os equipamentos, os processos e o pessoal. Na produção real, devemos aderir ao princípio de "prevenção em primeiro lugar e resposta rápida", resolvendo de forma eficaz os vários problemas comuns através da optimização dos parâmetros do processo, do fortalecimento da manutenção dos equipamentos e do controlo estrito das matérias-primas. Ao mesmo tempo, é necessário acumular continuamente experiência através da combinação com a prática de produção e otimizar constantemente os esquemas de produção, de modo a melhorar constância a taxa de qualificação dos produtos, reduzir os custos de produção e maximizar a eficiência da produção.






