

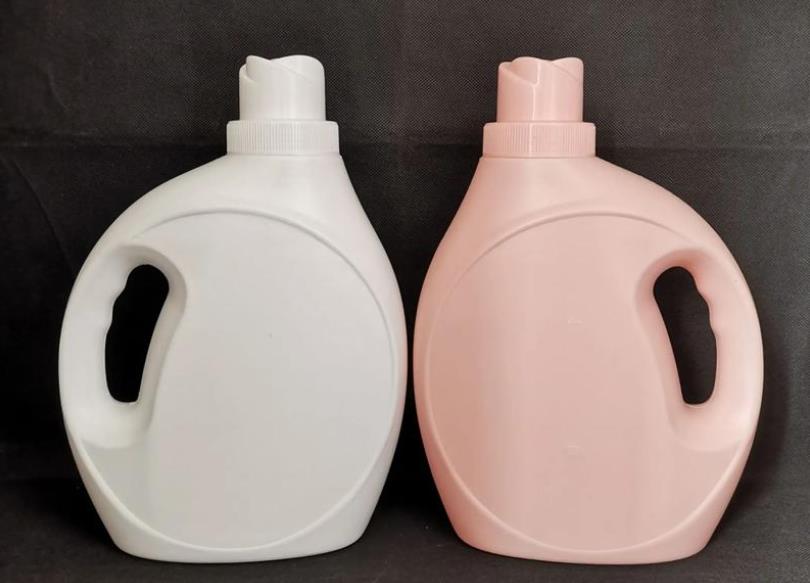
ईक्जट्रूजन ब्लोव-मोडलिंग टेक्नोलॉजी, कम उपकरण निवेश, उच्च उत्पादन क्षमता और रासायनिक सामग्री की व्यापक अनुकूलता के लाभों के कारण, डिटर्जेंट की बोतलों जैसे असमायोजित प्लास्टिक उत्पादों के लिए प्रमुख उत्पादन विधि बन गई है। हालांकि, वास्तविक उत्पादन में, रासायनिक सामग्री की विशेषताओं, उपकरण की स्थिति, प्रक्रिया पैरामीटर और मोल्ड का उच्च सटीकता के कारण कई कारकों के प्रभाव के कारण, विभिन्न गुण विरोधी और उत्पादन विफलताएं हो सकती हैं, जो सीधे उत्पाद योग्यता दर और उत्पादन क्षमता को प्रभावित करती हैं। डिटर्जेंट की बोतलों की उत्पादन विशेषताओं को समanhित करते हुए, यह लेख सामान्य समस्याओं को व्यवस्थित रूप से वर्गीकृत करता है, इनका गंभीर प्रभाव और लक्षित समाधान प्रस्ताव करता है, जिससे उत्पादन अभ्यास के लिए तकनीकी संदर्भ प्राप्त होता है।
I. प्रक्रिया मोल्डिंग की कमियां और समाधान
(I) असमान दीवार मोटाई
पेइंनोमेन: डिटर्जेंट बोतलों की दीवार की मोटाई एक ही अवलोकन या विभिन्न भागों में 10% से अधिक है, जिसमें आम स्थिति जैसे ऊपर मोटी और नीचे पतली, और अवलोकन में असमान परिधीय मोटाई शामिल है। यह उत्पाद केबलिया को कम करता है, जिसके परिणामस्वरूप भरना और परिवहन के दौरान क्षति हो सकती है।
कारण:
गलत मोल्ड डिजाइन, असमान रनर वितरण या वायु ब्लोविंग छेद की स्थिति का विचलन, परिणामस्वरूप प्लास्टिक ताप की असमान भरा;
ब्लोविंग हवा दबाव का बड़ा उतार-चढ़ाव, पूर्व-चढ़ाव की समय में अग्रिम या देरी, उत्पाद की एकरूपता में परिमार्जन प्रभावित करता है;
रसायन सामग्री के असमायोजित तापमान, बैरल के प्रत्येक खंड में अनुचित तापदुर्गण, नतीजा प्लास्टिक पिघलने की प्रवाहानुप्रयोगता में परिवर्तन;
परिमार्जन झुकाव, अतिरिक्त तापमान और धीमी आउटस्ट्रटकरण गति के कारण, मोल्ड के अपने वजन के तहत लंबी दिशा में अनियमित प्रवाहण होता है।
समाधान:
मोल्ड संरचना का अनुकूलन, रनर डिजाइन का समायोजन, वायु ब्लोविंग छेद की स्थिति का समायोजन सुनिश्चित करने के लिए वयस्क की समान वितरण;
2. खरोंच और ऑरेंज पेपर टेक्स्चर
कारण: मोल्ड सतह चिकनी नहीं है, क्षतिग्रस्त है या समुचित सामग्री एकत्र है; पारीसन सतह अनियमित है, जिससे निथरण के दौरान धारा चिह्न आते हैं; ठंडा करने वाले एयर रिंग का अनियमित हवा वॉल्यूम असमान सतह कोल्डिंग स्पीड का कारण बनता है।
समाधान: नियमित रूप से मोल्ड कब्ज़ में चिकना करना, दी इजेक्शंस साफ़ करना ताकि मोल्ड सतह चिकनी बनी रहे; निथरण गति और तापमान को समायोजित करके पिघले हुए धारा चिह्नों को कम करें; ठंडा करने वाले एयर रिंग की स्थिति को सटीक बनाते हुए गिलास बाहरी दीवार के एकरूप तापन दर को नियंत्रित करें।
3. काले सतरों और काले धारियों
कारण: बारल तापमान अधिक होने से मूल सामग्री खराब हो जाती है; रस्सी और बारल इनर वॉल का जंग, जिसके परिणामस्वरूप धातु कण पिघले हुए में मिल जाते हैं; फ़िल्टर ब्लॉक होने से गर्मी लगने की स्थिति उत्पन्न होती है, जो इस्क्यूटी के संचय के कारण होती है।
समाधान: बारल तापमान की जाँच करें और समायोजित करें, क्षतिग्रस्त हीटिंग तार को बदलें; क्षतिग्रस्त रस्सी या बारल को बदलें और हार्ड क्रोम प्लेटिंग पर सफल होना दीजिए; नियमित रूप से फ़िल्टर स्क्रीन साफ़ करें या बदलें ताकि पिघला हुआ पदार्थ चिकना हो।
(III) उत्पाद दुर्बलता और आकारीय विचलन
प्रभाव: गिलास शरीर में संकुचन दुर्बलता, रोलिंग, अंडाकार और अन्य स्थितियां होती हैं, और मात्रा, बाहरी व्यास और अन्य आयाम सहजता श्रेणी से अधिक होते हैं, जो भरने और पैकिंग आवश्यकताओं को पूरा नहीं कर सकते हैं।
कारण: गिलास शरीर के पूर्ण ठंडा होने के लिए पर्याप्त ठंडा समय या अनियमित ठंडा लगने से, पर्याप्त सेटिंग नहीं होती है; अधिक मोल्ड तापमान, क्रिस्टलिज़ेशन मोल्डिंग को प्रभावित करता है; अधिक ब्लॉव-अप अनुपात, सामग्री धारण क्षमता से अधिक होता है; असुरक्षित खींचने की गति और खराब उपकरण सिंक्रोनाइज़ेशन।
समाधान: निम्नानुसार होल्डिंग समय 20% ~ 30% तक बढ़ाएं, ठंडे पानी का उपयोग करके गर्मी को सुधारकर सीलिंग प्रभाव को बढ़ाएं ताकि बोतल शरीर को पूरी तरह से ठंडा होने के बाद हिस्सेदारी से निकालने पर गारंटी मिल सके; मोल्ड तापमान को 15-25 ℃ पर नियंत्रित करें, और सही तापमान नियंत्रण प्रदान करने के लिए मोल्ड तापमान मशीन का उपयोग करें; परिशमक नियंत्रण डिवाइस को संशोधित करके ब्लो-अप अनुपात को 2: 1-2.5: 1 के स्पेक्ट्रम में नियंत्रित करें ताकि अतिरिक्त streching से बचा जा सके; अग्रेषण गति को स्थिर करें, नियमित रूप से उपकरण तुल्यकालिक वाल्व को परीक्षण करें, हर 2 घंटे में बोतल आकार का मापण करें, और समय पर पैरामीटर को समायोजित करें।
(IV) पिरोसन के खंड और दोष: पिरोसन सतह पर झुकाव और खंड हैं, और मोल्डिंग के बाद बोतल के शरीर में क्षति और रिसाव होने के कारण मजबूती बहुत कम है और आसानी से टूट जाती है।
उपयोग करें केवल इस रूप में: "1. " प्रत्येक पंक्ति में, और कुछ और नहीं।
कारण: अत्यधिक तेज़ मरने की गति से अतिरिक्त पिघल जमाव स्ट्रेस उत्पन्न होता है; बहुत कम क्रूड के पिघलने का तापमान पर्याप्त प्लास्टिकाइजेशन की अनुपस्थिति की ओर जाता है; अनुचित मोल्ड डाइ डिजाइन से अतिरिक्त पिघल बहाव प्रतिरोध होता है; कच्चे माल के अतिरिक्त रुंह मात्रा से पानी की पंचर के दौरान प्रभाव उत्पन्न होता है।
समाधान: मरने की गति को कम करके पिघल के एकरूपित मरने को सुनिश्चित करें; बेलर और डाइ हेड की तापमान को बढ़ाकर कच्चे माल की पर्याप्त प्लास्टिकाइजेशन सुनिश्चित करें; मरने की गतिशील प्रतिरोध को कम करने के लिए मरने डाइ संरचना को अनुकूलित करें, मोल्ड के किनारे को
5 मिमी तक विस्तृत करें; कच्चे माल की रुंह मात्रा को सख्ती से नियंत्रित करें, और आवश्यकता पड़ने पर ड्राइंग समय को बढ़ाएँ।
(V) बोतल मुंह की खराबियां
प्राकृतिक घटनाएं: बोतल मुंह में सामग्री की कमी, विकृत, अतिरिक्त केश, कम सेलिंग प्रदर्शन और भराव के दौरान लीक होती है।
कारण: हवा ब्लोइंग सिस्टम के विफलता, पर्याप्त पूर्व ब्लोइंग दबाव की कमी; मोल्ड ज्वाइंटिंग की ढीली, पर्याप्त कसने बल के अभाव से फ्लैश; बोतल मुंह की मोल्ड का अतिरिक्त तापमान, पर्याप्त ठंडा करना; पैरारो के पोजीशनिंग का विचलन, बोतल मुंह के पर्याप्त भराव के अभाव में।
II. उपकरण संचालन की विफलताएँ और समाधान
II. उपकरण परिचालन विफलताएं और समाधान
(I) उपकरण की शुरुआत की स्थिति या अभाव
प्राकृतिक घटनाएं: मशीन ने स्टार्ट बटन दबाने के बाद कोई प्रतिक्रिया नहीं दी है, या एक अकेली कार्रवाई जैसे मोल्ड कटौती, हवा ब्लोइंग, या डेमोल्डिंग रुक गई है।
कारण: विद्युत सर्किट विफलताएं, जैसे लोस्ट सोलेनोइड वाल्व प्लग और क्षतिग्रस्त कन्टैक्टर्स; असामान्य पनरिका/हाइड्रोलिक सिस्टम, कम हवा स्रोत दबाव, तेल सर्किट ब्लॉकेज; सुरक्षा उपकरण सेट, जैसे बंद नहीं हो रहा सुरक्षा दरवाजा और पुनः सेट नहीं किया गया आपातकालीन स्टॉप बटन।
(II) Abnormal हेड तापमान
समाधान: मल्टीमीटर द्वारा विद्युत सर्किट की जाँच करें, लोस्ट प्लग को तम्बू करें, क्षतिग्रस्त घटकों को बदलें; हवा स्रोत दबाव को
कारण: गलत गर्मी तत्वों या खराब वायरिंग; गर्मी नियंत्रक के गलत PID पैरामीटर सेटिंग; नक्कासी ब्लॉक के कम शीतलन पानी प्रवाह; कम शीतलन प्रभाव।
समाधान: इन्फ़्रारेड थर्मोमीटर से वास्तविक तापमान का पता लगाएं, क्षतिग्रस्त गर्मी तत्वों को बदलें और वायरिंग टर्मिनलों को जोड़ें; गर्मी नियंत्रक के PID पैरामीटर को पुन: सेट करें और तापमान नियंत्रण की सटीकता की जांच करें; शीतलन पानी पाइपलाइन की जांच करें, ब्लॉक किए हुए अनुपूरकों को साफ करें और शीतलन पानी की प्रवाह गति ≥5L / मिनट सुनिश्चित करें।
(III) सामग्री लीकेज और डाई ब्लॉकों का ब्लॉकेज
घटना: डाई हेड और मशीन हेड के जुड़ाव पर सामग्री लीक होना या डाई हेड के अंदर ब्लॉक होने से, एक्सट्रूजन में व्यवधान आ सकता है।
कारण: डाई हेड सीलों का खराब होना और क्षतिग्रस्त होना; नट्स और बारो में सिकुड़ा होना, गर्म पदार्थ की स्थिर परिवहन; लंबे समय तक साफ नहीं होने वाले फिल्टर स्क्रीन से अशुद्धि का एकत्र होना; डाई हेड की तापमान की कम हो जाना, गर्म पदार्थ का कम प्रवाहशील होना।
समाधान: डाई हेड के जुड़ाव पर सील को सिक्योर रखने के लिए पुरानी सील बदलें; नट्स और बारो की खराबी की जांच करें और जरूरत पड़ने पर सतह स्प्रेक वादेबाजी के उपचार का कार्य करें; फिल्टर स्क्रीन और डाई हेड के अवशेष वस्तुओं को नियमित रूप से साफ करें; डाई हेड की तापमान को उपयुक्त रूप से बढ़ाकर गर्म पदार्थ के प्रवाह को सुधारें।
III. रासायनिक और सहायक प्रणाली की समस्याएँ और समाधान
(I) तत्वों की अनुकूलन समस्याएं
परिस्थिति: मूल सामग्रियों की कठिन प्लास्टिकाइजेशन, बनाई गई बोतल के शरीर की अनुपयुक्त ताकत और रासायनिक प्रतिरोध, जो सफाई पैकेज के जंग प्रतिरोध आवश्यकताओं को पूरा नहीं कर सकता।
कारण: ब्लो मोल्डिंग ग्रेड के विशेष रासायनिक सामग्री का नहीं चुनना, जैसे कि HDPE रासायनिक सामग्री जो कि पिघलने की प्रवृत्ति (MFR) के रेंज के भीतर नहीं हो; रासायनिक सामग्री के मिश्रण में असमानता, योजक के अनुपात में असंतुलन; समय-समय पर अपशिष्ट सामग्रियों के मिश्रण को अधिक करना जो कि रासायनिक सामग्रियों की परीक्षा को प्रभावित करता है।
समाधान: मानदंडों को पूरा करने वाली ब्लो मोलिंग ग्रेड रेचन सामग्री का चयन करें, और HFR के स्थिर रेजिन को प्राथमिकता दें; Raw सामग्री और यौगिकों का पर्याप्त मिश्रण सुनिश्चित करने के लिए एक उच्च गति मिश्रण का उपयोग करें, और मिश्रण समय 15 मिनट से कम नहीं हो। पुनर्नवीनीकरण सामग्री की मिश्रण अनुपात का कड़ाई से नियंत्रण करें (30% से अधिक न करने की सिफारिश की जाती है) और संभावना का पता लगाएँ कि पुनर्नवीनीकरण सामग्री साफ और अशुद्धियों से मुक्त हैं।
(II) Feeding System Jamming
घटना: भंडारण टंकी में अनियमित फीडिंग, बार-बार ब्रिजिंग की घटना, जिससे इफ्लेटर की मात्रा में उतार-चढ़ाव आता है और उत्पादन जारीता पर प्रभाव पड़ता है।
कारण: मशीनरों की सामग्री में अतिरिक्त नमी का होना, हाइग्रोस्कोपिक रेजिनों का जमा होना; हॉपर की ढाल की कोण को कम करना, जो सामग्री प्रवाह को बाधित करता है; वाइब्रेटर की विफलता, जिसकी वजह से फीडिंग में सहायता नहीं मिलती है; स्क्रू फीडिंग सेक्शन के पहनने से, संचालन क्षमता कम हो जाती है।
समाधान: सामग्री की सुखाने प्रक्रिया को मजबूत करना और हाइग्रोस्कोपिक सामग्री को उपयोग करने से पहले संबंधित नमी को हटाना और सुखाना चाहिए; हॉपर की ढाल की कोण को बढ़ाना या एंटी-ब्रिजिंग डिवाइस लगाना चाहिए; वाइब्रेटर मोटर की मरम्मत करना ताकि सामान्य संचालन सुनिश्चित किया जा सके; डबल-धागे फीडिंग सेक्शन के स्क्रू को बदलना चाहिए और हटने वाले कोटिंग का छिड़काव करना चाहिए ताकि संचालन क्षमता में सुधार किया जा सके।
(III) Abnormal Pneumatic System
घटना: मशीन संचालन के दौरान पायनोरिक सिस्टम से उत्पन्न होने वाला एलर्जिक शोर, धीमी पाइप शक्ति, ब्लो मूलींग सटीकता और उत्पादन दक्षता पर प्रभाव पड़ता है।
कारण: असंतुलित हवा स्रोत का उपचार, दबाव के तहत होने वाले वायुमंडल में अतिरिक्त तेल की मात्रा या नमी की मात्रा; मफलर ब्लॉक होना, दाहिनी गति को कम करना; आयनी वायु पाइपों का बुढ़ा होना, अंदर की दीवार के छूटने से उत्पन्न रेज़ोनेंस।
समाधान: त्रिनियम (फिल्टर + दाब घटाने वाल्व + तेल धूम्रावस्था तेल पट्टा) स्थापित करें, दही पानी को नियमित रूप से हटाएं ताकि शुद्ध और सूखा दबाव के तहत होने वाला वायुमंडल सुनिश्चित हो सके; मफलर को साफ करना या बदलने के लिए उपाय करें ताकि बाहर निकलने वाले दबाव ≤
IV. रोकथाम एवं दैनिक रखरखाव की सिफारिशें
IV. रोकथाम और दिन-प्रतिदिन रखरखाव सुझाव
1. सामग्री नियंत्रण: रासायनिक पदार्थों के लिए आने वाले निरीक्षण माक़न बनाएं, आवधिक निरीक्षण करें दाबने की दर, नमी की मात्रा और अशुद्धता की मात्रा को सुनिश्चित करने के लिए अप्रयुक्त रासायनिक पदार्थों को उत्पादन में शामिल नहीं किया जाता है; विभिन्न बैचों के रासायनिक पदार्थों का छोटा बैच निरीक्षण करें ताकि प्रक्रिया अनुकूलता सुनिश्चित हो सके।
2. मशीन रखरखाव: एक मानक रखरखाव सुरक्षा दस्तावेज बनाएं, मशीन को शुरू करने से पहले तेल मात्रा, ठंडा पानी का प्रवाह दर और हवा स्रोत का दबाव की जाँच करें; हर सप्ताह मोल्ड हेड के रहित पदार्थ को साफ करें और गर्मी वाले तार के कनेक्शन स्थिति की जाँच करें; हर महीने हाइड्रोलिक तेल फ़िल्टर बदलें, पिन और सिर के बीच की स्लिट को जाँचें, और गर्मी वाले तार, सीलों आदि जैसी हानिकारक भागों को रिजर्व करें।
3. प्रक्रिया नियंत्रण: एक सूचनाबद्ध प्रक्रिया बेस डेटा बैंक बनाएं, और विभिन्न विशिष्टताओं के डिटर्जेंट बोतलों के लिए मानक संचालन निदेशालय (SOP) बनाएं; उत्पादन के दौरान प्रत्येक 2 घंटे पर तापमान, दबाव और दीवार की मोटाई जैसी मुख्य पैरामीटरों को रिकॉर्ड करें ताकि गुणवत्ता ट्रेसिंग को प्राप्त किया जा सके।
निष्कर्ष
4. कर्मचारियों के प्रशिक्षण: ऑपरेटरों के कौशल प्रशिक्षण को मजबूत करना ताकि वे मशीन संचालन, परीक्षण शर्तों का समायोजन, खराबी की पहचान और अन्य कौशल में दक्ष हों; नियमित रूप से गुणवत्ता विश्लेषण बैठकें आयोजित करें, सामान्य समस्याओं के अनुकूलन में अनुभव को समाहित करें, और सभी कर्मचारियों के गुणवत्ता जागरूकता को बढ़ाएं।






