

Deficiencies del processamento e le soluzioni adoperate ►►►►►
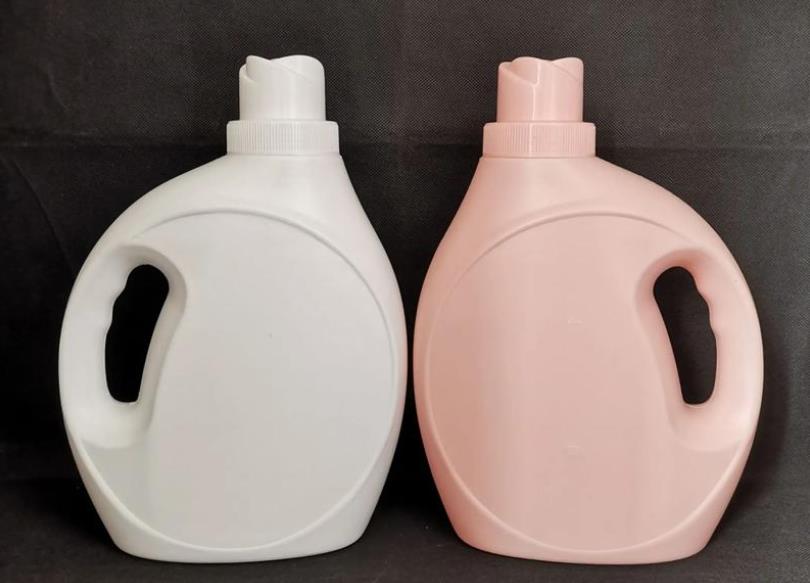
Fenomeno: la differenza tra le spessori della parete dei bidoni per detergenti che trovano a sezioni diverse o a sezioni di disegno identiche è superiore al 10%, assumono le forme di un fondo più sottile e una parte superiore più densa, e un spessore non uniforme lungo il contorno. Questo causa una debolezza limitata del bidone, e quindi il rischio di rottura durante il riempimento e il trasporto. ►►►►►
(I) Spessore murale inasprito
Cause: 1) design non razionale del lungo, mancata distribuzione uniforme o divergenza della posizione dell'aria con la fuga dell'aria, causando una distribuzione inesatta della fusione plastica; 2) fluttuazione elevata della pressione dell'aria di pompaggio, avvio prematuro o ritardo del tempo di pre-pompage, che influisce sull'espansione uniforme del parison; 3) temperatura di fusione delle materie prime non uniforme, prolungazione della temperatura dell'oggetto non razionale in ogni sezione della vite, che porta a differenza di fluidità della fusione; 4) flessione del parison, dovuta alla temperatura eccessiva della fusione e alla velocità di estrudo lenta: il parison si allunga in modo non uniforme nella stessa direzione. ►►►►►
Soluzioni: 1) ottimizzare la struttura del lungo, migliorare il design del guscio, calibrare la posizione delle fessure dell'aria per garantire una distribuzione uniforme della fusione; 2) adottare un sistema di controllo dei spessori per stabilizzare la pressione dell'aria di pompaggio, controllare la fluttuazione della pressione dell'aria entro ±
02 MPa, e regolare il periodo di pre-pompaggio in relazione alla differenza dei spessori (ad esempio, ritardare il periodo di pre-pompage quando la parte superiore è più spessa, e la parte inferiore è meno spessa); 3) regolare la gradiente della temperatura dell'oggetto, adottare una strategia di calore progressivo per garantire una temperatura uniforme della fusione. Per le materie prime HDPE, si consiglia di controllare la temperatura di ogni sezione dell'oggetto a 170-180 °C; 4) ridurre la temperatura della testa dell'esportazione di 10-15 °C, aumentare la velocità di estrudo di 10-15%, calibrare il gap della testa dell'esportazione entro ±
(II) Defecti di superficie
05mm con strumenti di misura e ridurre la flessione del parison. ►►►►►
Le imperfezioni sulla superficie comprendono piccole bolle, macchie, graffi, effetto pelliccia, macchie nere e scie nere, che influiscono sulla qualità del prodotto finale e riducono la fiducia del consumatore. ►►►►►
1. Piccole bolle e macchie ►►►►►
Cause: le materie prime contengono umidità o impurità e non sono asciugate abbastanza; il processo a temperature eccessivamente elevate causa una degrado delle materie prime; scarsa evacuazione nella cavità del lungo, che provoca la riacquisizione dell'aria; ritardo nella alimentazione nella tasca, che porta a fori a causa del passaggio delle materie prime. ►►►►►
Soluzioni: selezionare materie prime di scarica per pompaggio a temperature sostenute, utilizzare un secatore per eliminare l'umidità delle materie prime fino a meno del 0,02%; ridurre il periodo di permanenza delle materie prime nella vite, ridurre la temperatura del processo di 5-10 °C; aggiungere delle fessure di evacuazione nella cavità del lungo con una profondità di 0,02-0,05 mm per evacuare l'aria in tempo; aumentare l'angolo della cona della tasca a più di 60°; controllare il motore di vibrazione per evitare il passaggio delle materie prime. ►►►►►
2. Scratches (peeling) e effetto peluria ►►►►►
Cause: la superficie del lungo non è liscia, è danneggiata o presenta un accumulo di materiale residuo; la superficie del parison è asimmetrico, provocando segni di flusso durante l'estrusione; la quantità di aria della ringhiera di raffreddamento non è uniforme, causando una velocità di raffreddamento non uniforme della superficie del prodotto. ►►►►►
3. Spot neri e strisce nere
Cause: L'elevata temperatura del cilindro comporta una degradazione della matergia di base; l'usura della vite e della parete interna del cilindro, che porta alla diffusione di detriti metallici nella fusione; il bloccaggio del filtro, che provoca bruciatura a causa della retrazione di impurità.
Soluzioni: controllare e regolare la temperatura del cilindro, sostituire le bobine riscaldanti danneggiate; sostituire le vite o i cilindri usurati e effettuarne il rivestimento in cromo duro sulla superficie; pulire o sostituire regolarmente il filtro per garantire la pulizia della fusione.
(III) Deformazione del prodotto e deviazioni dimensionali
Fenomeno: il corpo della bottiglia subisce deformazione da ristrettezza, scorrevoli, ellissi e altre condizioni, e il volume, il diametro interno e altre dimensioni eccedono il range di tolleranza, non permeandone gli obblighi di riempimento e confezionamento.
Cause: Il tempo di raffreddamento insufficiente o il raffreddamento ineguale conduce a un insufficiente assetto del corpo della bottiglia; la temperatura del molle eccessiva, che influisce sulla lavorazione del prototipo; il rapporto di gonfiamento eccessivo, che supera il limite di resistenza del materiale; la velocità di trazione instabile e la scarsa sincronizzazione degli apparati.
Soluzioni: estendere il tempo di raffreddamento del 20%-30%, utilizzare acqua fredda per migliorare l'effetto di raffreddamento e garantire che il corpo della bottiglia venga completamente raffreddato prima della rimozione dalla molle; controllare la temperatura della molle a 15-25°C e ottenere un controllo preciso della temperatura mediante un dispositivo per la temperatura della molle; regolare il dispositivo di controllo del parison per mantenere il rapporto di gonfiamento compreso tra 2:1 e 2,5:1 per evitare un eccessivo allungamento; stabilizzare la velocità di trazione, calibrare regolarmente la valvola di sincronizzazione degli apparati, misurare il volume della bottiglia ogni 2 ore e regolare i parametri in tempo.
(IV) Fratture della fusione e difetti del parison
Fenomeno: la superficie del parison presenta corrugioni e fratture, e il corpo della bottiglia presenta fessurazioni dopo il molleggio, presentando una debolezza seriamente insuffciente e un'elevata probabilità di danni e fughe.
Cause: La velocità di spruzzo eccessivamente rapida comporta una elevata forza di taglio della fusione; la temperatura di fusione delle materie prime eccessivamente bassa comporta una plastificazione insufficiente; un design della testa di appesa improprio comporta un'elevata resistenza al flusso della fusione; l'elevato contenuto di umidità delle materie prime comporta un impatto di vapore d'acqua durante il processo.
Soluzioni: ridurre la velocità di spruzzo per garantire un'esportazione uniforme della fusione; aumentare la temperatura del cilindro e della testa dell'apposito per garantire una plastificazione sufficiente delle materie prime, ottimizzare la struttura del dies per ridurre la resistenza al flusso della fusione, allargare l'angolo della testa di appesa di 0,5 mm; controllare stricamente il contenuto di umidità delle materie prime e, se necessario, prolungare il tempo di asciugatura.
(V) Defecti delle bocche della bottiglia
Fenomeno: la bocca della bottiglia presenta una carenza di materie prime, deformazione, residui eccessivi, prestazioni di sigillatura scarse e fughe durante il riempimento.
Cause: Fallimento del sistema di aspirazione dell'aria, pressione di aspirazione predefinita insufficiente; molla di muletto non serraggiata correttamente e forchetta non sufficientemente allacciata che conduce a bruciature; temperatura eccessiva della molle di apertura della botola; disallineamento della posizione del parison che conduce a riempimento incompleto della parte di apertura della botola.
Soluzione: Riparare il sistema di aspirazione dell'aria, pulire le impurità della valvola solenoide per garantire una pressione di aspirazione costante; aumentare la forza di serraggio del parison e porre in esercizio la forza a 80-90% del valore massimale del dispositivo, sostituire le guide e le guarnizioni danneggiate per evitare scapolo; ridurre la temperatura della porzione di accesso della botola, aggiungere dispositivi di raffreddamento locali; calibrare il dispositivo di posizionamento del parison per garantire una precisione dell'accostamento tra parison e molle.
II. Malfunzionamenti dell'equipaggio e soluzioni
(I) Malfunzionamenti di lancio dell'integrità del dispositivo o azioni mancanti
Fenomeno: La macchina non risponde all'apertura del pulsante di avvio o viene interrotta una sola azione, ad esempio il serraggio della molle, l'aspirazione dell'aria o la rimozione del prodotto dal vorticello.
Cause: Malfunzionamenti del circuito elettrico, come prese della valvola solenoide scambiate o contattori danneggiati; anomalie del sistema pneumatico/hidraulico, pressione di alimentazione dell'aria insufficiente o blocchi del circuito dell'olio; attivazione del dispositivo di sicurezza, come porta di sicurezza non chiusa o pulsante di arresto di emergenza non riavviato.
Soluzione: Esaminare il circuito elettrico con un multiversione, serrare le prese scambiate, sostituire i componenti danneggiati; regolare la pressione di alimentazione dell'aria a 0,6-0,8MPa, pulire il filtro del circuito dell'olio e verificare il livello di olio utilizzato; verificare che la porta di sicurezza sia chiuse correttamente e riavviare il pulsante di arresto di emergenza, risolvere i problemi del dispositivo di sblocco di sicurezza.
(II) Abnormal Temperatura della testa del matrone.
Fenomeno: Il valore della visualizzazione della temperatura differisce notevolmente dal valore impostato, con storicamente il surriscaldamento di varie aree o il raffreddamento insufficiente che influisce sulla qualità del plastificamento della plastica.
Cause: Fili riscaldanti danneggiati o connesse a circuito di corrente di sballo, parametri del controller della temperatura impostati in modo errato; flusso di raffreddamento dell'acqua del blocco di estrusione insufficiente e effetto di raffreddamento tra il blocco e il corpo macchina di scarsa efficacia.
Soluzione: Misurare la temperatura attuale con un termometro ad infrarossi, sostituire i fili riscaldanti danneggiati e serrare i terminali di connessione, recalibrare i parametri PID del controller della temperatura per garantire l'accuratezza del controllo della temperatura; verificare la rete di tubo di raffreddamento, pulire le impurità blocchiate e garantire il flusso di raffreddamento dell'acqua a ≥5 l/min.
(III) Leccaggio del materiale e blocco del blocco di estrusione
Fenomeno: scoppio di materiale al collegamento tra la testa di matrice e la testa della macchina, o blocco all'interno della testa di matrice, che causa l'interruzione dell'estrusione.
Fenomeno: Riscaldamento e danni dei lisci della testa del da, usura dei torniti e dei cilindri, trasporto instabile del liquido; reti filtri non pulite a lungo termine, con accumulo di contaminanti; temperatura della testa del da troppo bassa, flessibilità del liquido scadente.
Soluzioni: Sostituire i lisci esauriti per assicurare una buona apertura al punto di connessione; ispezionare l'usura dei torniti e dei cilindri, e se necessario eseguire un trattamento superficiale antiusura; pulire regolarmente la rete del filtro e i residui presenti nella testa del da; aumentare in modo adeguato la temperatura della testa del da per migliorare la flessibilità del liquido.
III. Problemi delle materie prime e del sistema accessorio e soluzioni
(I) Problemi di adattabilità della materia prima
Fenomeno: Difficoltà nella plastificazione delle materie prime, qualità non idonea di resistenza e resistenza chimica del corpo della bottiglia formatto, che non può soddisfare i requisiti di resistenza alla corrosione dei pacchetti da saponi.
Cause: Fatta un'oscura scelta di materie prime specifiche per la calibrazione del molare, come materie prime in HDPE con un flusso di fusione (MFR) che non è nella gamma da 1 a 5 g/10 min; miscelazione disomogenea di materie prime, proporzione disarmonica di additivi; amalgama eccessiva di materie prime riciclate, che influisce sulle prestazioni delle materie prime.
Soluzioni: Scegliere materie prime di calibrazione del molare che soddisfino i standard, e dare il massimo privilegio ai resini in HDPE con un flusso di fusione stabile; utilizzare un miscitore ad alta velocità per garantire una miscelazione adeguata di materie prime e additivi, con un tempo di miscelazione non inferiore a 15 minuti; controllare attentamente il rapporto di amalgamazione di materie prime riciclate (si consiglia di non superare il 30%) e assicurarsi che le materie prime riciclate siano pulite e senza impurità.
(II) Blocco del sistema di alimentazione
Fenomeno: Fodero inguaribile nella boccetta, fenomeno di ponti frequenti, che causa fluttuazioni del volume di estrusione e compromette la continuità della produzione.
Cause: Contenuto di umidità eccessivo nelle materie prime, agglomeramento di resini idro-sensibili; angolo della boccetta non sufficiente, che ostacola il flusso dei materiali; mancata funzionamento del vibratore, incapace di supportare il predisposizione; usura della sezione di alimentazione a tenone, ridotta capacità di trasporto.
Soluzioni: Fortificare il trattamento di asciugatura delle materie prime e le materie prime idro-sensibili devono essere desumidificate e asciugate prima dell'uso; aumentare l'angolo della punta della boccetta o installare un dispositivo di prevenzione dei ponti; eseguire una riabilitazione del motore del vibratorio per assicurare un funzionamento normale; sostituire la vite di alimentazione a doppia iscrizione, e spruzzare uno smalto resistente all'usura sulla superficie per migliorare la capacità di trasporto.
(III) Sistema pneumatico anomalo
Fenomeno: Rumore anomalo generato dal sistema pneumatico durante il funzionamento del macchinario, azione lenta del cilindro, che influisce sulla precisione del molare e sull'efficienza produttiva.
Cause: Trattamento improprio della fonte dell'aria, elevato contenuto di oli o di umidità nell'aria compressa; muffler bloccato, aumento della pressione di scarico; vecchi gasdinami in PVC, resonanza causata dal guasto della parete interna.
Soluzioni: Installa un sistema triplo (filtre + valvola riduttiva di pressione + lubrificatore di idrocolloi), asporta regolarmente l'acqua condensata per garantire un'aria compressa pulita e asciutta; pulire o sostituire il muffler per garantire la pressione di scarico ≤0,05 MPa; sostituire i gasdinami in PVC con una spessore della parete ≥3 mm, controllare il raggio di curvatura ≥5 volte il diametro del tubo per evitare la resonanza.
IV. Prevention and Daily Maintenance Suggestions
1. Controllo delle materie prime: Implementare un meccanismo di verifica delle materie prime all’ingresso, verificare rigorosamente indicatori come velocità del flusso di fusione, contenuto di umidità e contenuto di contaminanti per evitare che i materiali non conformi vengano utilizzati nell’esecuzione della produzione; effettuare una verifica in piccoli loti per differenti batch di materie prime per garantire l’adattabilità del processo.
2. Manutenzione degli apparecchi: Formulare un registro standardizzato di manutenzione, controllare il livello dell’olio di lubrificazione, il flusso del refrigerante e la pressione della fonte d’aria prima di avviare la macchina ogni giorno; pulire la merda residua della testa del matrice una volta a settimana e controllare lo stato della connessione del morsetto del riscaldamento; sostituire il filtro dell’olio idraulico ogni mese, rilevare lo spazio tra il barile e la vite e riservare parti vulnerabili come serpentine di riscaldamento e guarnizioni.
3. Controllo del processo: Creare una banca dati dei parametri chiave del processo e formulare procedure di operazione standard (SOP) per le varie specifiche di barattoli ad anelli di detergente utilizzati nelle macchine di estrusione a taglio meccanico.
4. Formazione del personale: Strengthen the skill training of operators to make them proficient in equipment operation, parameter adjustment, fault diagnosis and other skills; regularly hold quality analysis meetings, summarize experience in solving common problems, and improve the quality awareness of all employees.
Conclusione
Il controllo della qualità nella produzione di barattoli ad anelli di detergente utilizzando macchine di estrusione a taglio meccanico è un progetto sistematico che deve tenere conto di numerosi fattori, come materie prime, apparecchi, processi e personale. Nella produzione reale, dobbiamo aderire al principio di “prevenzione prima e risposta rapida”, e risolvere efficacemente problemi comuni ottimizzando i dati del processo, rafforzando la manutenzione degli apparecchi e controllando strettamente le materie prime. Al tempo stesso, è necessario accumulare costantemente esperienze in combinazione con la pratica produttiva e costantemente migliorare i schemi di produzione per migliorare in modo costante il tasso di accettazione dei prodotti, ridurre i costi di produzione e massimizzare l’efficienza produttiva.






