

Defectoos de Extrusor de tubería de agua potable transparente de PVC-U: qué ofreceeo en proceso y soluciones
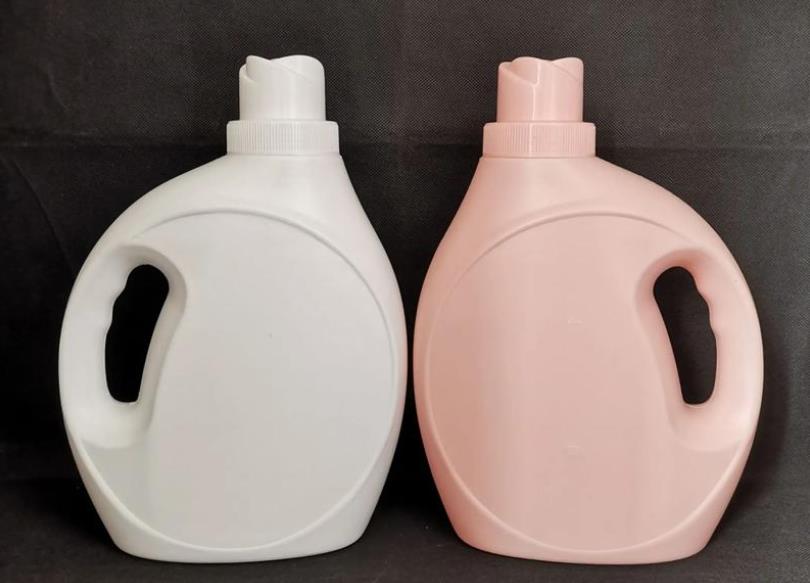
Fenómeno: La diferencia de espesor de las botellas de detergente en la misma sección transversal o en diferentes partes supera el 10%, con situaciones comunes como el superior más grueso y el inferior más delgado, y un espesor circunferencial desigual. Esto provoca una insuficiente resistencia de la botella, lo que es propenso a daños durante el llenado y el transporte.
(I) Espesor desigual de la pared.
Causas:
Diseño poco razonable del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee, distribución desigual de los mecánicos o desviación de la posición del orificio de soplado de aire, lo que da como resultado un distribución desigual de la masa fundida de plástico;
Fluctuaciones grandes de la presión de soplado, tiempo de pre-soplamiento premature o retrasado, lo que afecta la expansión uniforme del parseo;
(II) Defectoos superficiales.
Temperaturaeratura desigual de las materias primas, gradiente de temperatura irrazonable en cada sección del armazón, lo que conduce a diferencias en la fluidez de la masa fundida;
Descuelgue del parseo, debido a una temperatura de la masa fundida excesiva y una velocidad de extrusión lenta, el pareso se enrolla de forma desigual en la dirección longitudinal debido a su propio peso.
Soluciones:
Optimización de la estructura del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee, mejora del diseño de los mecánicos, calibración de la posición de los orificios de soplado de aire para garantizar una distribución uniforme de la masa fundida;
Adopción de un sistema de control de espesor para estabilizar la presión de soplado, controlar la fluctuación de la presión de soplado dentro de ±0,02MPa y ajustar el tiempo de pre-soplamiento en función de la diferencia de grosor (por ejemplo, retrasar el tiempo de pre-soplamiento cuando el superior es más grueso y el inferior es más delgado);
Ajustar el gradiente de temperatura del armazón, adoptar una estrategia de calentamiento escalonado para garantizar una temperatura uniforme de la masa fundida. Para las materias primas de HDPE (Polietileno de alta densidad), se recomienda controlar la temperatura de cada sección del armazón a 170-180°C;
Reducir la temperatura de la cabeza del fusil en 10-15°C, aumentar la velocidad de extrusión en un 10%-15%, calibrar la separación del fusil entre 0,05 mm y 0,05 mm con micrometros, y reducir la ondulación del pareso.
3. Manchas negras y rayas negras
Causas: El exceso de temperatura en el casco conduce a la degradación de la materia prima; el desgaste de la tornillo y la pared interior del casco, lo que produce que los residuos metálicos se mezclen con la fundición; el bloqueo del filtro, lo que provoca que se carbonice debido a la retención de impurezas.
Soluciones: Verifique y ajuste la temperatura del casco, reemplace las bobinas de calefacción dañadas; sustituya las tornillas o los cascos gastados, y realice electrochromatización en la superficie; limpie o reemplace regularmente la pantalla del filtro para garantizar la pureza de la fundición.
(III) Deformación del producto y desviación dimensional
Fenómeno: El cuerpo de la botella presenta deformaciones por contracción, deformación, elipse y otras condiciones, y los volúmenes, el diámetro externo y otras dimensiones superan el intervalo de tolerancia, lo que no cumple con los requisitos de llenado y embalaje.
Causas: Temperaturaoral de enfriamiento insuficiente o enfriamiento desigual, lo que conduce a una insuficiente fijación del cuerpo de la botella; una excesiva temperatura del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee, que afecta la Extrusor de tubería de agua potable transparente de PVC-U: qué ofreceeo de la cristalización; una excesiva relación de soplado, que supera el límite de resistencia del material; una velocidad de tracción inestable y una mala sincronización de los equipos.
Soluciones: Amplíe el tiempo de enfriamiento en un 20%-30%, utilice agua enfriada para mejorar el efecto de enfriamiento y garantizar que el cuerpo de la botella se enfríe por completo antes del desExtrusor de tubería de agua potable transparente de PVC-U: qué ofreceado; controle la temperatura del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee a 15-25 ℃ y consiga un control de temperatura preciso mediante una máquina de temperatura del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee; ajuste el dispositivo de control de parison para controlar la relación de soplado dentro del intervalo de 2:1-2,5:1 para evitar el exceso de estiramiento; estabilice la velocidad de tracción, calibre regularmente la válvula de sincronización del equipo, mida el tamaño de la botella cada 2 horas y ajuste los parámetros a tiempo.
(IV) Fractura de la fundición y defectos en el parison
Fenómeno: La superficie del parison presenta corrugaciones y fracturas, y el cuerpo de la botella presenta grietas después del Extrusor de tubería de agua potable transparente de PVC-U: qué ofreceeo, con una resistencia severamente insuficiente y una mayor facilidad de rotura y fugas.
Causas: Una velocidad de extrusión excesivamente rápida conduce a un exceso de esfuerzo de corte de la fundición; una temperatura de fusión de la materia prima demasiado baja provoca una plastificación insatisfactoria; un diseño de matriz del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee inadecuado conduce a un exceso de resistencia al flujo de la fundición; un contenido de humedad excesivo de las materias primas conduce a un impacto de vapor de agua durante el procesamiento.
Soluciones: Reducir la velocidad de extrusión para garantizar una extrusión homógena de la masa fundida; aumentar la temperatura del barril y el cabezal de estampación para garantizar una plastificación suficiente de las materias primas; optimizar la estructura de la matriz para disminuir la resistencia al flujo de la masa fundida, y ampliar el borde de la matriz a 0,5 mm; controlar estrictamente el contenido de humedad de las materias primas, y extender el tiempo de secado si es necesario.
(V) Defectoos en la boca de la botella.
Fenómeno: La boca de la botella presenta escasez de material, deformación, excesivos rebabas, mal rendimiento de sellado y fugas durante el llenado.
Causas: Fallo del sistema de soplado de aire, presión de soplado previou insuficiente; sujeción del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee suelta, fuerza de sujeción insuficiente que conduce a rupturas; temperatura excesiva del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee de la boca de la botella, enfriamiento insuficiente; desviación de la posición del paro, lo que conduce al llenado incompleto de la boca de la botella.
Soluciones: Revisar el sistema de soplado de aire, limpiar las impurezas de la válvula electromagnética para asegurar una presión de soplado estable; aumentar la fuerza de sujeción al 80% - 90% del valor nominal del equipo, reemplazar los pilares de guía y las juntas desgastadas; reducir la temperatura del área del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee de la boca de la botella, añadir dispositivos de enfriamiento locales; calibrar el dispositivo de posicionamiento del paro para asegurar un acoplamiento preciso entre el paro y el Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee.
II. Fallas de funcionamiento del equipo y soluciones
(I) Fallas del equipo y acciones que faltan
Fenómeno: El equipo no responde después de presionar el botón de inicio, o una sola acción como el ajuste del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee, el soplado de aire o la extracción se interrumpe.
Causas: Fallos en el circuito eléctrico, como los conectores de válvula electromagnética sueltos y componentes dañados; sistemas neumáticos/hidráulicos anómalos, presión de suministro de aire insuficiente, obstrucción del circuito de aceite; activación del dispositivo de seguridad, como la puerta de seguridad no cerrada y el botón de parada de emergencia no repuesto.
Soluciones: Detectar el circuito eléctrico con un multímetro, fijar los conectores sueltos, reemplazar los componentes dañados; ajustar la presión de la fuente de aire a 0,6-0,8 MPa., limpiar el filtro del circuito de aceite y verificar el nivel del aceite hidráulico; confirmar que la puerta de seguridad está cerrada correctamente, restablecer el botón de parada de emergencia y depurar el dispositivo de bloqueo de seguridad.
(II) Abnormal Temperaturaeratura de la cabeza
Fenómeno: El valor de la pantalla de temperatura difiere mucho del valor establecido, con un sobrecalentamiento local o insuficiente enfriamiento, lo que afecta la calidad de plastificación del fundido.
Causas: Bobinas de calentamiento dañadas o cables sueltos; configuración incorrecta de los parámetros PID de la unidad de control de temperatura; flujo de agua de enfriamiento insuficiente de la cabeza del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee, efecto de enfriamiento pobre.
Soluciones: Detectar la temperatura real con un termómetro infrarrojo, reemplazar las bobinas de calentamiento dañadas y sujetar los terminales del cableado; recalibrar los parámetros PID de la unidad de control de temperatura para garantizar la precisión del control de la temperatura; verificar la tubería de agua de enfriamiento, limpiar las impurezas bloqueadas y garantizar que la velocidad de flujo de agua de enfriamiento sea ≥5 L/min.
(III) Fuga de material y obstrucción de la matriz
Fenómeno: fuga de material en la conexión entre la cabeza de la matriz y la cabeza de la máquina, o obstrucción dentro de la cabeza de la matriz, lo que compromete la extrusión.
Causas: Envejecimiento y daño de las juntas de la cabeza del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee; desgaste de los tornillos y los cilindros, transporte inestable de la masa fundida; tamices de filtro que no se limpian durante largos períodos de tiempo, lo que conduce a una acumulación de impurezas; temperatura demasiado baja de la cabeza del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee, baja fluidez de la masa fundida.
Soluciones: Reemplace las juntas envejecidas para garantizar un sellado hermético en la conexión; compruebe el desgaste de los tornillos y los cilindros, y efectúe un tratamiento resistente al desgaste mediante pulverización de la superficie si es necesario; limpie regularmente la malla del filtro y el material residual de la cabeza del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee; aumente adecuadamente la temperatura de la cabeza del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee para mejorar la fluidez de la masa fundida.
III. Problemas y soluciones del sistema de materiales de partida y auxiliares
(I) Problemas de adaptabilidad de la materia prima.
Fenómeno: Dificultad de plasticización de los materiales de partida, fuerza y resistencia química no adecuadas del cuerpo de la botella formado, lo que no puede cumplir los requisitos de resistencia a la corrosión del embalaje de detergentes.
Causas: Falta de selección de materiales de partida de grado de Extrusor de tubería de agua potable transparente de PVC-U: qué ofreceeo por soplado, como materiales de partida de HDPE (Polietileno de alta densidad) con un índice de flujo en fusión (MFR) no dentro del intervalo de 1 a 5 g/10 min; mezcla desigual de los materiales de partida, proporción desequilibrada de aditivos; mezcla excesiva de materiales reciclados, que afecta al rendimiento de los materiales de partida.
Soluciones: Seleccione materiales de partida de grado de Extrusor de tubería de agua potable transparente de PVC-U: qué ofreceeo por soplado que cumplan con los estándares, y priorice las resinas de HDPE (Polietileno de alta densidad) con un índice de flujo en fusión estable; use un mezclador de alta velocidad para garantizar una mezcla adecuada de los materiales de partida y los aditivos, con un tiempo de mezcla de no menos de 15 minutos; controle estrictamente la relación de mezcla de los materiales reciclados (se recomienda no exceder el 30%) y asegúrese de que los materiales reciclados estén limpios y libres de impurezas.
(II) Obstrucción del sistema de alimentación.
Fenómeno: Alimentación no uniforme en la tolva, fenómeno de puentes frecuente, lo que conduce a fluctuaciones en el volumen de extrusión y afecta la continuidad de la producción.
Causas: Contenido elevado de humedad de las materias primas, aglomeración de resinas higroscópicas; ángulo de cono de la tolva insuficiente, que dificulta el flujo del material; fallo del vibrador, incapaz de ayudar a la alimentación; desgaste de la sección de alimentación del tornillo, capacidad de transporte reducida.
Soluciones: Fortalecer el tratamiento de secado de las materias primas y las materias primas higroscópicas deben deshumidificarse y secarse antes de su uso; aumentar el ángulo del cono de la tolva o instalar un dispositivo antivergaderas; revisar el motor de vibración para garantizar su funcionamiento normal; reemplazar el tornillo de sección de alimentación doble y rociar un recubrimiento resistente al desgaste en la superficie para mejorar la capacidad de transporte.
(III) Sistema neumático anómalo.
Fenómeno: Ruido anormal generado por el sistema neumático durante la operación de los equipos, acción lenta del cilindro, lo que afecta la precisión del Extrusor de tubería de agua potable transparente de PVC-U: qué ofreceeo por soplado y la eficiencia de producción.
Causas: Tratamiento inadecuado de la fuente de aire, contenido excesivo de aceite o humedad en el aire comprimido; muñequera obstruida, presión de escape excesiva; tuberías de aire envejecidas, resonancia causada por la caída de la pared interna.
Soluciones: Instalar una unidad triple (filtro, valvula reductora de presión y lubricante de hollín), descargar regularmente el agua condensada para garantizar que el aire comprimido sea limpio y seco; limpiar o reemplazar la muñequera para garantizar que la presión de escape ≤0,05MPa; reemplazar las tuberías de PU con un grosor de pared ≥3 mm, controlar el radio de curvatura ≥5 veces el diámetro de la tubería para evitar la resonancia.
IV. Sugerencias para la prevención y mantenimiento cotidiano
1. Control, de materiales primarios: establecer un mecanismo de inspección de entrada para los materiales primarios, verificar estrictamente indicadores tales como la velocidad del flujo fundido, el contenido de humedad y el contenido de impurezas para evitar que los materiales primarios no cumplan con los requisitos se incorporen a la producción; realizar verificaciones por pequeñas series para diferentes lote de materiales primarios para garantizar la adaptabilidad del proceso.
2. Mantenimiento del equipo: formular un libro de mantenimiento estándar, verificar el nivel de aceite lubricante, la tasa de flujo del agua de enfriamiento y la presión de la fuente de aire antes de iniciar el equipo diariamente; limpiar el material residual de la cabeza del Extrusor de tubería de agua potable transparente de PVC-U: qué ofrecee cada semana y verificar el estado de conexión del serpentín calefactor; cambiar el filtro de aceite hidráulico cada mes, detectar el espacio entre el tornillo y el cilindro y reservar partes vulnerables como los serpentinas y las juntas.
3. Control, del proceso: establecer una Base de datos de parámetros clave del proceso y formular procedimientos operativos estándar (SOP) para diferentes especificaciones de botellas de detergente; registrar parámetros clave tales como la temperatura, la presión y el grosor de la pared cada 2 horas durante la producción para lograr el rastreo de la calidad.
4. Teléfono/Whatsapp* Strengthen the skill training of operators to make them proficient in equipment operation, parameter adjustment, fault diagnosis and other skills; regularly hold quality analysis meetings, summarize experience in solving common problems, and improve the quality awareness of all employees.
Conclusión
El control de calidad en la producción de botellas de detergente con máquinas de Extrusor de tubería de agua potable transparente de PVC-U: qué ofreceeo por soplado por extrusión es un proyecto sistemático que debe tener en cuenta múltiples factores, como los materiales primarios, el equipo, los procesos y el personal. En la producción real, debemos adherirnos al principio de "prevención primero y respuesta rápida", y resolver eficazmente los diversos problemas comunes mediante la optimización de los parámetros del proceso, el fortalecimiento del mantenimiento del equipo y el control estricto de los materiales primarios. Al mismo tiempo, es necesario acumular experiencia de manera continua en combinación con la práctica de producción y optimizar constantemente los esquemas de producción, para mejorar de forma estable la tasa de cualificación del producto, reducir los costos de producción y maximizar la eficiencia de producción.






