

الأعراض عند البلوغ في مواقع القنوات المخصصة للتبريد، بما في ذلك:
- التبريد الغير متساوي.
- وقت دورة أطول
- رقة الجدار غير المتسقة (سقف أحد الجوانب سميكة، وسقف الجوانب الأخرى رقيق)
- درجة الحرارة التي لا يمكن خفضها على الإطلاق
Many people assume this is a مشكلة الصوف (المتكلس)، لكن في الإنتاج الحقيقي، تمثل التسعير جزءًا صغيرًا فقط.
في الأغلب، يحدث الأ阻塞 بسبب مزيج من:
قضايا التصميم + المخلفات لأنشطت التصنيع +腐蚀المادة + المناطق الميتة الهيكلية.
مـن التالي هي تفصيل عملي باحتمال حدوثه الحقيقية:
السبب → الحلول → الوقاية خلال صنع القوالب.
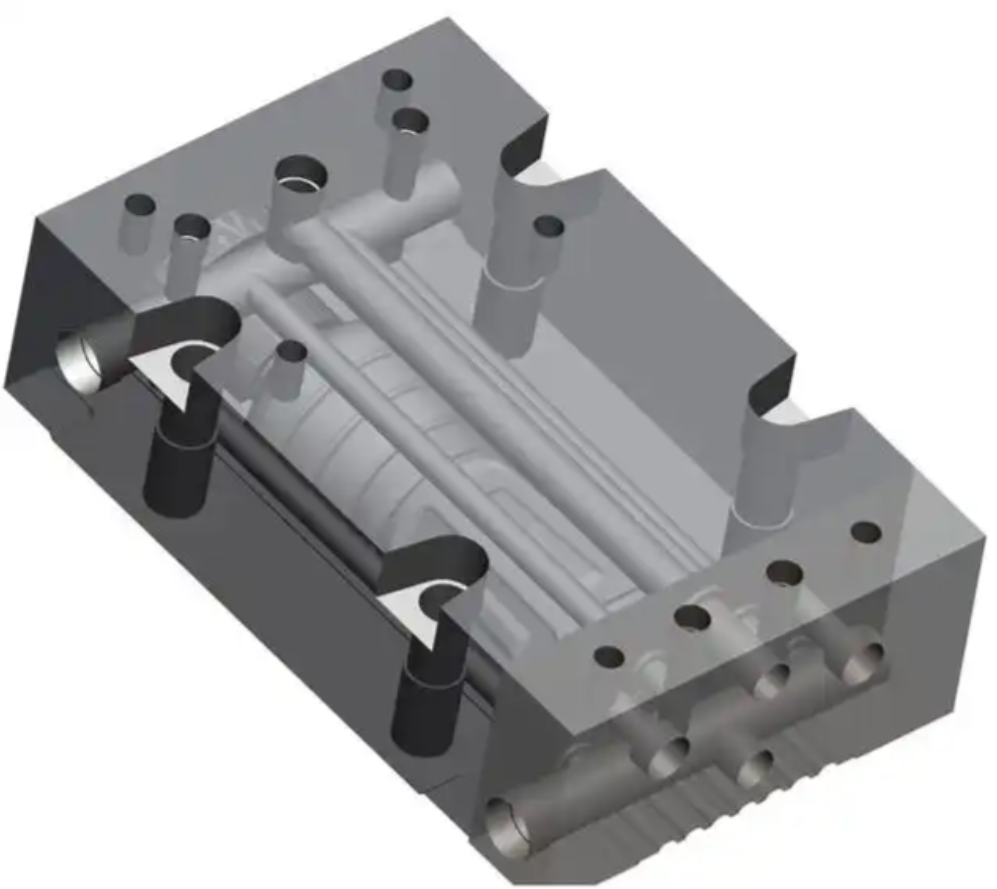
1) السبب الأكثر شيوعاً: بقايا التشغيل غير المطهّرة للتنظيف بشكل صحيح (الحد الأعلى).
الظاهرة.
بعد 3-6 أشهر من استخدام قوالب جديدة، يصبح تدفق الماء أقل بشكل ملحوظ.
السبب الرئيسي
بعد حفر الثقوب العمياء أو حفر الأسلحة، يبقى الركام المعدني ومسالب النفط والمسامير في المناطق слеaha للقناة. وخلال العملية، ينقلها تدفق المياه ويصطدم في المنعطفات أو أكوام المياه.
Solution
- إزالة مقابس الماء
- تنظيف الهواء ذو الضغط العالي + الدورة الحمضية
- في الحالات الشديدة، يتطلب الأمر إعادة الحفر
الوقاية أثناء التصنيع.
- ضرورة تنظيف نظام التمدد بالهواء بعد تتيح السلاح
- تليها عملية دفع الهواء عالي الضغط.
- فحص الجهاز البصري (الكثير من مصانع القوالب لا تقوم بذلك).
- الغسيل بالمحاليل، والملاح بعد صقل القنوات بعد التبريد.
2) تصميم مناطق الموت (تصميم غير صحيح لقنوات التبريد)
ظاهرة: توجد منطقة معينة تدى الحرارة دائماً ولا يمكن تحسينها من خلال الرش.
السبب الرئيسي
المنعطفات الحادة وحواجز T وحالات الانقطاع تسبب مناطق تراكم المياه المترسبة التي تتراكم فيها المخلفات.
الحللا غير موجود; المساعدة الوحيدة هي التنظيف المستمر.
الوقاية أثناء التصنيع (قواعد التصميم الرئيسية)
- تجنب المنعطفات حادة بزاوية 90° ← استخدم تغيرات القوس
- تجنبunctionات نوع T → استخدام تصميم التدفق التسلسلي
- يجب ترتيب المدخل والمخرج في تخطيط متعارض.
- يجب أن يكون لدى نهايات القنوات مسار عودة، ولا يجب إغلاقها كمناطق حفر
3) الصدأ في المواد والتآكل (متخفي بشدة).
الظاهرة.
بعد حوالي 6 أشهر، يغير الماء لونه إلى الأصفر ويعاود انكماش تدفقه.
الحللم لا يوجد إصلاح كامل، ولكن التنظيف المتكرر يساعد.
Solution
تنظيف الدورة الكيماوية لإزالة الصدأ
الوقاية أثناء التصنيع (الأكثر فعالية)
بعد تصنيع القنوات بالتبريد:
- الغسيل بالحمض.
- عملية الفوسفات
- علاج تجدرعصبا.
القوالب الراقية تنطبق على أنها كذلك.طلاء النيكل بدون كهرباء.في قنوات التبريد حتى يتم التخلص من الصدأ بشكل شبه كامل.
4) Water plug structure problem (very common)
الظاهرة.
انخفاض مفاجئ في معدل التدفق؛ عُثر في موقع الغطاء عند تفكيك القالب على انسداد.
السبب الرئيسيمواسير التوصيل العادية الثقيلة تنشئ خطوة داخلية تتراكم فيها الألعاب الصغيرة.
Solution
- استبدال المقابس
- إعادة بذر الموضوعات إن لزم الأمر
الوقاية أثناء التصنيع.
- مسفنات القطع المخروطية (PT)
- أو استخدم التصميم السفلي (ابن الشق).
- يجب أن تكون نهاية التوصيل متماثلة تمامًا مع القناة
5) مشكلة جودة المياه (الترسبات هي في الواقع ثانوية).
الظاهرة.
تراكم الزخارف بشكل جاد بعد مرور عام واحد.
السبب الرئيسي
تعمل الماء ذو القوة العالية على تكوين ترسبات كربونات الكالسيوم.
Solution
تنظيف التعميم بالمحاليل الحمضية (حمضCitric / حمض خفيف).
Prevention from mould side
(هذا الأمر في الأساس قضية تتعلق بحجم المستخدم، ولكن تصميم القوالب يمكن أن يساعد في هذا)
- زيادة قطر القنوات ≥ 12 مم
- تجنب القنوات الطويلة الضيقة
6) القضية الأكثر أهمية ولكن أقل شهرة: القنوات صغيرة جدًا وعميقة جدًا
بطريقة التصميم هذه،قطر 8 مم × عمقه 300 ملم.محفوفة بالمخاطر إلى حد كبير:
- يصعب التنظيف تمامًا.
- من السهل جداً تراكم الودائع.
- يكاد يكون من المستحيل الحفاظ عليه.
القاعدة الذهبية خلال الإنتاج
يتعين أن تكون قنوات التبريد أوسعًا وليس أرخصًا، وأقصرًا وليس أعمقًا
High-end moulds typically use 12-14 ملمأقطار القنوات.
عملية كاملة للقضاء على انسداد التبريد أثناء التصنيع (معيار قوالب احترافي)
- بعد حفر البندقية → شطف الزيت العالي الضغط لمدة 30 دقيقة.
- ضخ الهواء مع الضغط العالي
- الغسيل بالمطهر وازالة الدهون.
- تتم معالجة عملية الفسفاط/التصفية للحفاظ على عدم الإصابة بالرطوبة.
- فحص المراقب بواسطة سجلات صور.
- هيكل المقبس المائي الذي يقتصر طرفه على المداخل
- 1- تصميم قناة التبريد بالتداخل
- اختبار ضغط قنوات التبريد + اختبار معدل التدفق مع تسجيل النتائج
Moulds made under this standard are لا يوجد احتمال كبيرتعانى من انسداد التبريد.
لماذا لا تفعل ذلك العديد من مصانع القوالب؟
نظرًا لهذه الخطوات:
- غير مرئية للعملاء
- يتم طلبها في حالات نادرة.
- عقد الوقت.
- لا ينتج ربحًا مباشرة.
لكن عندما تتوقف قنوات التبريد لاحقا، سيعتبر الزبائن ذلك كخطأ في الصيانة.mould quality problem.
الاستنتاج: (النقطة الرئيسية)
انسداد قناة التبريد ≠ مشكلة الغراف
الأسباب الحقيقية تتمثل في:
بقايا التصنيع + تصميم غير جيد + الصدأ + بنية الصمام
ويمكن استخدام جميع هذه التقنياتمنع معدل فشل بنسبة 100٪ أثناء تصنيع القالب.




