

Symptômes sur site lorsque les canaux de refroidissement du moule à soufflage sont obstrués :
- Rafraîchissement inégal
- Durée de cycle plus longue
- Épaisseur inégale des murs (une face épaisse, l'autre mince)
- Température qui ne peut pas être abaissée du tout
Many people assume this is a problème de calcaire (cauchemar des plombiers)Mais dans la production réelle, la formation ne représente qu'une faible partie.
Le bouchage est plus fréquemment provoqué par une combinaison de :
Problèmes de conception + résidus de la fabrication + corrosion du matériau + zones mortes de la structure
Ci-dessous, un tableau pratique en fonction de la probabilité de survenance réelle :
Cause → Solution → Prévention au cours de la fabrication des moules.
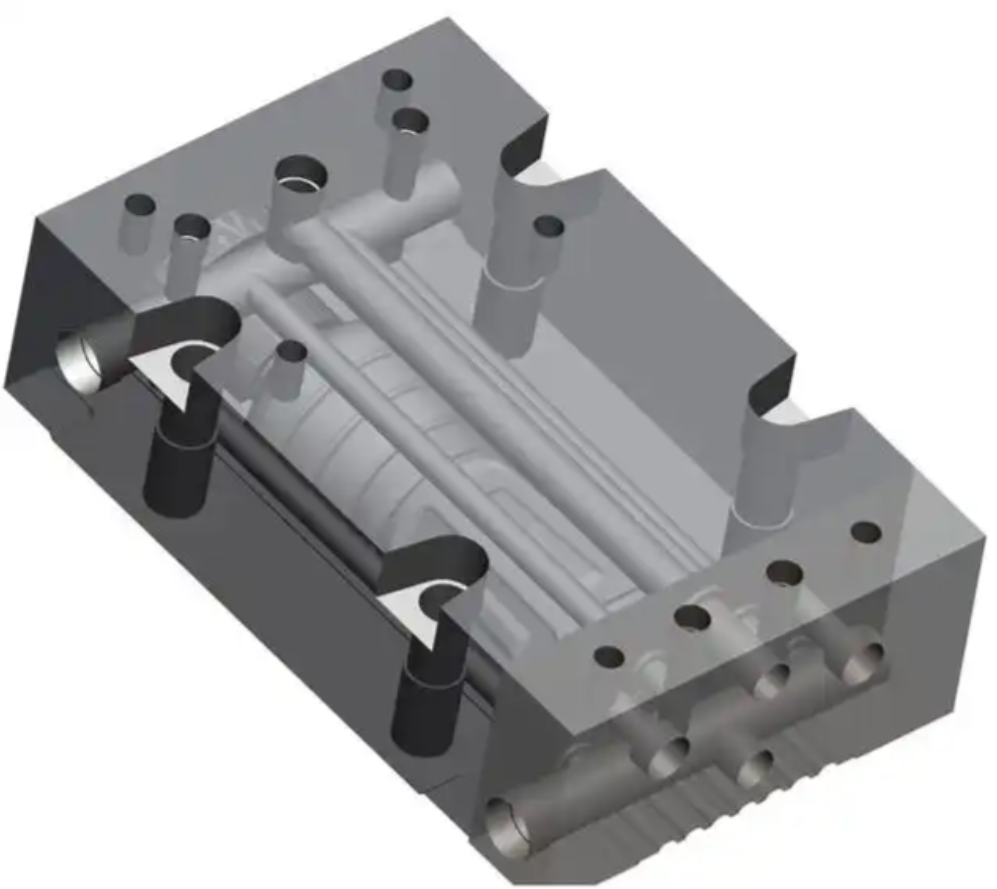
1) La cause la plus courante : les résidus de fabrication non correctement éliminés (apparition la plus fréquente).
Phénomène
Après 3 à 6 mois d'utilisation d'un moule neuf, le débit d'eau devient nettement plus faible.
Cause principale
Après forage au creux profond / forage avec pistolet, des copeaux de métal, du goudron d'huile et des bavures restent dans les zones inaccessibles du canal. Pendant l'utilisation, ils sont transportés par le flux d'eau et se bloquent à l'endroit des virages ou des soupaules d'eau.
Solution
- Retirer les bouchons d'eau
- nettoyage par circulation d'air à haute pression + acide
- Dans les cas graves, un re-perçage est nécessaire
Prévention pendant la fabrication
- Nettoyage obligatoire à haute pression avec de l'huile après perçage de la fiche.
- Suivie d'une rection à haute pression.
- Inspection par endoscope (beaucoup d’usines de moulage ne font pas cela).
- Nettoyage à l'acide + passivation après leprocessing du canal de refroidissement
2) Conception de zones mortes (conception incorrecte des canaux de refroidissement)
PhénomèneUne certaine zone est toujours chaude et ne peut être améliorée par le lavage.
Cause principale
Des virages aigus à 90°, des jonctions en forme de T et des canaux débouchants créent des zones d'eau stagnante où les débris s'accumulent.
SolutionAucune solution complète ; seuls des nettoyages fréquents peuvent apporter un avantage.
Prévention pendant la fabrication (règles de conception essentielles)
- Eviter les courbes franches de 90 ° → utiliser des transitions en arc
- Éviter les jonctions de type T → utiliser une conception de circulation en série
- L'entrée et la sortie devraient être disposées de manière opposée
- Les extrémités du canal doivent avoir une voie de retour, jamais bloquées.
3) Rust et corrosion du matériau (très dissimulé).
Phénomène
Après environ 6 mois, l’eau devient jaunie et le flux continue de diminuer.
Cause profondeLes aciers à maturité tels que le P20 et le 718H ne sont pas inoxydables. La circulation d'eau à long terme génère de la boue d'oxydes ferreux.
Solution
Nettoyage chimique de la circulation pour lever la rouille
Prévention lors de la fabrication (le plus efficace)
Après le fraisage des canaux de refroidissement :
- Nettoyage acide
- Phosphatage
- Traitement de passivation antirouille.
Les moulages haut de gamme en bénéficient également.placage électroless en nickelÀ l'intérieur des canaux de refroidissement afin d'éliminer presque complètement la rouille.
4) Problème de la structure des bouchons à filetage (très répandu)
Phénomène
Réduction soudaine du débit ; blocage découvert à l'emplacement de la soupape après le démontage.
Cause profondeLes bouchons à filetage normal créent une étape interne où se accumulent les débris.
Solution
- Remplacer les bouchons
- Retaper les filetages si nécessaire
Prévention pendant la fabrication
- Utiliser des bouchons à filet tapé (PT)
- Ou utilisez un design à extrémité plane (épeigné)
- L'extrémité de la fiche doit être parfaitement alignée avec le canal.
5) Problème de qualité de l'eau (le tartre n'est en réalité qu'un effet secondaire).
Phénomène
Une importante accumulation de tartre après un an.
Cause principale
L'eau à haute dureté forme des dépôts de carbonate de calcium.
Solution
Nettoyage par circulation d'acide (acide citrique/acide doux)
Prevention from mould side
(Ceci est avant tout un problème de la part de l'utilisateur, mais la conception du moule peut y contribuer.)
- Augmenter le diamètre du canal ≥ 12 mm
- Éviter les canaux longs et étroits
6) Le problème le plus critique mais le moins connu : les canaux sont trop petits et trop profonds
Un design comme celui-ciDiamètre de 8 mm × profondeur de 300 mmCela est très risqué :
- Extrêmement difficiles à nettoyer.
- Les dépôts s'accumulent très facilement.
- Presque impossible à maintenir
Règle d'or lors de la fabrication
Cooling channels should be wider, not thinner
Plus court, pas plus profond
High-end moulds typically use 12–14 mmdiamètres des canaux.
Procédure complète pour éliminer les blocages de refroidissement au cours de la fabrication (norme de moule professionnel)
- Après perçage à la perceuse → nettoyage à haute pression de l'huile pendant 30 minutes
- Résolution du blocage du canal d’eau du moule à souffler à haute pression :
- Nettoyage à l'acide et dégraissage.
- Phosphatage/passivation pour la prévention de la corrosion.
- Inspection endoscopique avec enregistrements photo
- Structure de bouchon d'eau à l'extrémité flush
- Conception du canal de refroidissement à transition d'arc
- Test de la pression dans le canal de refroidissement + test du débit avec relevés
Moulds made under this standard are Très peu probableéviter le blocage du refroidissement.
Pourquoi de nombreuses usines de moules ne le font pas
En raison de ces étapes :
- C’est invisible aux clients
- Peu sollicités.
- Prendre le temps.
- Ne génère pas directement de profits
Mais lorsque les canaux de refroidissement sont obstrués plus tard, les clients le considèrent comme un problème.mould quality problem.
Conclusion (point central)
Blocage du canal de refroidissement ≠ problème de pose
Les causes réelles sont :
restes de usinage + conception déficiente + rouille + structure de bouchon
Et tous ces éléments peuvent être100% évités lors de la fabrication du moule.




