

Blow mould soğutma kanalları tıkanmışsa ortaya çıkan yerel belirtiler:
- Dağınık soğutma
- Uzun siklus zamanı
- Düzgün olmayan duvar kalınlığı (bir taraf kalın, bir taraf ince)
- Hiç azaltılmayan sıcaklık
Many people assume this is a kalsiyum analiz (kireç) problemi, ancak gerçek üretimde çapakların payı çok küçük.
Genellikle, blokaj, aşağıdaki faktörlerin birleşmesi sonucunda oluşur:
İnşaat sorunları + işleme kalanları + malzeme korozyonu + yapısal ölü bölgeler
Altta gerçek ortaya çıkma olasılığına göre gerçek bir ayrıntılı kılavuz bulunuyor:
Neden → Çözüm → Akış kalıpları üretiminde önlenmesi
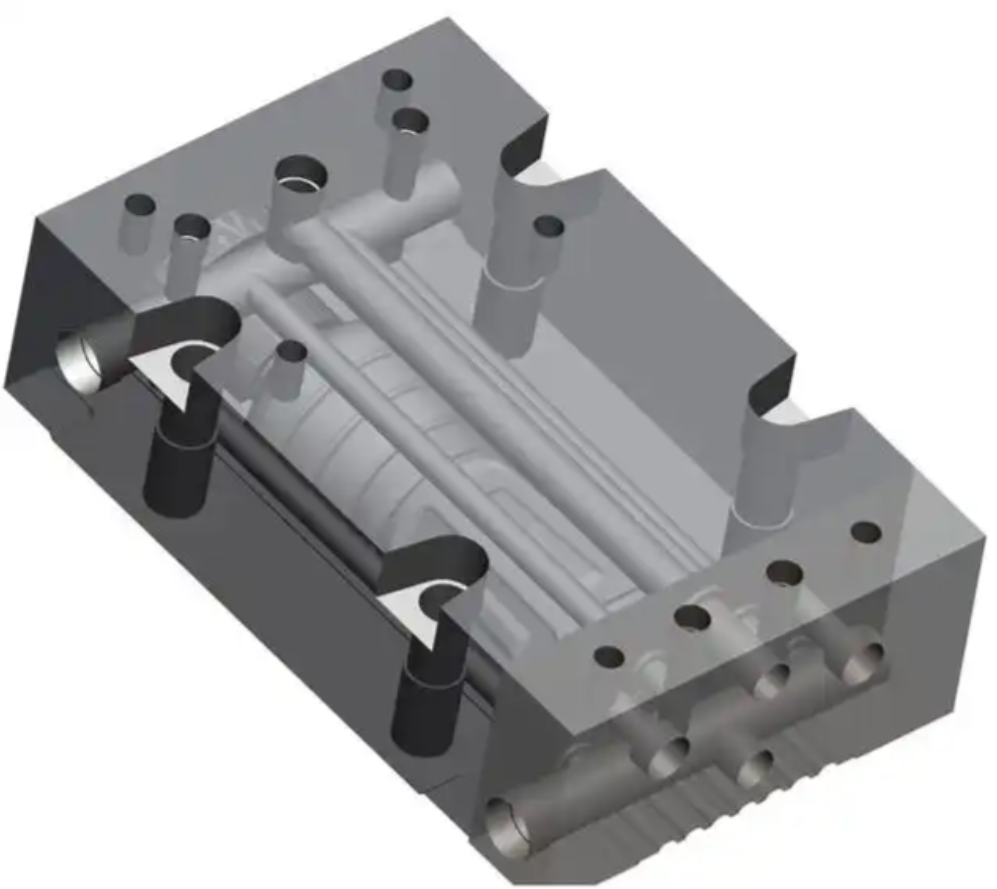
1) En yaygın neden: iyice temizlenmeyen işleme artıklarının olması (en yüksek görülme oranı)
Fenomen
Yeni bir kalıbın 3-6 ay kullanıldığı zaman, sudaki akış miktarı belirgin bir şekilde azalır.
Root cause
Derin delikler veya makina atım yöntemiyle delik açılmasının ardından, metal tozları, yağ çamuru ve kırıntılar, kanaldaki gizli alanlarda kalır. İşlem sırasında, bu atıklar su akımı tarafından taşınarak virajlarda veya su engellerinde sıkışır.
Solution
- Su kapaklarını çıkarın
- Yüksek basınçlı hava + asit dolaşım temizliği.
- Ciddi durumlarda yeniden delme gerekmektedir
Üretim sırasında önleyici tedbirler
- Tel makinesinin delme işlemi sonrasında zorunlu olan yüksek basınçlı yağ akışı
- Yüksek basınçlı hava ile geri dolaşımın ardından
- Endoskop muayenesi (çoğu kalıp fabrikası bu işlemi yapmıyor)
- Asit yıkama + soğutma kanalı işleminin ardından pasifleştirme
2) Tasarım yetersizlikleri (yanlış soğutma kanalı tasarımı)
GörevinBir bölge, her zaman sıcak olup, yıkama ile iyileştirilemez.
Root cause
90° keskin virajlar, T tipi geçitler ve sona erme noktalarına sahip kanallar, kirliliğin biriktiği durgun su bölgesi oluşturur.
ÇözümTam bir çözüm yok; sıkça temizleme yapılması yardımcı olur.
Üretim sürecinde önleme (önemli tasarım kuralları)
- 90°'lik keskin dönüşleri engellemek amacıyla buhar geçişleri kullanın.
- T tipi boşluklardan kaçınarak → seri akış tasarımı kullanın
- Giriş ve çıkışlar karşılıklı bir düzenlemede yer almalıdır
- Kanalların ucunda geri dönüş yoluna sahip olması gerekir, hiçbir zaman kapalı uçlara sahip olamazlar
3) Malzemenin paslanması ve korozyonu (çok saklı)
Fenomen
Yaklaşık 6 ay sonra, su sarıya dönerek akış azalmaya başlar.
Temel neden P20 ve 718H gibi çinko madenleri paslanmaz değildir. Uzun süreli su dolaşımı demir oksit tozu oluşumuna neden olur. 4) Su tıkama yapısının sorunu (çok sık görülür)
Solution
Kimyasal pas giderme dolaşım temizliği.
Üretim sırasında önlem alınması (en etkili seçim).
Soğutma kanal işlemi sonrasında:
- Asit yıkama
- Fosfatlanma
- Paslanmayı önleyici pasivizasyon işlemi
En üst seviye kalıplar dahi uygulanırelektrolize olmaksızın nişasta kaplamasoğutma kanalları içindeki pasın neredeyse tamamen önlenmesi için
4) Su kapatma yapısı sorunu (son derece yaygın)
Fenomen
Akış oranının birdenbire azalması; sökülme sonrası takma yerlerinde bir tıkanma tespit edilmiştir.
Nesnel sebepStandard düz çıkışlı konektorlar atıkların biriktiği bir iç düzey oluşturur.
Solution
- Kaynakları değiştirin
- Gerektiğinde dişleri yeniden kazının.
Üretim sırasında önleyici tedbirler
- Konik saç kanalları kullanılabilir (PT)
- Ya da flush-end (durgun) tasarımı kullanın
- Bacın ucu kanala kesinlikle paralel olmalıdır
5) Su kalitesi problemleri (tahıl gerçekten ikincil bir durumdur)
Fenomen
Bir yıl içinde ciddi bir yığılma meydana geliyor.
Root cause
Yüksek sertlik seviyesindeki su, karbonat halinde kireç yığınları oluşturur.
Solution
Asit dolaşım temizliği (limon asit / hafif asit)
Prevention from mould side
(Bu genellikle kullanıcı tarafındaki bir sorundur, ancak kalıplama tasarımı yardımcı olabilir)
- Increase channel diameter ≥ 12 mm
- Uzun ve dar kanalları kaçının
6) En kritik, ancak en az bilinen sorun: çok küçük ve çok derin kanallar.
Bir tasarım gibi8 mm çapı × 300 mm derinlikŞişirilme işlemi çok riskli bir yöntemdir:
- Çok zor temizlenir
- Para yatırımlarının birikmesi çok kolaydır
- Muhafaza etmeyi oldukça zorlaştırır
Üretim esnasında altın kural
Cooling channels should be wider, not thinner
Daha kısa, daha derin değil
High-end moulds typically use 12–14 mmKanalların çapları.
Üretim sırasında soğutma engelinin ortadan kaldırılması sürecini tamamlayın (profesyonel kalıp standartı)
- Silah delme işleminden sonra 30 dakika boyunca yüksek basınçlı yağ yıkama
- Yüksek basınçlı hava geri yükleme
- Asitle yıkanma ve yağlayıcıdan arınma
- Kararmayı önlemek için fosfatlandırma/pasivleştirme
- Fotoğraf kayıtları ile endoskopik görüntüleme
- Dalko kısmı suyu terk eden yapı
- Arc-transition cooling channel design
- Soğutma kanalı basınç testi + akış hız testi ile kayıtlar
Moulds made under this standard are çok az olasıSoğutma blokajına sahip olmamak.
Neden birçok kalıp fabrikası bu işlemi yapmıyor?
Çünkü bu adımlar:
- Müşteriler için görünmezdir
- Sıklıkla talep edilmez
- Zaman ayırın
- Kâr doğrultusunda direkt hareket etmez
Ancak soğutma kanalları daha sonra tıkınırsa, müşteriler bunu bir sorun olarak kabul ederler.mould quality problem.
Sonuç (önemli nokta)
Cooling channel blockage ≠ scale problem
Gerçek nedenler şunlardır:
İşleme kalıntıları + kötü tasarım + pas + fiş yapısı.
Ve bunların hepsi içinKalıplama üretimi sırasında %100 önlenir.




