

Симптомы на месте, когда каналы охлаждения экструзионных форм забиты:
- Неравномерное охлаждение.
- Длиннее циклическое время
- Неоднородная толщина стенок (одна сторона толстая, одна – тонкая)
- Температура, которую нельзя ни в коем случае понизить
Many people assume this is a проблема грязевых отложений (накипа)Однако на реальном производстве шкала занимает лишь небольшую часть.
Чаще всего блокировка вызывается комбинацией следующих факторов:
Проектные вопросы + остатки обработки деталей + коррозия материала + структурные мертвые зоны
Ниже приведено практическое разбиение по вероятности реального возникновения:
Причина → решение → предотвращение во время изготовления форм.
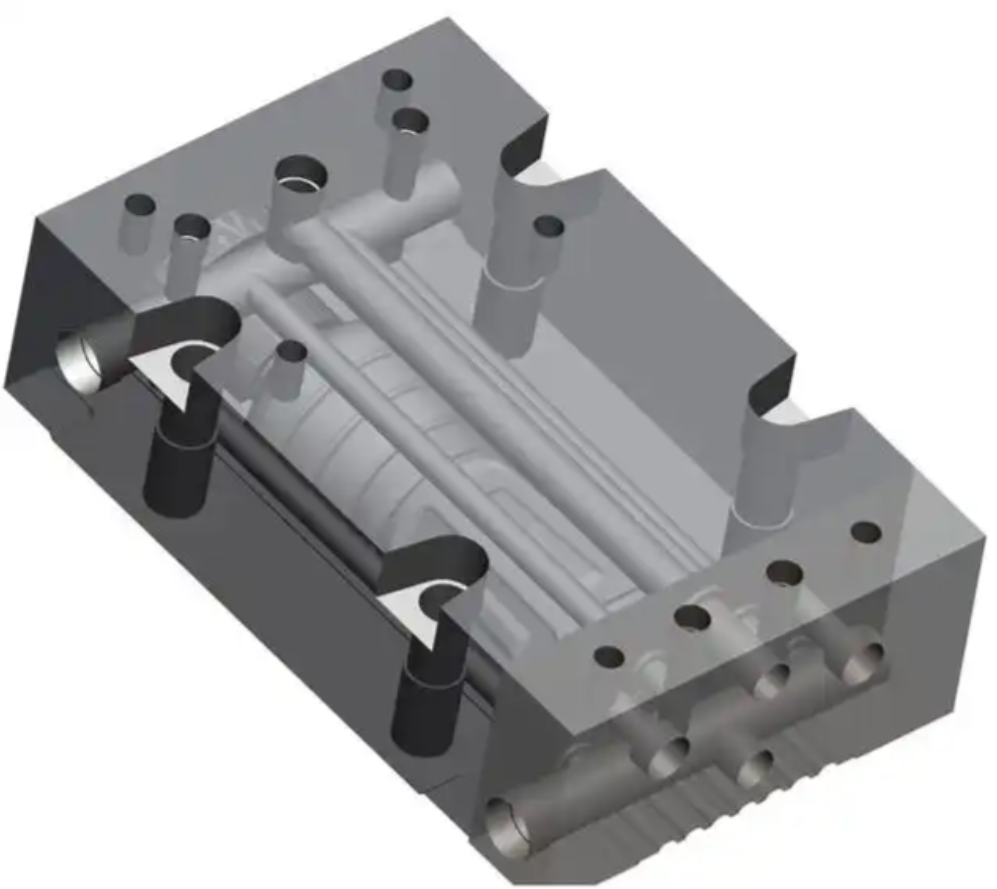
1) Самая распространенная причина: не удалены остатки машинной обработки (чаще всего)
Явление.
Через 3–6 месяцев использования новой матрицы ток воды становится заметно меньше.
Root cause
После сверления глубоких отверстий / огневого сверления в слепых зонах канала остаются металлические опилки, «масляные отложения» и наружные заусенцы. Во время работы они перемещаются потоком воды и застревают в участках с виТОС или на водяных заглушках.
Solution
- Удалите воздухоотводные отверстия
- Очистка с использованием высокого давления воздуха + кислоты.
- В серьезных случаях требуется повторная сверловка.
Профилактика в процессе производства
- После бурения пневмоатбуса обязательно производится промывка под высоким давлением масла
- Последующий обесборочный обдув сжатым воздухом.
- Визуальный осмотр эндоскопом (это не делают в большинстве заводов по изготовлению форм)
- Мытье кислотой + пассивирование после обработки канала после охлаждения
2), ДВС (неправильная конструкция каналов охлаждения)
Явление Определенная область всегда горит и не может быть улучшена промывкой.
Root cause
Острое разворот на 90°, Т-образные шунты и тупиковые каналы создают зоны застоя воды, где скапливается мусор.
Решение Нет полного решения; только частой чистке помогает.
профилактика при производстве (основные правила проектирования)
- Избегайте резких поворотов под углом 90° → используйте переходы дуги.
- Избегайте разветвлений типа Т – используйте схемы последовательного потока.
- Входные и выходные отверстия должны быть размещены в противоположном конфигурации
- Оба конца канала должны иметь обратный путь, никогда не закрывающийся в глухой конец
3) Коррозия материала (очень скрытая).
Явление.
Через примерно 6 месяцев вода становится желтой, и поток продолжает уменьшаться.
Root cause
Детали из стали для пресс-форм, такие какP20и718H are not stainless. Long-term water circulation generates iron oxide sludge.
Solution
химическая очистка системы циркуляции от ржавины
Предотвращение во время производства (самый эффективный способ).
После обточки канала…
- Кислотная обработка
- Фосфатирование
- Антикоррозийная пассивирующая обработка.
Высококачественные формы практически не поддаются повреждениюэлектролитическое никелирование.Внутри каналов охлаждения сложно полностью избежать ржавчины.
4) Проблема структуры запорного элемента (очень распространено)
Явление.
Внезапное снижение расхода; при разборке было обнаружено закупорку в месте патрубка.
Корневая причина Стандартные запорные элементы с прямым резьбовым контактом создают внутренний ход, где скапливается мусор.
Solution
- Замените заглушки
- При необходимости перетапливаем резьбу.
Профилактика в процессе производства
- С помощью патрубков с точными резьбами (PT).
- Или использовать дизайн типа «впрыск-уплотнение» (с покрытием)
- Задняя часть заглушки должна быть идеально совмещена с каналом
5) Проблема качества воды (на самом деле нагар является второстепенным).
Явление.
Серьезное накопление налета через год
Root cause
Вода высокой твердости образует отложения карбоната кальция.
Solution
Рекламация планов водоочистки (цитратную или несладкую)
Prevention from mould side
(Это прежде всего проблема с пользовательской частью, но конструкция формы может помочь)
- Увеличьте внутренний диаметр каналов ≥ 12 мм
- Избегайте длинных и узких каналов
6) Самый важный, но не очень известный вопрос: каналы слишком маленькие и слишком глубокие.
Дизайн, подобный такому…Диаметр 8 мм × глубина 300 ммЭто очень рискованно:
- Очень сложно очистить.
- Накопление отложений происходит очень легко
- Практически невозможно поддерживать
Солнечная добродетель при производстве
Cooling channels should be wider, not thinner
Короткие, а не глубокие
High-end moulds typically use 12–14 ммдиаметры каналов.
Полный процесс, позволяющий избежать затора охлаждения при производстве (профессиональный стандарт литья).
- После сверления патрона → мойка высоким давлением масла в течение 30 минут
- Ретроакустический опрометчивание воздуха
- Кислотная мойка и обезжиривание.
- Фосфатирование / пассивация для предотвращения ржавчины
- Инспекция эндоскопа с фотодоказательствами
- Структура заглушки для поплавков длиной
- Дизайн канала охлаждения с переходом в дугу
- Тест давления каналов охлаждения + тест расхода с отчетами
Moulds made under this standard are Очень маловероятноСтрадает блокировка охлаждения.
Почему многие предприятия производят литье без этого шага?
Из-за следующих шагов:
- Они невидимы для клиентов
- Редко запрашиваются.
- Отведите некоторое время.
- Не осуществляет прямого получения прибыли
Однако, когда каналы охлаждения забиваются позже, клиенты будут считать это проблемой.mould quality problem.
Вывод (суть проблемы)
Закупорка каналов охлаждения ≠ проблема образования накипи
Реальные причины:
Остатки обрабатываемых материалов + неэффективная конструкция + ржавчина + структура засоряемости.
И все это можно реализовать…100% предотвращено при производстве пресс-форм.




