

Побажання на місці, коли канали охолодження прес-форми забиваються:
- Незрівновате охолодження.
- Довша тривалість циклу
- Нееднакова товщина стіни (одна сторона товста, інша – тонка)
- температура, яку не можна зменшити
Many people assume this is a проблема з нальотом;але в реальному виробництві наслідки скінхальних відкладень становлять лише невеликий відсоток.
Найчастіше затикання викликається комбінацією таких факторів:
Питання дизайну + залишки обробки + корозія матеріалу + конструктивні мертві зони
Нижче наведені практичні дані залежно від ймовірності реального виникнення:
Причина → Решеніе → Уникнення в процесі виготовлення прес-форм;
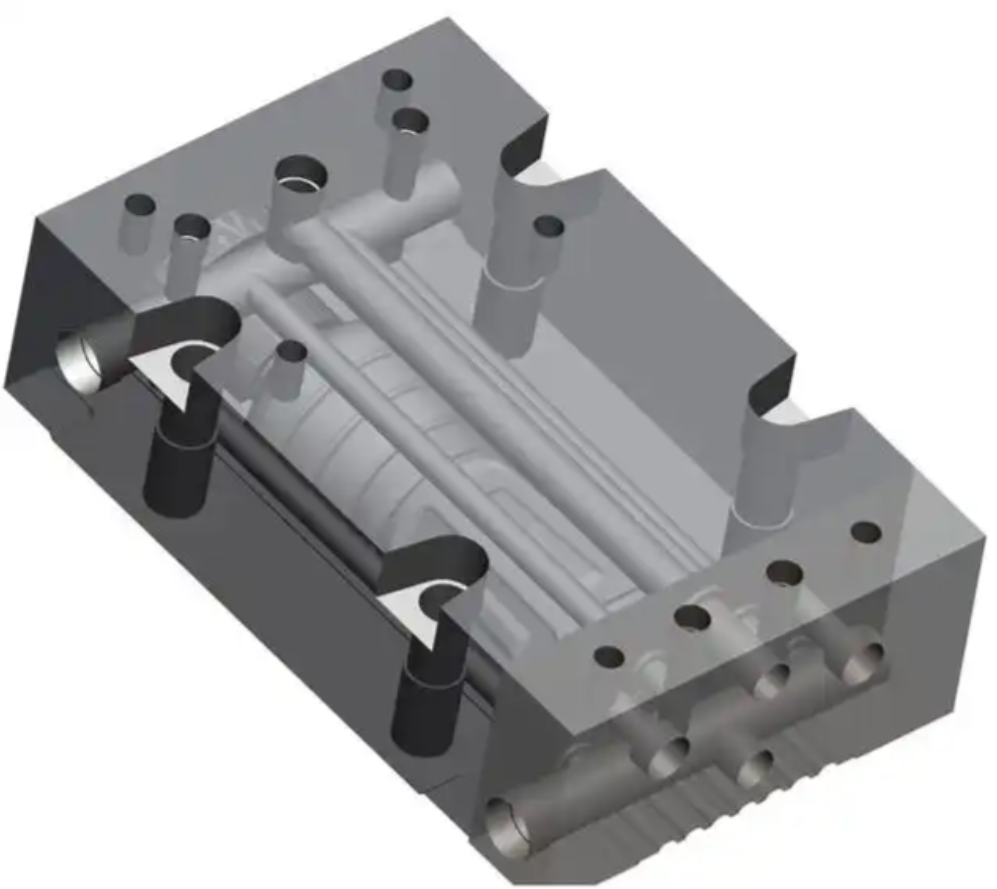
1) Найпоширеніша причина: із залишків обробки не зроблено достатньо чистки (найчастіша)
Явище.
Після 3–6 місяців використання нового лита вставки потік води помітно зменшується.
Root cause
Після глибокого свердління / буріння по металу залишаються металеві штриби, продукт шламової нафти і стружки в затемнених точках каналу. Під час роботи вони переносяться потоком води і забиваються в поворотах або в затворах.
Solution
- Видалити водні пробки;
- Чистка високим тиском повітря + кислоти
- В важких випадках необхідно повторно зводити отвори
Профілактика під час виробництва
- Обов'язкова промивка масла під високим тиском після буріння пистолетом
- Суворо витримується процедура продувки випромінюваних заготовок високосмуговим повітрям;
- Внутрішнє огляд (багато заводів, які не виконали цю операцію)
- Промивання кислотою + паситивація після обробки охолоджувального каналу.
2) Проектування мертвих зон (неправильна конструкція каналу охолодження)
ЯвищеОкрема поверхня завжди гаряча і її не можна поліпшити чисткою.
Root cause
90-градусні різкі повороти, T-образного типу з'єднання і закінчені канали створюють зони застійної води, куди збирається забруднення.
РішенняНіякого повного вирішення немає; тільки часті промивання допомагає.
профілактика під час виробництва (основні технічні нормативні правила);
- Уникайте гострих 90-градусних поворотів → використовуйте аркові переходи.
- Перешкод для з'єднань типу T – використовуйте конструкцію послідовного потоку
- Впускний і випускний отвори слід розташувати протилежним чином
- Кінці каналу повинні мати шлях повернення, ніколи не закриваючись
3) Корозія матеріалу (вельми прихована);
Явище.
Через близько 6 місяців вода стає жовтою, і потік продовжує зменшуватися.
Причиною є те, що сталі, які використовуються для пічок, наприклад, P20 і 718H, не є нержавіючими. Довготривала циркуляція води призводить до відкладень оксиду заліза.
Solution
хімічне очищення циркуляції від окислення;
Профілактика під час виробництва (найефективніша)
Після обробки каналів після охолодження:
- Кислотне промивання
- Фосфатування
- Трудно проводиться пасивація (покриття, що запобігає корозії);
Дорогі преси навіть придатні для застосуванняелектрохімічне нікелювання.Усередині каналів охолодження практично повністю виключене забурювання.
4) Проблема структури водяного клапана (безперервно поширена)
Явище.
раптове зниження проточності; при розібранні було виявлено закупорку в місці затвора.
ПричинаКлапани стандартного прямого нарізу створюють внутрішню виступку, де накопичується бруд.
Solution
- Замінити пробки;
- Перемотуйте шпильки, якщо це необхідно.
Профілактика під час виробництва
- Кръги з потовщеним штоком (PT)
- Можна використовувати дизайн з вигладженою кінцевою частиною (кутоме)
- Кінцева заглушка повинна бути ідеально рівною з каналом
5) Проблема якості води (тріска фактично є другорядною);
Явище.
Серйозне нагноєння після одного року.
Root cause
Кисла вода утворює відкладення карбонати кальцію.
Solution
Очищення циркуляції кислот (цитратна кислота / легка кислота)
Prevention from mould side
(Це в основному питання втрата працездатності з боку користувача, але конструкція лиття може допомогти)
- Збільшити діаметр каналу до ≥ 12 мм
- уникати довгих вузьких каналів;
6) Найкритичніший, але найменш відомий момент: канали занадто мали і занадто глибокі
Проект, подібний до такого:Диаметр 8 мм × глибина 300 ммЦе дуже ризиковано:
- Вони важко чистяться;
- Легко накопичується конденсат
- майже неможливо підтримувати
Золота правило під час виготовлення
Cooling channels should be wider, not thinner
Коротший, а не глибший канал
High-end moulds typically use 12–14 мм;діаметри каналів.
Комплексний процес для усунення закупорення каналів охолодження під час виробництва (професійні стандарти для розливи)
- Після свердління каналу → промивання високим тиском олією протягом 30 хвилин
- Викид повітря під високим тиском
- Своєчасно не промиваються і якісно не промиваються;
- Фосфатування / пасивація з метою запобігання корозії
- Обстеження ендоскопом з фотореєстрами.
- Структура затискного водогона
- Конструкція, яка поєднує дугу і перехідний канал охолодження
- тест тиску в каналі охолодження + тест проточності з обліком даних
Moulds made under this standard are дуже малоймовірно;уникнути закупорення льодом.
Чому багато заводів з литвами не роблять цього
Тому що такі кроки:
- Невидимі для клієнтів
- Варто рідко, але часто;
- Потрібно витратити час
- пряме прибуток не відображає
Але, коли канали охолодження заблокуються пізніше, клієнти вважатимуть це причиною неякісного виготовлення.mould quality problem.
висновок (основна думка)
Підтиск каналу охолодження ≠ проблемою з відкладеннями
Істинними причинами є:
залишки обробки + погана конструкція + корозія + структура заглушки
І всі ці елементи можна використовувати100% запобігання під час виготовлення прес-форм




