

Gejala di tempat saat saluran pendinginan cetakan blow acuan terblokir:
- Pembekuan yang tidak merata
- Waktu siklus yang lebih panjang
- Gunakan format ini secara tepat: "1. " per baris, tidak ada hal lain.
- Suhu yang tidak dapat diturunkan sama sekali
Many people assume this is a masalah pengkalkulasi (tembikar), tetapi di produksi nyata, skala hanya terdiri dari bagian kecil.
Umumnya, penyumbatan disebabkan oleh kombinasi dari:
Masalah desain + sisa pemotongan mesin + korosi bahan + zona mati struktural
Di bawah ini adalah penjelasan praktis berdasarkan probabilitas terjadinya kejadian nyata:
Penyebab → Solusi → Pelestarian selama pembuatan cetakan
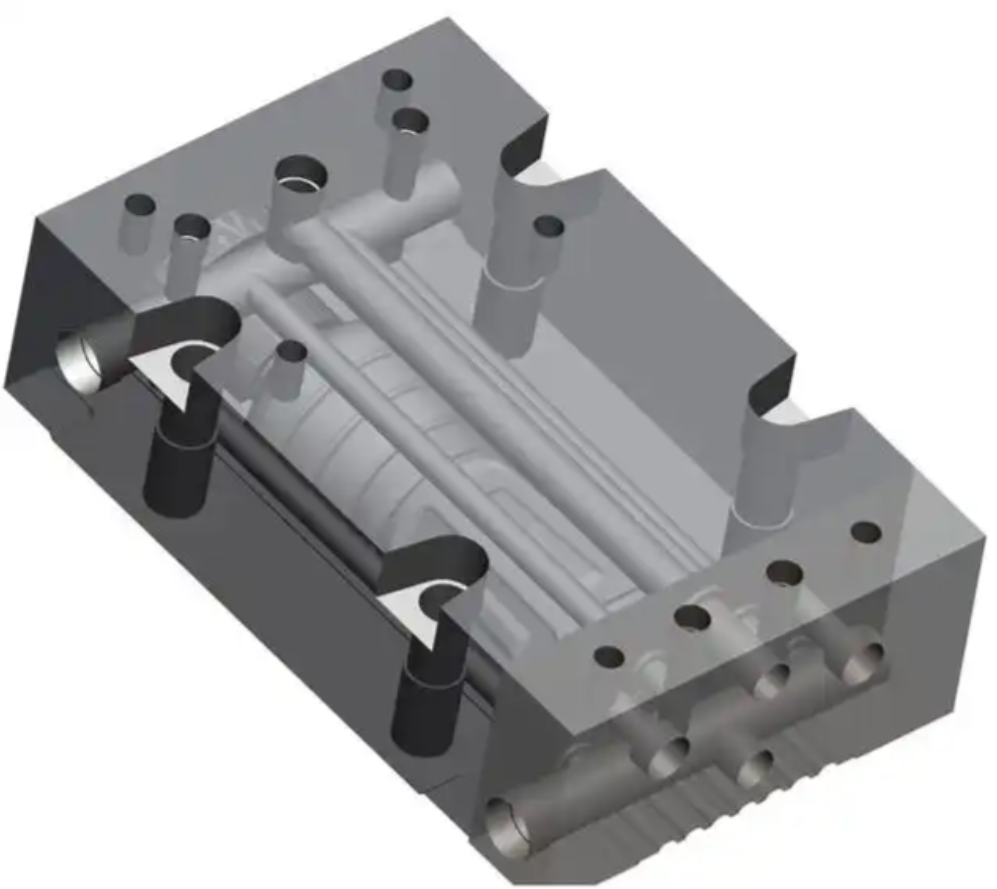
1) Penyebab paling umum: sisa pemotongan yang tidak dibersihkan dengan baik (pengaruh terbesar)
Fenomena
Setelah 3–6 bulan menggunakan cetakan baru, aliran air menjadi lebih kecil secara nyata.
Root cause
Setelah persekitaran lubang dalam / pemotong besi, bebat kecil, sisa minyak, dan cekung tetap berada di area menjang tertekuk saluran. Selama operasi, mereka diangkut oleh aliran air dan terhenti di elips terbentuk atau penutup air.
Solution
- Hapus soket air
- Pembersihan dengan udara bertekanan tinggi + sirkulasi asam
- Dalam kasus yang parah, diperlukan pengeboran ulang.
Pencegahan selama produksi
- Pembersihan minyak bertekanan tinggi wajib dilakukan setelah bor pada senjata
- Diikuti dengan pengembunan udara bertekanan tinggi
- Pemeriksaan endoskop (banyak pabrik cetakan tidak melakukan ini)
- Cuci asam + pasivasi setelah pemotongan saluran pendinginan
2) Desain zona mati (desain saluran pendingin yang tidak benar)
Ketebalan dinding yang tidak rata (satu sisi tebal, satu sisi tipis)
Root cause
Langkah tajam 90°, penghubung T-tipe, dan saluran terfalang menghasilkan zona stagnasi air di mana debris menumpuk.
Fenomena Area tertentu selalu panas dan tidak dapat diperbaiki dengan flushing.
Pencegahan selama produksi (aturan desain penting)
- Hindari belokan tajam 90° → gunakan transisi pendulum
- Hindari jaringan tipe T → gunakan desain aliran seri
- Inlet dan outlet harus disusun dalam layout yang berlawanan
- Ujung saluran harus memiliki jalur pengembalian, tidak pernah terputus.
3) Karat dan korosi bahan (sangat tersembunyi)
Fenomena
Setelah sekitar 6 bulan, air menjadi kuning dan aliran terus berkurang.
Root cause
Baja semiruthan sepertiP20 and Gunakan format ini dengan EXAKTA: "1. " per baris, tidak ada yang lain. are not stainless. Long-term water circulation generates iron oxide sludge.
Solution
Pembersihan sirkulasi penghilangan karat kimia
Pencegahan selama pembuatan (terefektif)
Setelah pemotongan berkas pengerasan:
- Cuci dengan asam
- Fosfating
- Perawatan pembentukan lapisan pasif anti karat
Jonjolan berkualitas tinggi juga berlakupemasangan nikel tanpa elektrolisisdi antara saluran pendingin untuk hampir menghilangkan korosi sepenuhnya.
Solusi Tidak ada pemecahan yang sempurna; hanya pembersihan yang sering membantu. 4) Masalah struktur sambung karet (sangat umum)
Fenomena
Penurunan tiba-tiba aliran; blokase ditemukan di lokasi penutup setelah diserialisasi.
Penyebab baku Sambungan seri dengan putaran lurus menciptakan langkah internal di mana sampah menumpuk.
Solution
- Ganti soket
- Ganti benang jika perlu
Pencegahan selama produksi
- Gunakan klem pemompaan (PT)
- Atau menggunakan desain akhir (countersunk)
- Ujung stopkontak harus sejajar dengan saluran
5) Masalah kualitas air (scaling sebenarnya merupakan hal yang sekunder)
Fenomena
Penumpukan kecepatan yang serius setelah satu tahun.
Root cause
Air yang kaya akan kalsium menghasilkan endapan karbonat kalsium.
Solution
Pembersihan sirkulasi asam (asam sitrat / asam ringan)
Prevention from mould side
(Ini sebagian besar merupakan masalah di sisi pengguna, namun desain cetakan dapat membantu)
- Menambah diameter saluran ≥ 12 mm.
- Hindari saluran yang panjang dan sempit
6) Masalah yang paling kritis tetapi paling tidak diketahui: saluran terlalu kecil dan terlalu dalam
Sebuah desain sepertiDiameter 8 mm × kedalaman 300 mmsangat berisiko:
- Sangat sulit dibersihkan
- Sangat mudah untuk akumulasi deposit
- Sangat sulit untuk dipelihara
Prinsip utama selama proses pembuatan
Cooling channels should be wider, not thinner
Panjang, bukan lebih dalam
Peralatan masturbasi yang tinggi biasanya menggunakan diameter saluran 12–14 mm.
Melakukan proses lengkap untuk menghilangkan penyumbatan pendingin selama produksi (standar cetakan profesional)
- Setelah pengeboran dengan pistol → pengosongan minyak dengan tekanan tinggi selama 30 menit
- Penyemprotan udara dengan tekanan tinggi
- Cuci asam dan penghilang minyak
- Fosfatisasi / passivasi untuk pencegahan karat
- Inspeksi endoskop dengan rekaman foto
- Struktur penutup ujung bagian dalam untuk mengandung air
- Desain saluran pendinginan arcing transition.
- Uji tekanan saluran pendingin + uji kecepatan aliran dengan catatan-catatan
Moulds made under this standard are Sangat tidak mungkinmenghadapi penyumbatan pendinginan.
Mengapa banyak pabrik pencetak tidak melakukan hal ini
Karena langkah-langkah berikut:
- Tidak terlihat bagi pelanggan
- Sangat jarang diminta
- Luangkan waktu
- Jangan langsung menghasilkan laba
Namun, ketika saluran pendingin terblokir kemudian, pelanggan akan menganggapnya sebagai kelemahanmould quality problem.
Kesimpulan (poin penting)
Penutupan saluran pendinginan ≠ masalah skala.
Penyebabnya adalah:
sisa pemotongan + desain yang buruk + karat + struktur penyegel
Dan semua hal ini bisa100% terhindar selama pembuatan cetakan




