

Simptomi sul luogo quando i canali di raffreddamento del riscaldamento sono bloccati:
- Refrigeramento inadeguato
- Tempo di ciclo più lungo
- Durezza delle parelle non omogene (un lato spesso, l'altro spessissimo)
- Temperatura che non può essere abbassata in alcun modo
Many people assume this is a il problema di calcificazione (incrostazione)Tuttavia, nella produzione reale, la scala rappresenta solo una piccola parte.
Più in generale, il blocco è causato da una combinazione di:
Problemi di progettazione + residui di lavorazione + corrosione del materiale + zone morte strutturali
Il seguente elenco descrive la probabilità di verifica efficace:
Causa → soluzione → prevenzione durante la produzione di stampi.
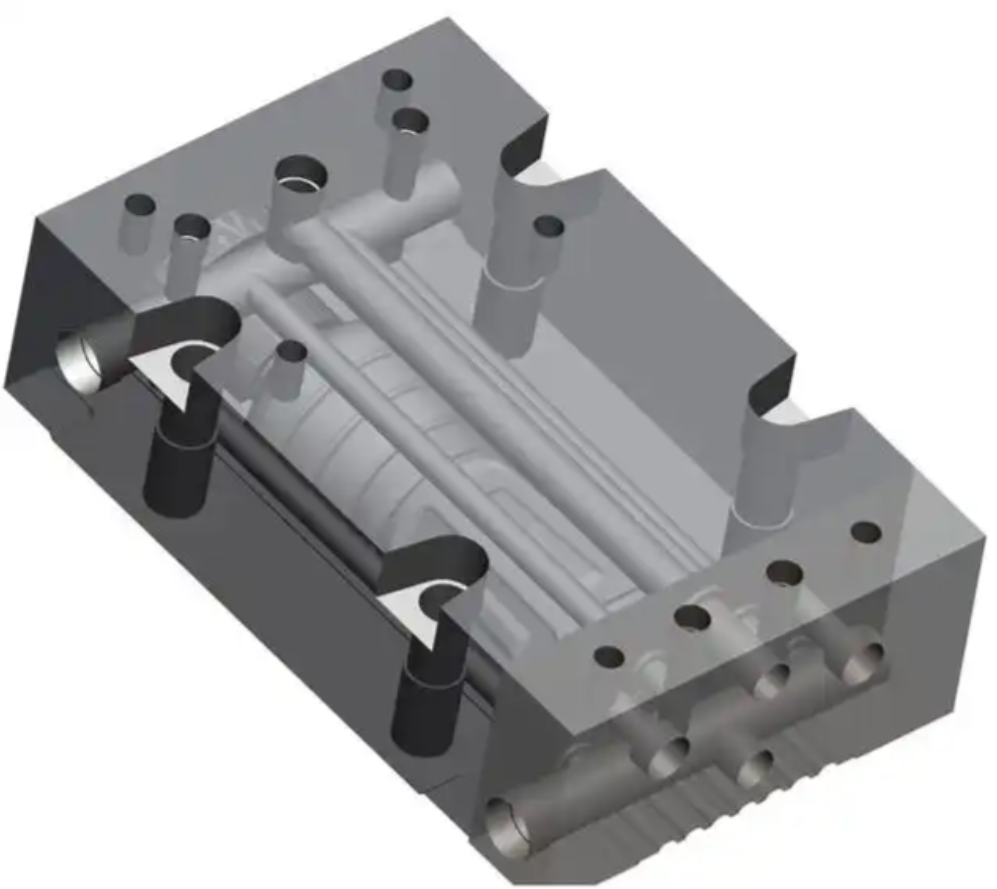
1) Causa più comune: residui dell'uttilizzo non visti a dovere (fattore predominante)
Fenomeno
Dopo 3-6 mesi di utilizzo di un nuovo stampo, il flusso d'acqua diventa visibilmente inferiore.
Root cause
Dopo la zigrinatura in profondità / zigrinatura con pistola, avanzi metallici, discarichi di olio e polveri rimangono nelle zone coperte del canale. Durante il funzionamento, vengono trasportati dal flusso di acqua e si bloccano in curve o tappi di acqua.
Solution
- Rimuovere i tappi d'acqua
- Pulizia con circolazione dell'aria ad alta pressione e dell'acido.
- In casi estremi, è necessario ristrutturare i fori di montaggio
Prevenzione durante la produzione
- Sbiancamento obbligatorio con olio a alta pressione dopo il foraggio
- Successivamente, spazzolatura ad alta pressione dell'aria.
- Ispezione endoscopica (molti impianti di produzione non lo fanno)
- Lavaggio con acido + passivazione dopo la lavorazione dei canali di raffreddamento
2) Design di zone mortali (design errato dei canali di raffreddamento)
FenomenoUn'area specifica è sempre calda e non è possibile migliorare la situazione con un un flusso d'acqua.
Root cause
Angoli a 90°, collegamenti di tipo T e canali a fine corsa creano zone di stagnazione dell'acqua dove si accumulano detriti.
Soluzione Nessuna soluzione definitiva, solo la pulizia regolare.
Prevenzione durante la produzione (regole di progettazione fondamentali)
- Evitare svolte acuite a 90° → utilizzare transizioni di arco.
- Evitare connessioni a sezione T → utilizzare un progetto di flusso in serie
- Entrata e uscita dovrebbero essere disposte in una disposizione opposta
- Le estremità del canale devono avere una via di ritorno, senza finestre di chiusura morta
3) Rust e corrosione del materiale (molto nascosti).
Fenomeno
Dopo circa 6 mesi, l'acqua si scolora e il flusso continua a diminuire.
Origine problemaL'acciaio per ardi, come il P20 e il 718H, non è inossidabile. La circolazione dell'acqua a lunga durata genera detritos di ossido di ferro.
Solution
pulizia del sistema di circolazione per il rimozione della ruggine chimica.
Prevenzione durante la produzione (più efficace).
Dopo la lavorazione del canale di raffreddamento:
- Lavaggio acido
- Fosfatazione
- Trattamento di passivazione contro il ruggine.
Anche i modelli di fascia alta lo applicanogalvanizzazione senza elettrolisi al nichelnei canali di raffreddamento per eliminare quasi completamente la ruggine.
4) Problema strutturale del tappo (molto comune)
Fenomeno
Riduzione improvvisa del flusso; blocco trovato alla posizione del tappo dopo lo smontaggio.
Origine del problemaI tappi a viti rettangolari producono un gradino interno dove i detriti si accumulano.
Solution
- Sostituire tappi
- Retappare le file, se necessario.
Prevenzione durante la produzione
- Mettere in posizioni con file a cono fino (PT)
- Oppure utilizzare il design sinistro (inciso)
- L�estremità del tappo deve essere perfettamente allineata con il canale
5) Problema di qualità dell'acqua (la calcarea è in realtà secondaria).
Fenomeno
Accumulo importante di incrostazioni dopo un anno.
Root cause
L'acqua di alta durezza forma depositi di carbonato di calcio
Solution
Pulizia del circuito dell'acido (acido citrico / acido debole)
Prevention from mould side
(Principalmente è una questione da parte dell'utente, ma lo stile di progettazione dei giranti può aiutare)
- Aumentare il diametro del canale ≥ 12 mm
- Evitare canali lunghi e stretti
6) Il problema più critico ma meno noto: i canali troppo piccoli e troppo profondi
Un design simile a quello di un tubo di alimentazioneDiametro 8 mm × profondità 300 mmÈ un procedimento molto rischioso:
- Sono estremamente difficili da pulire.
- Molto facile che i depositi si accumulino
- Quasi impossibile da mantenere
Regola d'oro durante la produzione
Cooling channels should be wider, not thinner
Più corto, non più profondo
High-end moulds typically use 12–14 mmdiametri dei canali.
Processo completo per eliminare i blocchi di raffreddamento durante la produzione (standard per stampi professionali)
- Dopo il foratura del pistone → spurgo del lubrificante ad alte pressioni per 30 minuti
- Abbattimento dell'aria a alta pressione
- Lavaggio acido e smaltatura.
- Fosfato e pasivazione per la prevenzione della ruggine
- Ispezione con endoscopio e registrazione fotografica
- Struttura della vite d'acqua all'estremità sbarrata
- Disegno del canale di raffreddamento con transizione arrotondata
- Test della pressione nel canale di raffreddamento + test del flusso con registrazioni
Moulds made under this standard are Molto improbabileevitare blocchi di raffreddamento.
Perché molte fabbriche di stampi non lo fanno
Perché i seguenti passi:
- Non sono visibili ai clienti
- Sono raramente richiesti.
- Prenditi del tempo
- Non generano direttamente profitto
Ma quando i canali di raffreddamento si bloccano successivamente, i clienti lo considerano un aspetto negativomould quality problem.
Conclusione (punta fondamentale)
Blocco del canale di raffreddamento ≠ problema di scala
Le cause reali sono:
Rimedi di taglio + design scadente + ruggine + struttura dei comuni.
Tutti questi dispositivi possono essere utilizzatiRicerca di 100% in fase di realizzazione della macchina da modellare.




