

ブロー成形用冷却通路が閉塞された場合の現場の症状:
- 不足な冷却
- 再生周期の延長
- 壁の厚みが不均一(片側が厚く、片側が薄い)
- 温度を下げられない
多くの人がこれを漏斗石(石灰石カルシウム)の問題だと思い込んでいます。しかし実際の生産では、漏斗石はあまりにも小さな部分を占めます。もっと一般的なのは、次の要因の組み合わせによる詰まりです。
デザイン上の問題+加工残材+材料の腐食+構造上のデッドゾーン
以下の実行確率に応じて実用的な分解を以下に示します:
原因 → 解決策 → 製品製造時の予防策
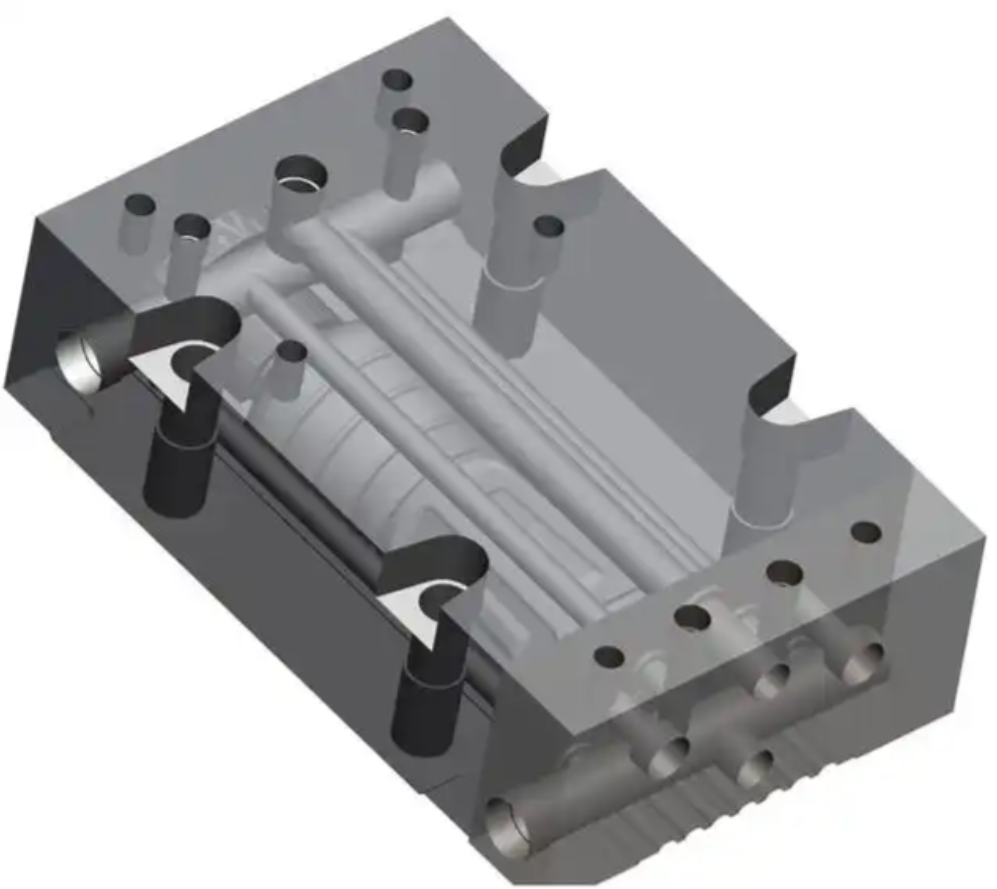
1)最も一般的な原因:適切に洗浄されていない加工残渣(発生率が最も高い)
現象
本実施形態は、救命券の座面体を形成するために使用される海洋救命椅子組合せを明らかにする。座面体の側面にハンドプルリングロープが配設されている。救命椅子組合せは、一体成形された密閉されて空洞化した構造である座面体ユニットから構成される。座面体は…
Root cause
深穴加工およびガンカッター加工を行った後、チャンネルの没路に金属の打ちっぱなしや石油スラッジ、打ちっぱなし残留物が残っています。稼働中に、これらが水流によって運ばれて曲線や水栓に詰まります。
Solution
- 水たまりを取り除く
- 高圧空気+酸の循環洗浄
- 重度の場合には、再穴開きが必要です
製造時の防止策
- 銃ドリリング後の高圧油洗浄が義務付けられています
- 後は高圧の空気を吹きかけることで除去します
- エンドスコープ検査(多くの金型工場ではこれを実施しない)
- 冷却後型内加工を行った後の酸洗浄+潤滑処理
2)デッドゾーンの設計(冷却チャネルの設計ミス)
現象 特定の領域が常に熱く、流すことで改善できない。
Root cause
90°の急な曲線、T型の接続、および没路のチャンネルは、ゴミがたまってしまった不自由な水域を生み出します。
解決策 完全な対策はない。頻繁な清掃しか影響しない。
製造時の予防手順(重要な設計のルール)
- 90°の急拉旋回は避ける → アークトランシションを使用する
- T型接続を回避する → シリアルフロー設計を使用する
- インレットとアウトレットは対向する位置に配置する必要があります
- 水溝の端には戻り経路が必要であり、決壊したり塞がったりすることはありません
3)材料の錆びと腐食(非常に隠されている)
現象
約6ヶ月後、水が黄色くなり、流れが減少し続ける
根本的原因 P20や718Hなどの錆付き鋼は、ステンレスではない。長時間の水循環により鉄酸塩スラッジが生成される。
Solution
研磨剤による錆を取り除く循環清掃
製造時の予防(最も効果があります)
冷却チャンネル加工後:
- 酸洗い処理
- リン酸処理
- 防錆回復処理
高級金型も適用可能無電解ニッケルめっき冷却チャネル内をほぼ完全に銹をなくすためです。
4) 水栓構造の問題(非常に一般的)
現象
流量の突然の減少、分解後にプラグ部で詰まっていることが判明しました。
根本的原因 標準的な直径専用ネジ式栓は、内部の段差があり、ゴミが蓄積する。
Solution
- プラグを交換する
- 必要に応じてスレッドを再タップします
製造時の防止策
- テーパーねじプラグ(PT)を使用してください
- フラッシュエンド(カウンタンスク)設計を採用するか
- プラグの端は、水溝と完全に同心になっている必要があります
5)水質の問題(スケールは実際には二次的な問題です)
現象
1年後に徹底した劣化発生
Root cause
高硬度の水はカルシウム炭酸塩を沈殿させます。
Solution
酸の循環洗浄(クエン酸/弱酸)
Prevention from mould side
(これは主にユーザー側の問題ですが、金型デザインも役立ちます)
- チャネル径を ≥12 mm 以上にする
- 長く狭いチャネルを避ける
6) 最も重要だが最も知られていない問題: チャネルが小さすぎて、深すぎる
そのようなデザイン直径8 mm × 深さ300 mm非常に危険です:
- 非常に掃除が難しい
- サビが発生しやすい
- 保持がほとんど不可能
設計時の金玉規則
冷却槽はより広く、より薄くならなければならない。より短く、より浅くならない
高級金型では通常12~14ミリメートルのチャネル径が使用されます。
製造中の冷却ブロックを解消するための完全なプロセス(専門の金型規格)
- ドリル穿孔後→30分間ハイプレッシャーオイル洗浄
- 高圧空気バックブロー
- 酸洗浄と脱脂処理
- サビ防止のためのホスフィタリング/パサイベーション
- 写真記録付き内視鏡検査
- 末端の給水栓構造
- アーク過渡冷却チャンネルの設計
- 冷却チャンネル圧力試験と記録付き流量テスト
この規格に従って製造された金型は冷却障害を起こす可能性が極めて低いです。
なぜ多くの金型工場がこれを実行しないのか
以下の手順を実行するため
- お客様には見えません
- ほとんど要請されません
- 時間をとる
- 直接的な利益を生み出しません
しかし、冷却チャネルが遅延して塞がれた場合、お客様はその理由を新しい金型の使用期間が長いと考えるでしょう。新しい金型を使ってから3~6か月間使用すると、水流量が著しく小さくなります。mould quality problem.
結論(本質)
冷却チャンネルの障害 ≠水垢の問題
実際の原因は以下のとおりです。
加工残渣+不正確な設計+錆+プラグ構造
そしてこれらはすべて金型製造中は100%防止を行います。




