

Objawy na miejscu, gdy kanały chłodzenia form blow molding są zablokowane:
- Nierównomierne chłodzenie
- Dłuższa czas trwania cyklu
- Nierówna grubość ściany (jedna strona jest gruba, druga cienka).
- Temperaturę, którą nie można wcale obniżyć
Many people assume this is a problem szkliwaJednocześnie w produkcji rzeczywistej, skalowanie stanowi tylko mniejszą część.
W ogóle blokowanie jest spowodowane kombinacją:
Prowadzenia opracowań konstrukcyjnych + pozostałości od obróbki mechanicznej + korozja materiałów + strefy martwe strukturalne
Poniżej znajduje się prawdziwy podział według prawdopodobieństwa ich występowania:
Powód → Rozwiązanie → Prewencja podczas produkcji form
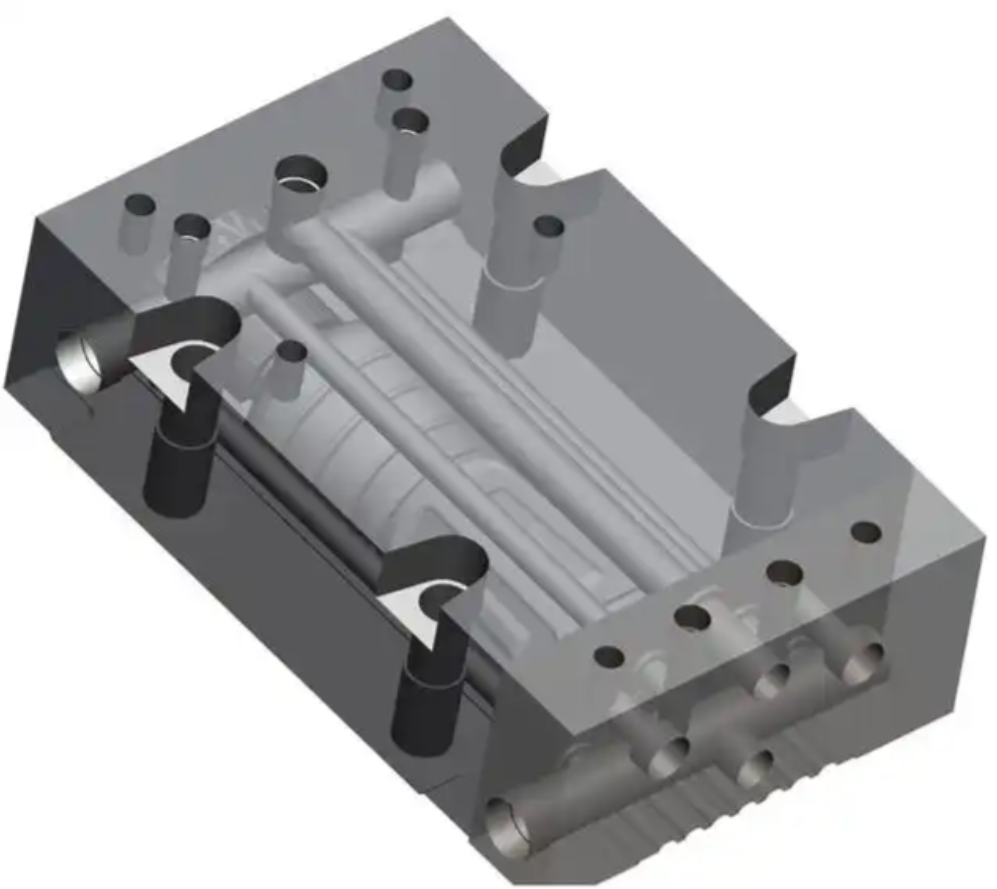
1) Najczęstszą przyczyną są niepoprawnie oczyściwane pozostałości obróbki (najczęstsza z nich).
Zjawisko
Po 3–6 miesiącach użytkowania nowego formy strumień wody znacząco się zmniejsza.
Root cause
Po wierceniu w głąb / łaskim wierczeniu resztki metalu, środek tłuszczowy i chropowatość pozostają w ciemnych częściach kanału. Podczas pracy są noszone przez przepływ wody i dostają się do zakrętów lub zapasników.
Solution
- Usunięcie nakrętków wodnych
- Czystość o wysokim ciśnieniu powietrza + kwasu.
- W ciężkich przypadkach niezbędna jest ponowna wiercenie
Prewencja w trakcie produkcji
- Wymagane odśrodkowanie oleju pod wysokim ciśnieniem po wierceniu w kolce
- Po tym następuje odbijanie powietrza pod wysokim ciśnieniem
- Inspekcja endoskopowa (wiele fabryk form nie przeprowadza tej procedury).
- Pranie kwasowe + pastywacja po obróbce formy kanału chłodzenia.
2) Projektowane strefy martwe (niepoprawny projekt kanałów chłodzenia)
Fenomen
Root cause
90° ostre zakrzywiaki, połączenia w kształcie T oraz kanały kończące się listopadami tworzą strefy stagnacji, w których gromadzi się brud.
Problem struktury zabezpieczenia (bardzo częsty).
Prewencja podczas produkcji (kluczowe zasady projektowania)
- Unikaj ostrych zakrętów na 90°. → Występuj zapobiegania.
- Unikaj przejść typu T → użyj projektu o ciągłym przepływie
- Zapory wejścia i wyjścia powinny być ułożone w opozycyjnym układzie
- Strony kanału muszą mieć ścieżkę powrotu, nigdy nie są zamykane powrotem
3) Ruda i korozja materiałów (bardzo skrywane)
Zjawisko
Po około 6 miesiącach woda staje się żółta, a przepływ zachodzi coraz rzadziej.
Root cause
Stal do kopiowania, taka jak1200 mm koła wałówki z wymiennymi przekładkami and 718H are not stainless. Long-term water circulation generates iron oxide sludge.
Solution
czyszczenie cyrkulacji preparatów chemicznych do usunięcia rdzy
Prewencja w czasie produkcji (najbardziej efektywna).
Po obrobce kanału chłodzącego:
- Umieszczanie chemikalii.
- Fosfowanie
- Zabieg pasywacji antykorozyjnej
Wysokiej jakości formy są również stosowane.pokrywanie niklem bez elekrolizinguw wewnętrznych kanałach chłodzenia, aby w niemal całkowity sposób wyeliminować rdzę.
Korzeń problemu Standardowe zabezpieczenia o prostym nabojie tworzą wewnętrzną krawędź, w której gromadzi się brud.
Zjawisko
Niekontrolowany spadek przepływu; po zdjęciu zapasnika odkryto zakłócenie w miejscu jego ustawienia.
Powód główny Standardowe wtyczki ciągłe tworzą wewnętrzny korzyst, w którym nagromadza się brud.
Solution
- Zmień dowolne nakrętki
- W razie potrzeby powtórz rozmieszczenie strzyków.
Prewencja w trakcie produkcji
- Wykorzystaj przylatkowe pistolety (PT)
- lub zastosowanie konstrukcji końcowa (skucana)
- Konec stopki musi być idealnie równi z kanałem
5) Problem jakości wody (mineralizacja jest w rzeczywistości sekundarnym aspektem)
Zjawisko
Seriość gromadzenia osadów po jednym roku.
Root cause
Woda o wysokiej twardości tworzy depozyty węgla karbONego.
Solution
Oczyszczanie oczek wodnych kwasem cytrynowym / delikatnym kwasem
Prevention from mould side
(To przede wszystkim problem z boku użytkownika, ale projekt formy może pomóc)
- Increase channel diameter ≥ 12 mm
- Unikaj długich i wąskich kanałów
6) Najbardziej krytyczny, ale najmniej znany problem: kanały zbyt małe i zbyt głębokie
Projekt taki jakPromień 8 mm, głębokość 300 mmJest to bardzo ryzykowne:
- Bardzo trudno jest je czyszczyć
- Bardzo łatwo gromadzić osad.
- Bardzo trudne do utrzymania
Złota zasada podczas produkcji
Cooling channels should be wider, not thinner
Krótsze, a nie głębsze
High-end moulds typically use 12–14 mmśrednice kanałów.
Jednostkarny proces, który usuwa zakłócenia chłodzenia podczas produkcji (standard fabryk form wulkanizacyjnych)
- Po wyścielaniu pistoletem → przepłukanie olejem pod wysokim ciśnieniem przez 30 minut
- Odśrodkowanie powietrza o dużej ciśności
- Czynność prania i zdezynfekowania kwasami
- Fosforowanie/pasywacja w celu zapobiegania korozji.
- Inspekcja endoskopowa z zapisami fotograficznymi
- Struktura wędzarka końcowego z przerwami
- Arc-transition cooling channel design
- Test ciśnienia w kanałach chłodzenia + test przepływu z zapisami
Moulds made under this standard are Wskazuje, że ryzyko powstania oznak skamieniałości, jest bardzo małeuniknąć zatkania chłodniczego.
Dlaczego wiele fabryk form wulkanizacyjnych nie robi tego
Ponieważ następujące etapy:
- Są niewidoczne dla klientów
- Często nie są wymagane
- Pamiętaj o czasie.
- Nie generuje bezpośrednio zysku
Jednak gdy kanały chłodzenia zostaną zablokowane później, klienci będą traktować to jako błędy konstrukcyjne.mould quality problem.
Wniosek (punkt centralny)
Cooling channel blockage ≠ scale problem
Ostateczne przyczyny to:
pozostałości mechaniczne + nieudolny projekt + rdzewa + struktura kosmosa.
Wszystkie te elementy można wykorzystać100% uniknięte podczas produkcji form




