

Sintomas em campo quando os canais de resfriamento do moldo de sopro são bloqueados:
- Resfriamento desequilibrado
- Tempo de ciclo mais longo
- Espessura desigual da parede (um lado grosso, outro fino).
- Temperatura que não pode ser reduzida em nenhum momento
Many people assume this is a problema de calcário, mas na produção real, a formação de depósitos corresponde apenas a uma parte muito pequena.
Mais frequentemente, a obstrução é causada por uma combinação de:
Questões de projeto + resíduos da usinagem + corrosão do material + zonas mortas estruturais
Abaixo segue uma divisão prática pelas probabilidades reais de ocorrência:
Causa → Solução → Prevenção durante a fabricação de moldes
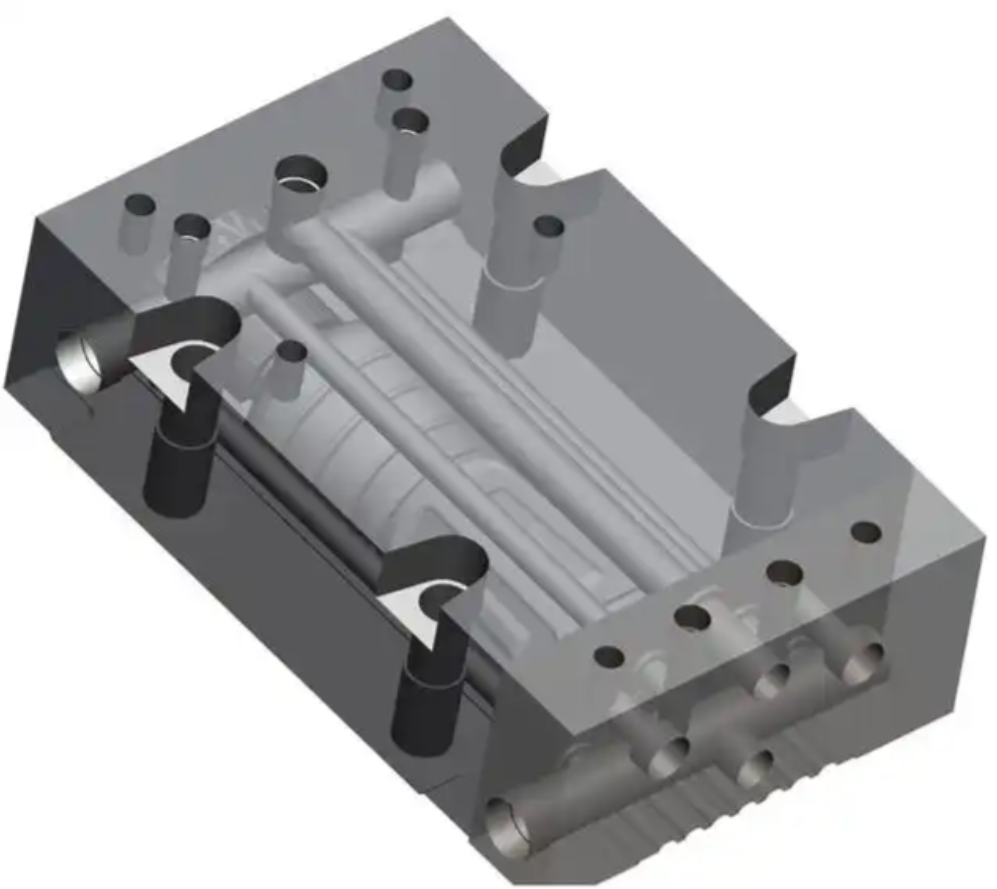
1) Causa mais comum: resíduos de usinagem não devidamente limpos (maior incidência).
Fenômeno
Após 3 a 6 meses de utilização de um novo molde, o fluxo de água fica noteavelmente menor.
Root cause
Após a perfuração de furos profundos / perfuração com pistola, partículas de metal, lodo de óleo e lascas permanecem em áreas cegas do canal. Durante a operação, são transportadas pelo fluxo de água e ficam acossadas nas dobras ou nas bombas de água.
Solution
- Remover os foles de água
- Limpeza com ar a alta pressão e circulação de ácido
- Em casos graves, é necessária uma nova perfuração
Prevenção durante a fabricação
- Lavagem obrigatória do óleo a alta pressão após o forro da arma
- Seguido por refulamento a elevada pressão do ar
- Inspeção endoscópica (muitas fábricas de moldes não fazem isso).
- Lavagem com ácido + passivação após usinagem do canal de resfriamento
2) Zonas mortas de projeto (problemas na estrutura do canal de resfriamento)
Fenómeno – Uma determinada área está sempre quente e não pode ser melhorada com a limpeza.
Root cause
Curvas de 90° ângulos, junções do tipo T e canais sem saída criam zonas de água estagnada onde as impurezas se acumulam.
Solução – Não há solução completa; apenas a limpeza frequente ajuda.
Prevenção durante a fabricação (regras-chave de design)
- Evite curvas agudas de 90º → use transições de arco
- Evitar conexões do tipo T → usar um design de fluxo em série
- Entrada e saída devem ser dispostas em uma disposição oposta
- As extremidades do canal devem ter um caminho de retorno, nunca fechar-se em caminhos morti
3) Estragos causados pelo oxidação e pela corrosão do material (muito ocultos)
Fenômeno
Após cerca de seis meses, a água fica amarela e o fluxo continua a diminuir.
Causa-raiz – Aço envelhecido, como o P20 e o 718H, não é inoxidável. A circulação do água por longo tempo gera lodo de oxida de ferro.
Solution
Limpeza de circulação para remoção de corrosão química.
Prevenção durante a fabricação (o mais eficaz)
Depois do tratamento de fusão do canal:
- Lavagem com ácido
- Fosfatação
- Tratamento de passivação anti-rugosidade
Moldes de alta qualidade também são aplicáveis.galvanoplastia sem eletróliseNos canais de resfriamento, a proliferação de ferrugem é essencialmente eliminada.
4) Problema de estrutura do tampão de água (muito comum)
Fenômeno
Redução de vazão repentina; obstrução encontrada no local do bicho depois da desmontagem.
Causa-raiz – Tampões lineares padrão criam uma borda interna onde a sujeira se acumula.
Solution
- Substituir foles
- Reponha os fios, se necessário.
Prevenção durante a fabricação
- Com parafusos com rosque helicoidal (PT)
- Ou utilização de design de extremidade à frente (embutição)
- A extremidade do plugue deve estar perfeitamente alinhada com o canal
5) Problema de qualidade da água (a formação de calcário é, na verdade, secundário)
Fenômeno
Uma acumulação séria de depósitos após um ano.
Root cause
A água de alta dureza forma depósitos de carbonato de cálcio.
Solution
Limpeza cirúrgica de ácidos (ácido cítrico / ácido suave)
Prevention from mould side
(Este é principalmente um problema do lado do usuário, mas o desenho do molde pode ajudar)
- Increase channel diameter ≥ 12 mm
- Evitar canais longos e estreitos
6) O assunto mais crítico, mas menos conhecido: canais muito pequenos e muito fundos
Um design como esteDiâmetro de 8 mm × profundidade de 300 mmÉ muito arriscado:
- Extremamente difíceis de limpar
- É muito fácil que se acumulem depósitos.
- Quase impossível de manter
Regra de ouro durante a fabricação
Cooling channels should be wider, not thinner
Mais curto, não mais profundo
High-end moulds typically use 12–14 mmdiâmetros dos canais.
Processo completo para eliminar o bloqueio de refrigeração durante a fabricação (padrão profissional para moldes)
- Depois da perfuração da pistola → lavação a alta pressão com óleo durante 30 minutos
- Espirramento do ar a alta pressão
- Lavagem em ácidos e desenfrade
- Fosfatação / passivação para prevenção da oxidação.
- Inspeção endoscópica com registros fotográficos
- Estrutura de protetor de água com extremidade arredondada
- Arc-transition cooling channel design
- Teste de pressão do canal de resfriamento + teste de vazão com registos
Moulds made under this standard are Muito pouco provávelPara evitar o bloqueio do resfriamento.
Por que muitas fábricas de moldes não fazem isso
Por causa dessas etapas:
- São invisíveis aos clientes
- Raramente são solicitados
- Reserve algum tempo.
- Não gera diretamente lucro
Mas quando os canais de resfriamento ficam bloqueados posteriormente, os clientes o consideram um problema.mould quality problem.
Conclusão (ponto principal)
Cooling channel blockage ≠ scale problem
As causas reais são:
Resíduos de usinagem + projeto inadequado + ferrugem + estrutura de tampa
E todos estes podem ser utilizados100% evitado durante a fabricação de moldes




