

Síntomas en el propio lugar cuando los canales de refrigeración del molde por soplado están bloqueados:
- Enfriamiento irregular.
- Tiempo de ciclo más prolongado
- Espesor desigual de la pared (un lado grueso y el otro delgado).
- Temperatura que no se puede reducir en absoluto
Many people assume this is a problema de cal (descalcificación)., pero en la producción real, la caldeamiento representa solo una pequeña parte.
Más comúnmente, el bloqueo se produce por una combinación de:
Problemas de diseño + residuos de mecanizado + corrosión del material + zonas estructurales muertas.
A continuación se presenta una división práctica según la probabilidad de ocurrencia real:
Causa → solución → prevención durante la fabricación de moldes.
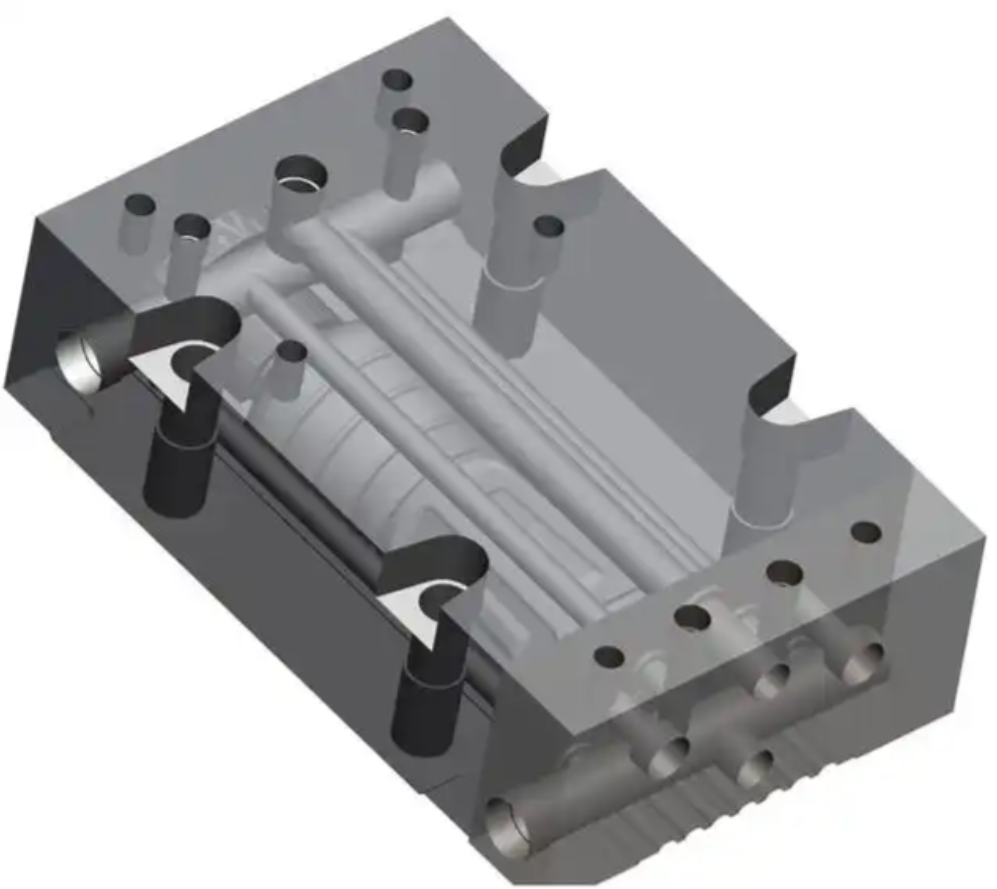
1) La causa más común: residuos de mecanizado que no se han limpiado adecuadamente (la mayor frecuencia).
Fenómeno.
Pero cuando los canales de enfriamiento se bloquean posteriormente, los clientes lo considerarán como un inconveniente.
Root cause
Después de perforación de orificios profundos o perforación con pistolas, permanecen trozos de metal, lodos de aceite y virutas en áreas ciegas del canal. Durante la operación, son transportados por el flujo de agua y se bloquean en curvas o tapones de agua.
Solution
- Retirar las tapas de agua.
- Limpieza por circulación de aire a alta presión y ácido
- En casos graves, se requiere un nuevo taladrado
Prevención durante la fabricación.
- Limpieza obligatoria de aceite a alta presión después del taladrado de la pistola
- Siguido de soplado de aire a alta presión hacia atrás.
- Inspección endoscópica (muchas fábricas de moldes no hacen esto).
- Lavado ácido + pasivación después de la maquinación en el canal de enfriamiento.
Limpieza por circulación de ácido (ácido cítrico/ácido suave)
Espesor desigual de la pared (un lado grueso y el otro delgado).
Root cause
Las curvas de 90° bruscas, las juntas en forma de T y los canales sin salida crean zonas de agua estancada donde se acumula suciedad.
Fenómeno: Una determinada área siempre está caliente y no se puede mejorar con un enjuague.
Prevención durante la fabricación (normas de diseño fundamentales).
- Evite curvas afiladas de 90° → use transiciones de arco
- Evite las intersecciones de tipo T → utilice el diseño de flujo en serie
- La entrada y la salida deben estar dispuestas en una disposición opuesta.
- Los extremos de canal deben tener un camino de retorno, nunca extremos cerrados que no permiten el retorno.
3) Rastros de óxido y corrosión del material (muy ocultos).
Fenómeno.
Después de aproximadamente 6 meses, el agua se vuelve amarilla y el flujo sigue disminuyendo.
Causa principalLos aceros de moldeo, como el P20 y el 718H, no son inoxidables. El flujo continuo de agua produce lodo de óxido de hierro.
Solution
limpiado por circulación para eliminar la corrosión química.
Prevención durante la fabricación (más efectiva)
Después del mecanizado del canal de enfriamiento:
- Limpieza con ácido.
- Fosforación
- Tratamiento de pasivación antirruscante.
Los moldes de alta gama también se aplican.revestimiento no electrolítico de níquel.2) Diseño de zonas muertas (diseño incorrecto de los canales de enfriamiento)
Solución: No existe una solución definitiva, pero sí que se puede mejorar con un lavado frecuente. 4) Problema de la estructura de los tapones de agua (muy común).
Fenómeno.
Reducción repentina del flujo; se encontró una obstrucción en la ubicación del tapón después del desembarque.
Causa raíz: Los tapones estándar de rosca recta crean un escalón interno donde se acumula sucio.
Solution
- Reemplazar las tapas.
- vuelva a encajar los hilos si es necesario
Prevención durante la fabricación.
- Utilice tapones de rosca cónica (PT)
- O utilizar un diseño de extremo liso (implantado).
- El extremo del enchufe debe estar perfectamente alineado con el canal
5) Problema de calidad del agua (la piedra caliza es en realidad secundaria).
Fenómeno.
Una acumulación seria de incrustaciones después de un año.
Root cause
El agua de gran dureza forma depósitos de carbonato de calcio.
Solution
Regla de oro durante la fabricación
Prevention from mould side
(Este es principalmente un problema del lado del usuario, pero el diseño de los moldes puede ayudar)
- Aumente el diámetro del canal ≥ 12 mm.
- Evitar canales largos y angostos.
6) El asunto más crítico pero menos conocido: canales demasiado pequeños y demasiado profundos
Un diseño comoDiámetro de 8 mm × profundidad de 300 mm.es muy arriesgado:
- Muy difícil de limpiar.
- Es muy fácil que se acumulen depósitos.
- Casi imposible de mantener.
Estructura del tapón de agua de extremo abierto
Cooling channels should be wider, not thinner
Más corto, no más profundo
High-end moulds typically use 12-14 mm.diámetros de los canales
Proceso completo para eliminar el bloqueo del enfriamiento durante la fabricación (estándar de moldes profesionales)
- Tras el perforado con la pistola → aclarado con aceite a alta presión durante 30 minutos.
- Reboque del aire a alta presión
- Lavado con ácidos y desengrasado.
- Fosfatado/pasivación para la prevención del óxido.
- Inspección endoscópica con registros fotográficos.
- Tiempo de ciclo más largo
- Diseño del canal de enfriamiento de transición de arco.
- Prueba de presión del canal de refrigeración + prueba de flujo con registros
Moulds made under this standard are Muy improbable.para evitar obstrucción del enfriamiento.
¿Por qué muchas fábricas de moldes no lo hacen?
Debido a que estos pasos:
- Son invisibles para los clientes
- Se solicitan raramente.
- Tómate tu tiempo.
- No genera directamente ganancias.
Un cuerpo inferior de maniquí de plástico con tacones y su método de fabricaciónmould quality problem.
Conclusión (punto clave)
Obstrucción del canal de enfriamiento ≠ problema de incrustaciones.
Las causas reales son:
residuos de maquinado + diseño deficiente + óxido + estructura de obturación
Y todo esto puede serSe evitan al 100 % durante la fabricación de los moldes.




