

Các triệu chứng trên nơi làm việc khi các kênh làm lạnh giá nén bị tắc nghẽn:
- Ngưng làm lạnh không đều
- Thời gian cục lưu trữ dài hơn
- Dùng EXACTLY khung này: "1. " trên mỗi dòng, không cần gì khác.
- Tăng nhiệt mà không thể làm giảm được
Many people assume this is a vấn đề về vôi gốm (tinh thể vôi)Nhưng trong sản xuất thực tế, tỷ lệ này chỉ chiếm một phần nhỏ.
Thường thì, tắc nghẽn xảy ra do sự kết hợp của các yếu tố sau:
Các vấn đề về thiết kế + đồng vị gỉ thừa trong gia công + oxy hóa vật liệu + các vùng chết trong cấu trúc
Dưới đây là phân tích thực hành theo xác suất xảy ra thực tế:
Nguyên nhân → Cách giải quyết → Ngăn ngừa trong quá trình chế tạo khuôn
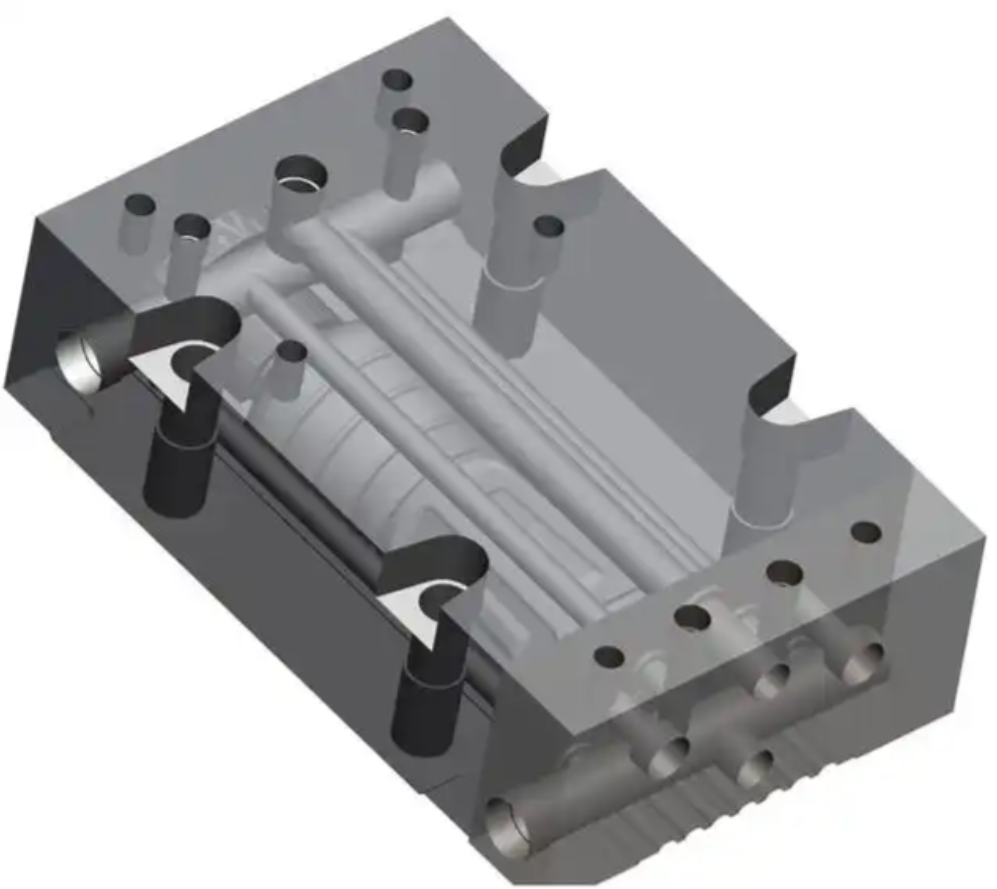
1) Nguyên nhân phổ biến nhất: các chất còn sót lại trong cắt gọt không được rửa sạch hoàn toàn (có tần suất cao nhất)
Kỳ tích
Sau 3-6 tháng sử dụng một mẫu mới, dòng chảy nước trở nên nhỏ đáng kể.
Root cause
Sau khi hàn các lỗ sâu / khoan thẳng, tro bám kim loại, bùn dầu và những vết rỉ rác còn lại ở các khu vực cấm của đường ống. Trong quá trình hoạt động, chúng được các dòng chảy xoáy kéo theo và bị kẹt tại các vòi bo hoặc các chỗ chặn đường nước
Solution
- Tháo những ống cắm nước
- Làm sạch bằng khí cao áp + hoá chất
- Trong những trường hợp nghiêm trọng, cần thực hiện tái khoan
Phòng ngừa trong quá trình sản xuất
- Thực hiện xả dầu ở áp lực cao bắt buộc sau khi khoan bằng súng
- Theo sau đó là việc thổi không khí áp suất cao
- Kiểm tra bằng ống endoskop (nhiều nhà máy khuôn khổ không thực hiện này)
- Rửa axit + hoá trị sau khi gia công ống làm mát
2. Kết cấu không khí chết (kết cấu đường ống làm mát không hợp lý)
Sử dụng định dạng TỐT NHƯ NGHIỆM: "1. " trên mỗi dòng, không có gì khác.
Root cause
Những phần cong 90 độ, các đường giao nhau kiểu T, và đường ống cứng tạo nên các vùng nước ứ đọng, nơi bụi bẩn tích tụ
Giải phápKhông có giải pháp cụ thể; chỉ có việc làm sạch thường xuyên giúp.
Tránh xảy ra trong quá trình sản xuất (quy tắc thiết kế chính)
- Tránh các cú chuyển hướng góc 90° → sử dụng chuyển tiếp ba chiều
- Tránh điểm giao cắt dạng T → sử dụng thiết kế dòng tuần tự
- Thông lối vào và ra nên bố trí theo bố cục đối lập
- Kết thúc kênh phải có đường trở lại, không bao giờ là các ngõ chết đã được khóa
3) Gỉ và ăn mòn vật liệu (rất khó phát hiện)
Kỳ tích
Sau khoảng 6 tháng, nước trở nên vàng và dòng chảy giảm dần.
Sử dụng PHẢI DÙNG chính xác mẫu này: "1. " trên mỗi hàng, không có bất kì thứ gì khác.
Solution
Làm sạch bằng quy trình lọc kim loại bay hơi.
Phòng ngừa trong quá trình sản xuất (phòng ngừa hiệu quả nhất)
Sau khi gia công các con đường làm lạnh:
- Rửa bằng axit
- Phosphat hóa
- Trình bảo vệ chống gỉ
Các khuôn cao cấp thậm chí cũng áp dụnghoa cứng nickel không điệnbên trong các con đường làm mát để gần như loại bỏ hoàn toàn các vết rỉ
Sử dụng mẫu mã chính xác: "1. " một dòng, không chứa gì khác.
Kỳ tích
Sự giảm lưu lượng đột ngột; rệp được phát hiện ở vị trí vòi sau khi tháo rời
Nguyên nhân: Nắp cắm trục thẳng tiêu chuẩn tạo ra bước nội bộ nơi bụi bẩn tích tụ.
Solution
- Thay ổ cắm
- Nhấn lại các dòng nếu cần
Phòng ngừa trong quá trình sản xuất
- Sử dụng khoen ghim trượt (PT)
- Hoặc sử dụng thiết kế flush-end (đá sâu)
- Kênh kết nối phải được chạm vào mặt bên của kênh một cách hoàn hảo
5) Vấn đề về chất lượng nước (tinh thể bùn thực tế chỉ có hiệu quả thứ cấp)
Kỳ tích
Mảng rỉ sét tích tụ nghiêm trọng sau 1 năm.
Root cause
Nước có cường độ cao làm kết tủa chất carbonate canxi.
Solution
Cải khí bằng chất ẩm (ác citric / chất ẩm nhẹ)
Prevention from mould side
(Đây là vấn đề chủ yếu ở phía người sử dụng, nhưng thiết kế khuôn có thể hỗ trợ)
- Increase channel diameter ≥ 12 mm
- Tránh các con đường dài, hẹp
6) Mặt hàng quan trọng nhất nhưng ít được biết đến nhất: các khe quá nhỏ và quá sâu
Một thiết kế như thế nàyChiều rộng 8 mm × sâu 300 mmrất nguy hiểm:
- Rất khó để làm sạch
- Rất dễ để tích tụ các chất bẩn
- Đee như là không thể duy trì
Bài học ngàn vàng trong chế tạo
Cooling channels should be wider, not thinner
Ngắn hơn, không sâu hơn
High-end moulds typically use 12–14 mmdài của đường ống.
Quy trình hoàn chỉnh để loại bỏ sự chặn đường thoát mát trong quá trình sản xuất (các tiêu chuẩn về khuôn chuyên nghiệp)
- Sau khi khoan bằng súng → rửa bằng dầu áp suất cao trong 30 phút
- Hơi khí đè lên với áp lực cao
- Rửa bằng axit và loại bỏ dầu mỡ
- Phân hủy phốt phát / đăng kí để phòng chống hoen gỉ
- Kiểm tra bằng hệ thống endoscope với hình ảnh ghi lại
- Kết cấu ốc rửa cuối
- Arc-transition cooling channel design
- Kiểm tra áp suất đường dẫn mát, + kiểm tra lưu lượng với bản ghi lại
Moulds made under this standard are rất khó xảy ragiảm nhiệt sẽ tràn vào.
Tại sao nhiều nhà máy sản xuất nhựa không làm điều này?
Bởi vì những bước sau đây:
- Không thể thấy cho khách hàng
- Hiếm khi được yêu cầu
- Chia nhiều thời gian
- Đừng tạo doanh lợi trực tiếp
Tuy nhiên, khi các đường ống làm mát bị bít lại sau, khách hàng sẽ xem đó là một vấn đề.mould quality problem.
Kết luận (bài học rút ra)
Cooling channel blockage ≠ scale problem
Nguyên nhân thực sự là:
Khả may còn lại + thiết kế kém + bị hoen gỉ + cấu trúc cắm
Và tất cả những điều này đều có thểTránh thất bại 100% trong quá trình chế tạo khuôn




