

블로우 몰딩 냉각 채널이 막혔을 때 현장에서 나타나는 증상:
- 불균형한 냉각
- 긴 주기 시간
- 불균일한 벽 두께 (한 쪽이 두껍고, 다른 쪽이 얇음)
- 어떻게 해서든 낮출 수 없는 온도
Many people assume this is a 부식(경산제) 문제그러나 실제 생산에서는 스케일이 차지하는 비중이 매우 작다.
보다 일반적으로는 막힘은 다음 요소의 조합으로 인해 발생합니다.
설계 문제 + 기계 가공 잔존물 + 재료 부식 + 구조적 죽은 영역
다음과 같은 실제 발생 가능성으로 실질적인 분석을 나타냅니다:
원인 → 해결 방안 → 성형 과정에서 예방
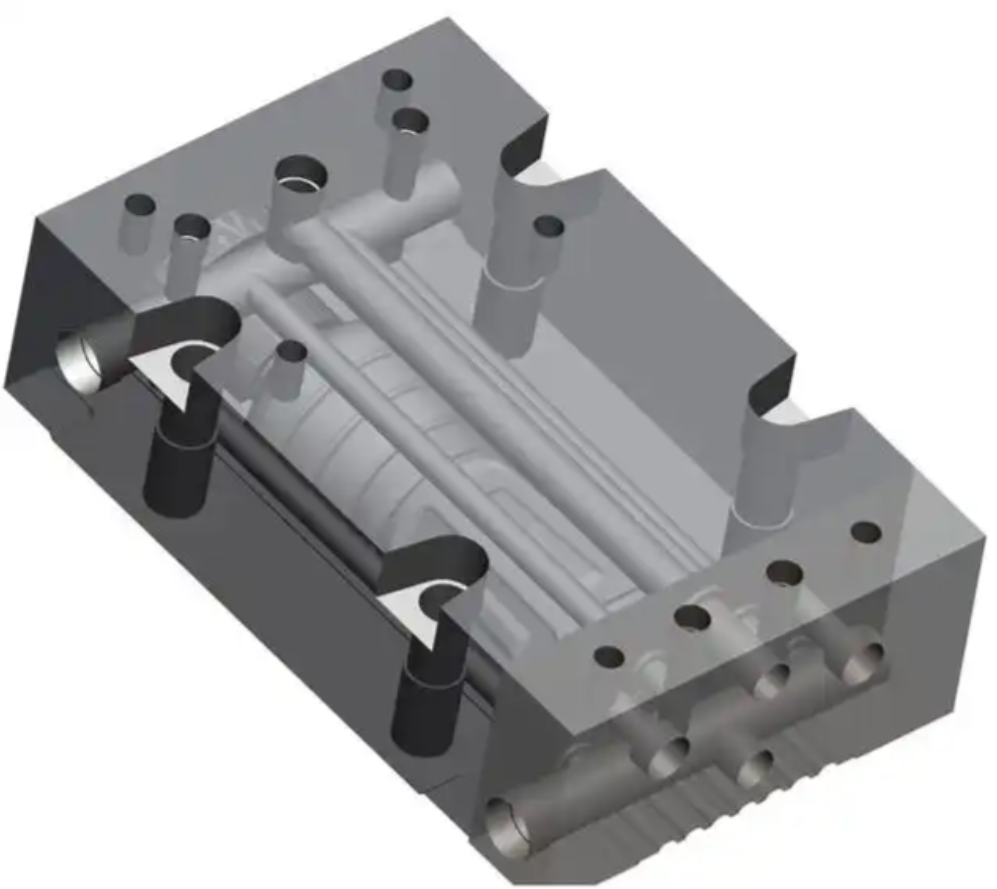
1) 가장 흔한 원인: 가공 잔류물이 제대로 청소되지 않은 경우(발생 빈도 가장 높음)
현상
새 금형을 사용한 지 3~6개월이 지나면 용수 흐름이 눈에 띄게 줄어듭니다.
Root cause
깊은 구멍용 드릴을 이용한 또는 건드릴을 사용하는 경우 채널의 사면 부분에 금속 칩, 오일 찌꺼기, 돌기들이 끼워져 있습니다. 작동 중에는 물 유동에 의해 운반되어 굽거나 물 플러그에 가로막힙니다.
Solution
- 물 플러그 제거
- 고압 공기 + 산이 사용된 순환 청소
- 심각한 경우에는 다시 뚫기가 필요합니다
제조 중에 예방
- 총공구 드릴링 후 강제적인 고압 오일 세척이 필요합니다
- 고압 공기 역류 후
- 내시경 검사 (대부분의 금형 공장에서는 하지 않는다)
- 냉각 채널 가공 후 산성 세척 + 패시베이션
2) 설계된 사각 영역 (부적절한 냉각 통 여밭 구조)
현상특정 영역은 항상 뜨겁고, 세척으로도 해결될 수 없습니다.
Root cause
90° 각도에 해당하는 급격한 커브, T형 연결구, 막혀 있는 채널은 이물질이 축적되는 정체 영역을 형성합니다.
해결책완벽한 해결책이 없습니다; 단지 자주 청소가 도움이 됩니다.
제조 중 방지 조치(중심 설계 규칙)
- 90°의 pronounced curve를 피함 → curve 전환을 이용하다
- T형 교차 지점을 피하세요 → 직렬 흐름 설계를 사용하십시오
- 입구와 출구는 반대 방향 레이아웃으로 배치해야 합니다.
- 채널 끝에는 복귀 경로가 있어야 하며 절대 봉쇄된 끝을 만들지 않아야 합니다
3) 재료의 녹 및 부식 (매우 숨겨져 있음)
현상
약 6개월 후 물이 노랗게 변하고 유동량이 점점 줄어든다.
Root cause
금형강 등P20 and 이렇게 정확하게 작성하세요: 각 줄마다 "1. "만 적고 다른 것은 전부 빼내야 합니다. are not stainless. Long-term water circulation generates iron oxide sludge.
Solution
화학적 녹 제거 순환 청소
제조 과정 중 예방(가장 효과적)
냉각 채널 가공 후:
- 산성 세척
- 인산 처리
- 녹 제거 가공
고급 금형에까지 적용된다.전기화를 적용하지 않은 니켈 도금냉각 통을 거의 완전히 녹슬어 없애기 위해.
4) 물 연결구 구조 문제 (매우 흔한 경우)
현상
유동량이 갑자기 감소하여 탈거 후 플러그 위치에서 유동장애가 발생합니다.
근본 원인표준 직선 나사 플러그는 부산물이 축적되는 내부 절차를 생성합니다.
Solution
- 플러그 교환
- 필요한 경우 다시 나사나를 씌우다
제조 중에 예방
- 탑 페이스 나사로 플러그(PT)를 사용하십시오
- 또는 플러시 엔드(countersunk) 디자인을 사용합니다
- 플러그 끝은 채널과 완벽하게 일치해야 합니다
5) 수질 문제 (실제로는 석회칼등이 두 번째 문제이다)
현상
1년 후에는 심각한 스케일 부착이 나타난다.
Root cause
고경도 물은 탄산마그네슘 침전을 일으킵니다.
Solution
산성 순환 청소 (청색산 / 약산)
Prevention from mould side
(대부분 사용자 측의 문제이지만 금형 설계로 도움을 얻을 수 있습니다.)
- 채널 직경 증대 ≥ 12mm
- 길고 협소한 채널 피하기
6) 가장 중요하지만 가장 잘 알려지지 않은 문제: 채널이 너무 작고 너무 깊다.
다음과 같은 디자인직경 8mm × 깊이 300mm매우 위험합니다:
- 청소하기가 매우 어려움
- 입자가 쌓이기 쉽다.
- 유지하기가 거의 불가능
제조 시 금칙 규칙
Cooling channels should be wider, not thinner
더 짧고, 깊지 않다
High-end moulds typically use 12~14mm채널 지름
제조 중 냉각장애를 제거하기 위한 전체 처리 과정(전문 금형 표준)
- 총 뚫기 후 30분간 고압 오일 세척
- 고압 공기 후방 방류
- 酸洗 및 탈지
- 녹 방지를 위한 인산 처리/패시베이션
- 사진 기록을 포함한 내시경 검사
- 용수 내구 부품 구조
- 아크-전이형 냉각 채널 설계
- 냉각 채널 압력 시험 + 기록이 있는 유속 시험
Moulds made under this standard are 매우 가능성이 낮음냉각이 막히면서 고장 낸다
왜 많은 금형 공장들이 이같은 작업을 하지 않는지
이러한 단계가 있기 때문에:
- 고객에게 보이지 않습니다
- 거의 요청되지 않음
- 시간을 갖고라.
- 직접적인 이익을 창출하지 못함
그러나 냉각 통이 나중에 막히면 고객은 그것을 잘못된 냉각 통 구조라고 생각할 것입니다.mould quality problem.
결론 (핵심 내용)
냉각 채널 막힘 ≠ 스케일 문제
실제 원인은 다음과 같습니다:
가공 잔재 + 잘못된 설계 + 녹 + 플러그 구조
그리고 이 모든 것들은금형 제조 시 100% 방지




