

อาการในที่เกิดเหตุเมื่อช่องระบายความร้อนของเครื่องบ่มถูกปิดกั้น:
- การเย็นที่ไม่สม่ำเสมอ
- เวลารอบการทำงานยาวขึ้น
- ความหนาผนังไม่สม่ำเสมอ (ด้านหนึ่งหนา ด้านหนึ่งบาง)
- อุณหภูมิที่ไม่สามารถลดลงได้เลย
Many people assume this is a ปัญหาแบคทีเรีย (สะเก็ดเหลือง)แต่อย่างที่ทราบว่าในการผลิตจริง โครงสร้างเป็นส่วนที่มีน้อย
มากกว่าเดิม, ปัญหาการติดขัดเกิดจากการรวมกันของ:
ปัญหาการออกแบบ + เศษวัสดุตัดจากการเคลือบนอก + การสึกหรอของวัสดุ + ส่วนตายทางที่มีเอกลักษณ์ของตัวเครื่อง
ด้านล่างนี้เป็นการบรรยายการเตรียมความพร้อมในเชิงจริงตามความน่าจะเป็นเกิดขึ้น:
สาเหตุ → ทางแก้ไข → การป้องกันขณะผลิตชิ้นส่วนประกอบ
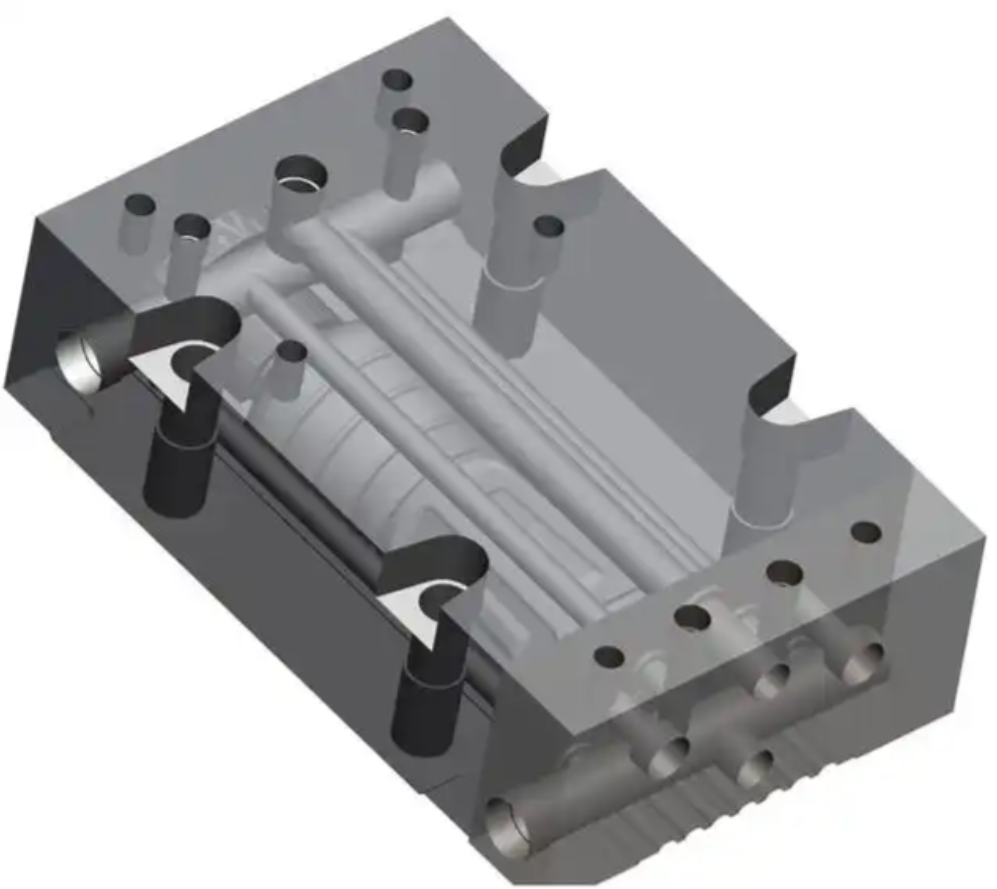
1) สาเหตุที่พบมากที่สุด:เศษจากการเครื่องมือที่ไม่ถูกล้างอย่างเหมาะสม (เกิดขึ้นมากที่สุด)
ความลึกลับ
หลังจากใช้เครื่องสิ่งของใหม่ได้ 3–6 เดือน การไหลของน้ำจะลดลงอย่างเห็นได้ชัด
Root cause
หลังจากดินดีรูพรุนหรือดินดีขุดปืน มีชิ้นส่วนโลหะที่เหลืออยู่ในพื้นที่แคบของช่อง ทำให้ขณะประกอบการ น้ำจะพัดกระจายชิ้นส่วนเหล่านี้ไปและติดอยู่ที่สะดุดหรือจุดติดสิ่งเรยการ
Solution
- ถอดแท็งค์น้ำ
- ความดันอากาศสูง + การทำความสะอาดด้วยการหมุนวนของของเคมี
- ในกรณีรุนแรง ต้องทำการกัดซ่อมใหม่
การป้องกันในขณะผลิต
- การล้างน้ำมันความดันสูงเป็นหลักหลังจาก การขุดด้วยปืน
- ก่อนหน้านี้ ผ่านการควบคุมความดันอากาศสูง
- การตรวจด้วยกล้องไอโซสโคป (หลายโรงงานผลิตพิมพ์ชนิดบางไม่ทำการตรวจนี้)
- การล้างด้วยสารเคมี + การปฏิบัติการปิดกั้นหลังจากเครื่องผลิตท่อเย็น
2) ส่วนอ่อนในการออกแบบ (การออกแบบช่องระบายความร้อนที่ผิด)
ปัญหานี้ เกิดขึ้นในบริเวณใด ๆ ยังคงเป็นที่ร้อน และไม่สามารถปรับปรุงได้โดยการล้างผ่าน
Root cause
ข้อตีจาก 90 องศา, จุดตัดแบบ T และช่องหลังท้าย มีสะพานที่มีน้ำท่วมเกิดขึ้น เมื่อเครื่องทำงาน น้ำและเศษซากที่อยู่ในตำแหน่งที่ลึกและแน่นอาจถูกปะทะและติดอยู่ในพื้นที่ยอดเปลี่ยนทางและจุดดับน้ำ
คำแนะนำ ไม่มีการแก้ไขที่สมบูรณ์; การทำความสะอาดอย่างสม่ำเสมอเท่านั้นที่ช่วย
การป้องกันโดยไม่ให้เกิดปัญหาในระหว่างการผลิต (กฎและวิธีการการออกแบบหลัก)
- หลีกเลี่ยงการเลี้ยว 90 องศา → ใช้การเปลี่ยนที่เป็นเส้นกลม
- หลีกเลี่ยงจุดเชื่อมต่อแบบ T → ใช้การออกแบบการไหลแบบคู่ต่อเนื่อง
- ช่องเข้าและช่องออกควรจัดวางในแนวทางที่ต่อกัน
- อะแดปเตอร์สุดท้ายต้องมีทางกลับ, ไม่ควรมีจุดปิดท้าย
3) คราบสนิมและความเสื่อมของวัสดุ (มากเป็นอันตราย)
ความลึกลับ
หลังจากประมาณ 6 เดือน น้ำจะเปลี่ยนเป็นสีเหลือง และสวรรค์จะลดลงเรื่อย ๆ
ผู้ก่อเหตุ เหล็กเครื่องกลที่ใช้สำหรับการกำหนดรูปทรงเช่น P20 และ 718H ไม่ใช่เหล็กโครเมียม จำเป็นต้องมีการหมุนวนน้ำยานานถึงจะสร้างสนิมเหล็ก
Solution
การทำความสะอาดรอบอุปกรณ์สำหรับกำจัดสนิมด้วยสารเคมี
การป้องกันในระหว่างการผลิต (มีประสิทธิภาพสูงสุด)
หลังจากเคลื่อนตัวช่อง:
- ล้างด้วยแอลกอฮอล์
- แบ่งฟอสเฟต
- การป้องกันตะกรันและการเคลือบผิว
เครื่องพิมพ์ระดับสูงยังใช้ได้แปลงพลาสติกไร้ไฟฟ้าในช่องความเย็นเพื่อกำจัดสนิมไปอย่างกว้างขวาง
4) ปัญหาโครงสร้างปลั๊กน้ำ (พบได้บ่อยมาก)
ความลึกลับ
การลดความเร็วไหลเป็นอันขาด; จุดทิ้งพบได้ในพื้นที่ที่ประกอบขึ้นหลังจากถอดออก
สาเหตุหลักสายต่อที่มีความเรียบสม่ำเสมอจะสร้างขั้นเทาภายในที่ฝุ่นและเศษสิ่งต่าง ๆ อาจสะสมอยู่
Solution
- แทนแท็งค์
- แยกเส้นทอนใหม่หากจำเป็น
การป้องกันในขณะผลิต
- ใช้เชือกด้าย (PT)
- หรือใช้การออกแบบแบบถ้วยทรงเนื้อหาวะ (ผู้บังคับบัญชา)
- ปลั๊กด้านปลายต้องตรงกับช่องอย่างสมบูรณ์
5) ปัญหาเกี่ยวกับคุณภาพน้ำ (ความหนืดจริง ๆ มักเป็นปัญหาที่สอง)
ความลึกลับ
การสะสมของแหล่งเลี้ยงนกสามารถเกิดขึ้นอย่างรุนแรงภายในหนึ่งปี
Root cause
น้ำที่มีความแข็งสูงสร้างจุลลินทรินของแคลเซียมคาร์บอเนต
Solution
การทำความสะอาดด้วยน้ำหล่อไอน้ำ (กรดซิตริก / กรดอ่อน)
Prevention from mould side
(ปัญหาของส่วนนี้เป็นปัญหาที่เกิดจากฝั่งผู้ใช้ แต่การออกแบบตัวเครื่องก็ทำให้สามารถแก้ไขได้)
- เพิ่มเส้นผ่านศูนย์เส้นผ่านของช่อง ≥ 12 มม.
- อย่าลองเข้าสู่ช่องที่กว้างน้อยแคบ
6) ความรู้สึกที่สำคัญที่สุด แต่ไม่被ทราบมากนัก: ช่องซึ่งมีขนาดเล็กและลึกเกินไป
การออกแบบแบบนี้เส้นผ่าศูนย์กลาง 8 มม. x ความลึก 300 มม.เป็นความเสี่ยงมาก:
- ทำความสะอาดเป็นเรื่องยากมาก
- การฝากเงินง่ายมากให้เกิดขึ้น
- เป็นไปไม่ได้ที่จะรักษา
กฎทองในขั้นตอนการผลิต
ตารางการระบายความเย็นควรเป็นกว้างกว่าน้อยและสั้นกว่านำosteep
High-end moulds typically use 12–14 มม.เส้นผ่านศูนย์กลางของช่องทาง
ดำเนินกระบวนการอย่างสมบูรณ์เพื่อป้องกันการตีบของระบบทำความเย็นขณะผลิต (มาตรฐานของเครื่องสกัดที่เป็นมืออาชีพ)
- หลังจากบัดกรี → ล้างด้วยน้ำมันที่มีความดันสูงเป็นเวลา 30 นาที
- การพ่นลมแรงดันสูงสำหรับกำจัดน้ำใต้ผิว
- การล้างด้วยสารกรดและการกำจัดความมัน
- การทำหมึก / การทำให้ปฏิเสธสารฟอสเฟตเพื่อป้องกันสนิม
- การตรวจสอบด้วยเครื่องมองเห็นในกรณีของท่อการผลิต, ซึ่งบันทึกภาพ
- สถพ์รูปแบบสายส่งน้ำด้านปลายหัว
- การออกแบบช่องระบายความร้อนแบบโค้งเปลี่ยนผ่าน
- ทดสอบความดันของช่องระบายความร้อน + ทดสอบความเร็วไหลควบคู่ไปด้วย มีบันทึก
หล่อแบบที่ผลิตตามมาตรฐานนี้มีความเป็นไปได้น้อยที่จะเกิดการติดขัดการทำความเย็น
เหตุใดที่หลายโรงงานผลิตชิ้นส่วนพลาสติกไม่ทำแบบนี้
เนื่องจากขั้นตอนดังต่อไปนี้:
- ไม่มีประสิทธิภาพต่อลูกค้า
- สิ่งนี้ถูกขอใช้งานได้น้อยมาก
- ใช้เวลาอย่างเต็มที่
- ไม่สามารถสร้างกำไรได้โดยตรง
แต่เมื่อช่องทำความเย็นถูกบล็อกต่อมาอีกครั้ง คุณลูกค้าจะมองว่านั่นเป็นปัญหาmould quality problem.
ความคิดเห็นสรุป (จุดสำคัญ)
การอุดตันของช่องระบายความร้อน ≠ ปัญหาตะกรัน
ปัญหาความจริงเป็นข้อต่อไปนี้:
เศษเหลือจากการเคลือบ + การออกแบบที่ไม่เหมาะสม + โรส + สมบูรณ์รูปแบบ
และทุกอย่างนี้สามารถทำได้ป้องกัน 100% ในการผลิตชิ้นส่วนพลาสติก




