

फ्लो मूत्राशयों की ठंडक पथों को अवरुद्ध होने पर स्थानीय लक्षण:
- असमान ठंडापन
- लंबी चक्र समय
- असमान दीवार की मोटाई (एक ओर मोटी, दूसरी ओर पतली)
- बढऩे वाली लागतों को कम नहीं किया जा सकता
Many people assume this is a स्केल (लिमेस्केल) समस्यालेकिन वास्तविक उत्पादन में, धूल केवल एक छोटा हिस्सा बनाती है।
अधिक सामान्यतया, ब्लॉकेज का कारण निम्नलिखित बातों का संयोजन होता है:
डिजाइन संबंधी मुद्दे + मशीनिंग के अवशेष + सामग्री के जंग + संरचनात्मक शून्य क्षेत्र
नीचे वास्तविक घटना की संभावना के अनुसार व्यावहारिक विवरण दिया गया है:
कारण → हल → हिस्से के निर्माण के दौरान रोकथाम।
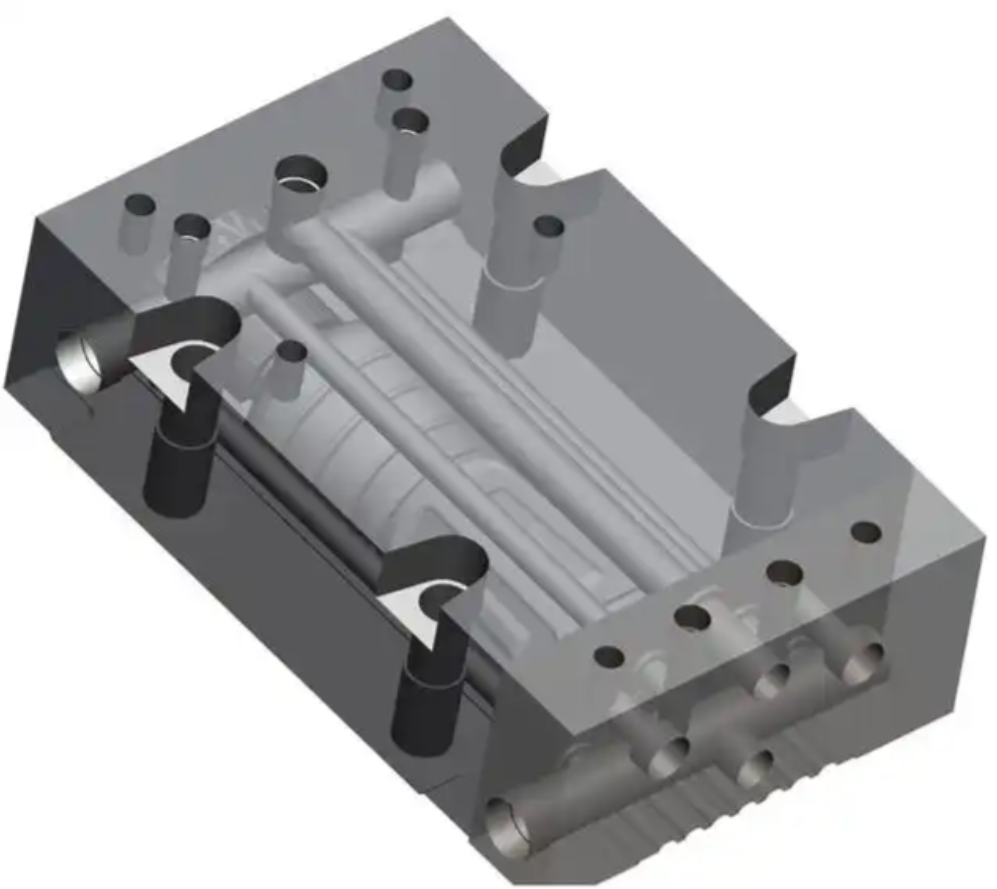
1) सबसे आम कारण: मशीनिंग के अवशेषों की उचित सफाई न हो (सबसे अधिक मामले)।
घटना
एक नए मोल्ड का 3-6 महीने का उपयोग करने के बाद, पानी का प्रवाह बहुत अधिक कम हो जाता है।
Root cause
गहरी छेद ड्रिलिंग/गन ड्रिलिंग के बाद, चैनल के अंधेरे क्षेत्रों में धातु के कण, तेल की भित्ती और चिप्स बचे रहते हैं। संचालन के दौरान, वे पानी के प्रवाह द्वारा ले जाते हैं और मोड़ों या पानी की प्लगों में फंस जाते हैं।
Solution
- पानी के पेंच निकालें
- उच्च दबाव के वायु + एसिड परिसंचरण से साफ करें।
- गंभीर मामलों में, पुन: ड्रिलिंग की आवश्यकता होती है
निर्माण के दौरान सावधानी
- बंदूक ड्रिलिंग के बाद उच्च दबाव वाले तेल की अनिवार्य धुलाई
- उच्च दबाव वाले हवा की वापसी द्वारा ब्लोविंग की जाती है।
- एंडोस्कोप जांच (कई मूत्राशय फैक्ट्रियां ऐसा नहीं करती हैं)।
- एसिड धोने + ठंडा होने के बाद चैनल मशीनिंग के पश्चात पैसिवेशन
2) डिज़ाइन की मौजूदा समस्याएँ (गलत ठंडा करने के नाली की डिज़ाइन)
समस्या: एक निश्चित क्षेत्र हमेशा गर्म होता है और सफाई करने से ठीक नहीं हो पाता है।
Root cause
90° की कोण पर घुमावदार मोड़, T-आकार की युक्तियां और अंतहीन नालों में शुष्क पानी के क्षेत्र बनते हैं, जहाँ कूड़ा-करकट इकट्ठा हो जाता है।
समाधान: कोई पूर्ण समाधान नहीं है; केवल नियमित सफाई करने से ही मदद मिलती है।
निर्माण के दौरान सुरक्षा उपाय (मुख्य डिजाइन नियम)
- 90° के चरम मोड़ों से बचें → आर्क ट्रांसिशन का उपयोग करें।
- T-श्रेणी के मर्कजनों से बचें → सीरियल फ्लो डिजाइन का उपयोग करें
- प्रवेश और निकास को विपरीत बुनाई में व्यवस्थित करना चाहिए
- चैनल अंतों में वापसी पथ होना चाहिए, कभी भी बंद रास्ते न हो
3) सामग्री की जंग और जंग (बहुत छिपी हुई है)।
घटना
लगभग 6 महीने के बाद, पानी पीला हो जाता है और प्रवाह कम हो जाता है।
मूल कारण: P20 और 718H जैसे मोल्ड स्टील्स जंग नहीं होते हैं। लंबी अवधि में पानी के प्रवाह से जस्ता ऑक्साइड की धूल बनती है।
Solution
रासायनिक जंग हटाने की चक्र प्रवाह सफाई।
निर्माण के दौरान सुरक्षा (सबसे प्रभावी)।
ठंडा करने के बाद चैनल मैकेनिकिंग:
- एसिड वाष्प चिकित्सा
- फॉस्फेट
- जंगरोधी संवेदनशीलता उपचार।
उच्च अंत के मूत्राशय भी लागू होते हैं।नि-इलेक्ट्रोलीचे नाइके प्लेटिंगठंडा करने वाले चैनलों के अंदर तक पूरी तरह से जंग को समाप्त करने के लिए।
4) पानी पिस्टन की संरचना की समस्या (बहुत आम)
घटना
प्रवाह का अचानक कम होना; जाम लगी स्थान को हटाने के बाद प्लग की स्थिति में जाम पाया गया।
जड़ कारणमानक सीधे-चौड़े तार जुड़नादों के कारण एक आंतरिक चोटी बनती है, जहां कूड़े जमा हो जाता है।
Solution
- प्लग बदलें
- यदि आवश्यक हो तो धागीकरण दोहराएं।
निर्माण के दौरान सावधानी
- टेपर्ड स्क्रू प्लग (PT) का उपयोग करें
- या फ्लश-एंड (काउंटर्संक) डिज़ाइन का उपयोग करें
- पॉट के अंत बिलकुल चैनल के समान स्तर पर होना चाहिए
5) जल गुणवत्ता की समस्या (तारापानी वास्तव में द्वितीयक है)।
घटना
एक साल बाद गंभीर पैमाना का निर्माण होता है।
Root cause
उच्च कठोरता वाले पानी में कैल्शियम कार्बोनेट जमा बनते हैं।
Solution
एसिड सर्कुलेशन सफाई (साइट्रिक एसिड / हल्का एसिड)
Prevention from mould side
(यह मुख्य रूप से उपयोगकर्ता पक्ष की समस्या है लेकिन मोल्ड डिजाइन मदद कर सकता है)
- चैनल व्यास बढ़ाना ≥ 12 मिमी
- लंबे और नट-तल वाली पनडुब्बियों से बचें
6) सबसे महत्वपूर्ण लेकिन सबसे कम ज्ञात मुद्दा: चैनल बहुत छोटे और बहुत गहरे।
एक ऐसी डिजाइन जिसमेंव्यास 8 मिमी × गहराई 300 मिमीयह बहुत जोखिम भरा है:
- साफ करना बहुत मुश्किल है।
- जमा होने के लिए बहुत आसान है।
- बनाए रखना लगभग असंभव है
निर्माण के दौरान स्वर्ण नियम
ठंडा करने वाली चैनल ज्यादा चौड़े होना चाहिए, न कि पतले।और इसे छोटा होना चाहिए, न कि गहरा
High-end moulds typically use 12–14 मिमीचैनल के व्यास।
उत्पादन के दौरान ठंडा ब्लॉक के अवरोध को खत्म करने के लिए पूरा प्रक्रिया (पेशेवर मोल्ड मानक)
- बंदूक चकमा करना → 30 मिनट तक उच्च दाब तेल धोने
- उच्च दबाव वाला हवा का वापस फेंकना
- एसिड धोना और तेल निकालना।
- जंग से बचने के लिए फास्फेटिंग/पैशिवेशन।
- फोटो रिकॉर्ड वाले एंडोस्कोप निरीक्षण
- निपटने वाले अंत का पानी टंकण संरचना
- आर्क-प्रवाहन शीतलन चैनल डिजाइन
- ठंडा करने वाले जल निकासी तंत्र की वायु दाब परीक्षण + प्रवाह की दर परीक्षण के साथ रिकॉर्ड उपलब्ध होना आवश्यक है
इस मानक के अंतर्गत निर्मित मोल्ड्स में ठंडा ब्लॉकेज होने की संभावना बहुत कम होती है।
क्यों कई धातु कलाश्रम कारखाने इस प्रक्रिया को नहीं करते हैं
क्योंकि ये चरण हैं:
- ग्राहकों के लिए अदृश्य हैं
- दुर्लभ रूप से मांगी जाती हैं।
- समय निकाल लें।
- इसे सीधे लाभ नहीं प्रदान करते हैं
लेकिन जब ठंडा करने वाले चैनलों अंदर बंद हो जाते हैं, तो लोग इसे एक समस्या मानते हैं।mould quality problem.
निष्कर्ष (कोर बिंदु)
निरोधक नाली का अवरोध ≠ स्केल की समस्या
वास्तविक कारणों में शामिल हैं:
नक्काशी के अवशेष + फाइनल डिजाइन का लचीलापन न होना + रग + प्लग संरचना।
और यह सभी हो सकते हैंमोल्ड निर्माण के दौरान 100% रोक दिया जाता है।




