

Symptome am Produktionsstandort, wenn die Kühlkanäle bei der Blasformung verstopft sind:
- Unebenes Abkühlen
- Längere Zykluszeit
- Unregelmäßige Wanddicke (eine Seite dick, die andere Seite dünn)
- Temperatur, die sich nicht abkühlen lässt
Viele Menschen gehen davon aus, dass dies der Fall ist.KalkproblematikDie Ablagerungen stellen jedoch nur einen geringen Anteil des Produktionsaufwandes dar.
Häufiger noch wird die Verstopfung durch eine Kombination aus Folgendem verursacht:
Designprobleme + Bearbeitungserzeugnisse + Korrosion des Materials + strukturelle Toträume
Folgend finden Sie eine praktische Aufstellung nach der wahrscheinlichen Häufigkeit der Fälle:
Ursache → Lösung → Prävention im Laufe der Produktkonstruktion
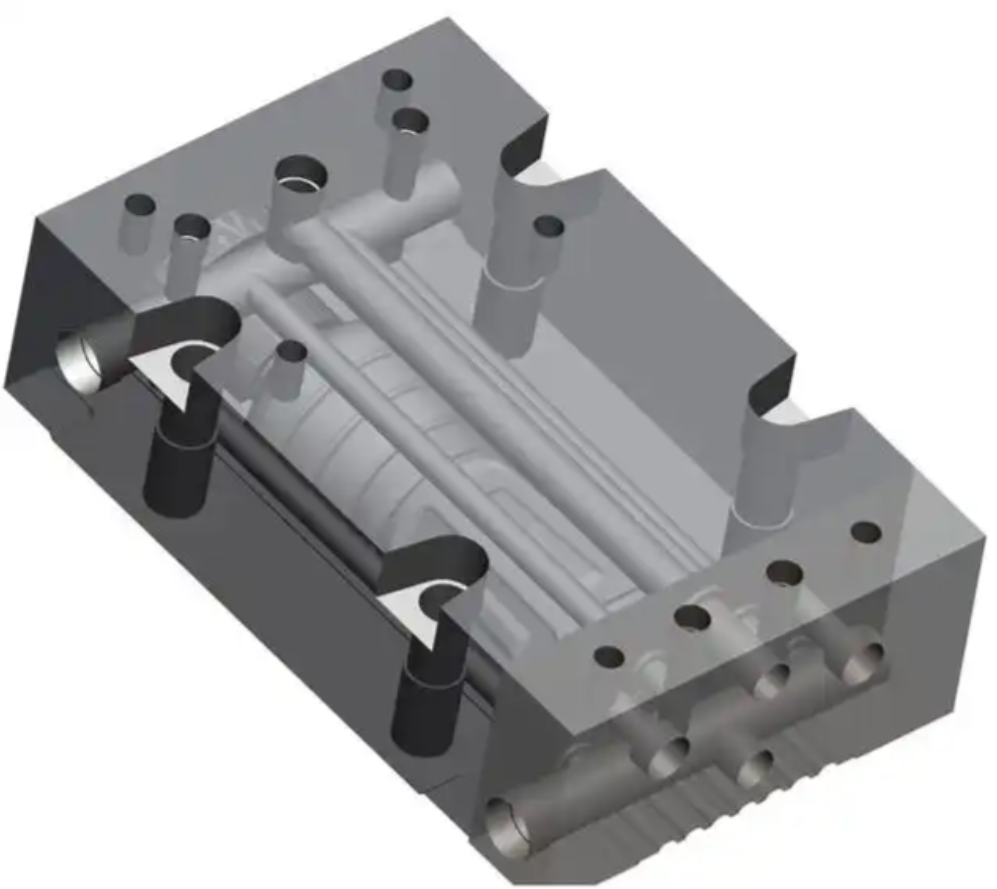
1) Die häufigste Ursache: herkömmliche Befestigungshilfen verwenden nicht korrekt gereinigte Maschinenreststoffe (hochste Häufigkeit)
Phänomenum
Nach 3 bis 6 Monaten der Verwendung eines neuen Werkzeugs wird der Wasserdurchsatz sichtbar kleiner.
Wurzelursache
Nach dem Bohren von Tieflochbohren oder Bohrungen mit dem Schlagbohrer bleiben Metallspäne, Ölschlämme und Wirbel in den Blindichen des Kanals zurück. Während der Betriebsphase werden diese Partikel vom Wasserstrom geführt und blockieren sich an Wendungen oder Wasserverschlüssen.
Lösung
- Wasserdichtungen entfernen
- Hochdrucklüftung + Circulationsreinigung mit Säure.
- Bei schweren Fällen ist eine Neu-bohrung erforderlich
Vorbeugende Maßnahmen während der Herstellung
- Nach dem Bohren muss ein Hochdruckölspülverfahren durchgeführt werden.
- Anschließend hohe Druckluft zur Zurückblasen.
- Endoskopische Inspektion (etwas wenige Formenfabriken praktizieren diese)
- Säurewäsche + Passivierung nach der Abkühlung des Kanalzerschnitts
2) Entzerrung der Design-Totenzonen (falsche Planung der Kühlkanäle)
Phänomenum
Ein bestimmter Bereich ist immer warm und kann nicht durch Spülen verbessert werden.
Wurzelursache
Scharfe 90°-Wendungen, T-förmige Übergänge und Sackgassen sind Orte, an denen sich Wasser stagniert, und Schuttpartikel angesammelt werden.
Lösung
Es gibt keine vollständige Lösung; nur häufiges Reinigen hilft.
Vorbeugende Maßnahmen während der Herstellung (wichtige Entwurfsregeln)
- Vermeiden Sie scharfe 90°-Winkelschwenkungen → benutzen Sie Bogenübergänge.
- Vermeidung von T-Stellen – Verwendung eines seriellen Fließdesigns
- Ein- und Ausgänge sollten in einander gegenüberliegender Ausrichtung angeordnet werden
- Die Kanalenden müssen einen Rücklauf haben, es dürfen niemals abgeschlossene Enden sein.
3) Materialrost und Korrosion (sehr verborgen)
Phänomenum
Nach ca. 6 Monaten verfärbt sich das Wasser gelb und der Fluss fortsetzt sich zu verringern.
Wurzelursache
Formstähle wieP20und718Hsind nicht rostbeständig. Eine lange Zeit der Wasserzirkulation erzeugt Eisensoxidschlamm.
Lösung
Chemische Rostentfernung mit Umwälzreinigung
Prävention während der Herstellung (am effektivsten).
Nach der Kühlkanalbearbeitung:
- Säurewaschung
- Phosphatierung
- Patinierungsbehandlung gegen Rost.
Hochwertige Formen sind auch erforderlichelektrolosisches NickellegenDie Kühlkanäle wurden bis beinahe vollständig um Rost herumgegossen.
4) Problem mit der Struktur des Wasserverschlusses (sehr verbreitet)
Phänomenum
Plötzlicher Rückgang des Fließgewassers; nach der Demontage wurde eine Verstopfung in der Nähe des Verschlusses gefunden.
Wurzelursache
Standard-starre Steckverbinder verursachen einen internen Sprung, in dem Schmutz sammelt.
Lösung
- Steckverbinder austauschen
- Fügen Sie gegebenenfalls Threads wieder hinzu.
Vorbeugende Maßnahmen während der Herstellung
- dünnwandigen Gewindeplugs (PT) realisiert werden
- Oder Verwendung des Spülendesigns (Konusform)
- Das Uklappende Ende muss perfekt mit dem Kanalbene nach oben ausgerichtet sein.
5) Problem der Wasserqualität (Verfettung ist eigentlich zweitrangig)
Phänomenum
Nach einem Jahr sei positiv aufzubauendes Ablagerungen.
Wurzelursache
Wasser mit hoher Härte bildet Kalziumcarbonatablagerungen.
Lösung
Säurekirculation-Reinigung (Zitronensäure/mildes Acid)
Vorbeugen vor Schimmelbildung
(Das ist hauptsächlich ein Anwender-aspekt, aber der Werkzeugbau kann helfen)
- Erhöhung der Kanaldurchmesser ≥ 12 mm
- Vermeidung langer, enger Kanäle
6) Das kritischste, aber am wenigsten bekannte Problem: Kanäle, die zu klein und zu tief sind.
Ein Design wie8 mm Durchmesser × 300 mm TiefeEs ist sehr riskant:
- Sie sind äußerst schwierig zu reinigen.
- Ablagerungen bilden sich sehr leicht an
- Beinahe unmöglich zu unterhalten
Goldene Regel bei der Herstellung
Die Kühlkanäle sollten breiter und nicht dünner sein
Kürzer, nicht tiefer
Bei hochwertigen Formen werden in der Regel12–14 mmKanaldurchmesser.
Kompletter Prozess zur Vermeidung von Kühllücken während der Herstellung (professionelle Gießereistandard)
- Nach der Bohranlage → 30-minütiges Hochdruckölspülen
- Hochdruckluftzurückblasen
- Säurewaschen und Entfetten.
- Phosphatierung/Passivierung zur Korrosionsverhinderung
- Endoskopische Inspektion mit Fotoaufnahmen
- Konstruktion der Wasserarmatur am Ende
- Konstruktionsweise für den Kühlkanal bei Übergang des Badschweißes
- Test des Kanaldrucks + Test der Durchflussgeschwindigkeit mit Protokollen
Formen, die nach diesem Standard hergestellt wurden, sindsehr unwahrscheinlichVerhindern Sie die Kühlblockade.
Warum viele Gießereien dies nicht tun
Denn diese Schritte:
- Für Kunden unsichtbar
- Sie werden selten angefordert.
- Zeit aufbringen
- Erstellen kurzfristig kein Gewinn
Wenn die Kühlkanäle später verstopft sind, führen Kunden das als ein unglückliches Umstand ab.Problem mit der Qualität des Gießgutes.
Schlussfolgerung (Kernthema)
Blockierung des Kühlkanals ≠ Skalenproblem
Die echten Ursachen sind:
Bearbeitungseinbrennmaterial + schlechter Entwurf + Rost + Plug-Struktur.
Und all diese können mit100 % beim Fertigung von Formen verhindert




