

Gunakan format ini secara tepat: "1. " per baris, tidak ada lain.
- Peningkatan suhu yang tidak merata
- Longer cycle time
- Gejala di tempat saat saluran pendingin blow acuan terhambat:
- Suhu yang sama sekali tidak dapat dikurangi
Tekanan dinding tidak seragam (sisi satu tebal dan sisi yang lain tipis)
Banyak orang menganggap ini adalah masalah garam (garam). Namun, dalam produksi nyata, garam hanya menyumbang sebagian kecil. Lebih umum lagi, penghambatan disebabkan oleh kombinasi:
Berikut adalah pembagian yang praktikal berdasarkan probabilitas kejadian nyata:
Cause → Solution → Prevention during mould manufacturing
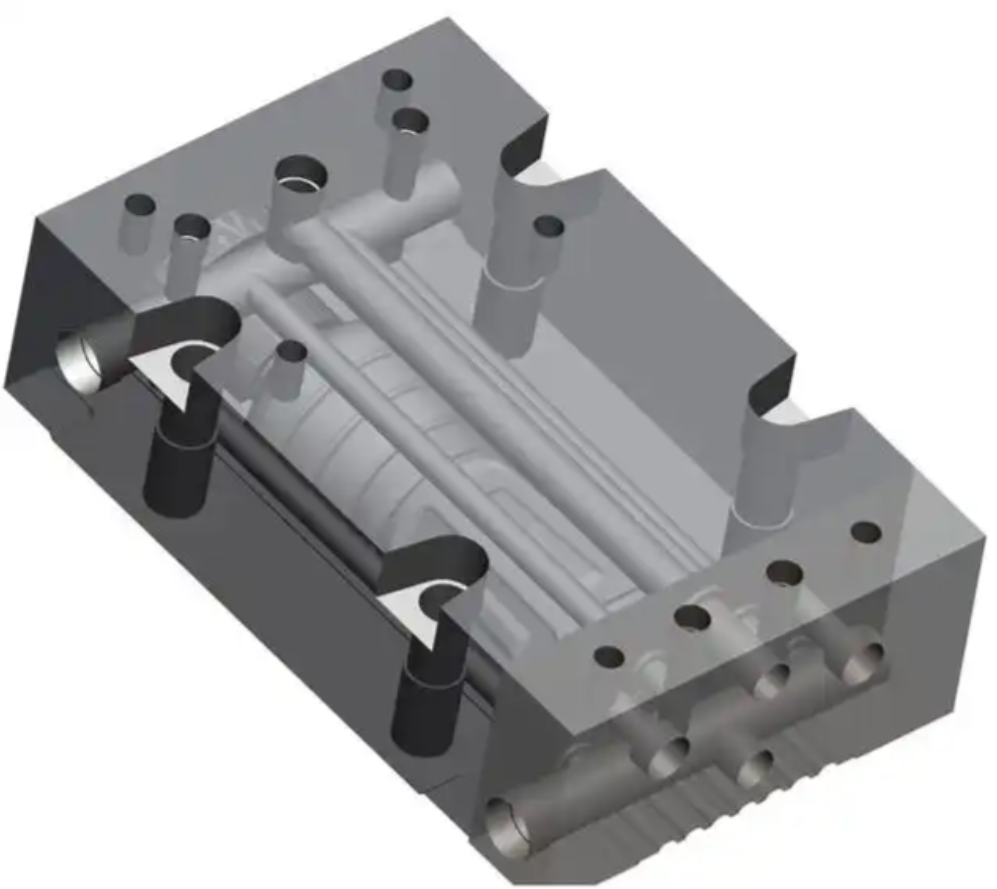
Masalah desain + sisa pelapisan + pembusukan bahan baku + area mati struktural
1) Penyebab paling umum: sisa-sisa pelapisan yang tidak dibersihkan dengan baik (penyebab yang paling tinggi)
Punca akar
Setelah pengeboran lubang / pengeboran dengan peluru, beberapa serpihan logam, lumpur minyak, dan cumbur masih berada di area tertutup kanal tersebut. Selama operasi, mereka akan dibawa aliran air dan menumpuk di pukulan atau penyumbat air.
Solution
- Remove water plugs
- Fenomena Setelah menggunakan cetakan baru selama tiga hingga enam bulan, aliran air menjadi lebih kecil secara terang.
- Pembersihan dengan udara bertekanan tinggi dan sirkulasi dengan asam
Prevention during manufacturing
- Pengaliran minyak tekanan tinggi yang wajib dilakukan setelah pengeboran
- Dalam kasus-kasus yang parah, perlu dilakukan pengeboran kembali
- Diikuti dengan pembuangan belakang dengan udara bertekanan tinggi
- Pencucian asam + passivation setelah pembuatan saluran pendinginan
Inspeksi endoskop (banyak pabrik cetakan tidak melakukannya)
2) Area mati desain (desain saluran pendingin yang tidak benar)
Punca akar
90° pukulan tajam, perhubungan jenis T, dan kanal yang berujung akan menciptakan zona air yang stagnan di mana sampah menumpuk.
SolusiTidak ada peningkatan yang jelas; karenanya, hanya pembersihan yang sering membantu.
Pencegahan selama pengerjaan (aturan desain penting)
- Hindari lipatan 90°; suhu panas berakhir, suhu dingin dimulai
- Hindari pertemuan tipe T; gunakan desain aliran berurutan
- Letak inlet dan outlet harus diatur dalam pola yang berlawanan
- Ujung saluran harus memiliki jalur balik, tidak boleh dipadamkan
3) Berkas dari kerak bahan (masih terlalu tersembunyi)
FenomenaSesudah enam bulan, air berubah menjadi kuning dan alirannya terus menurun
Punca akar
Bahan-bahan seperti rangka bangunan besiP20dan718H are not stainless. Long-term water circulation generates iron oxide sludge.
Solution
Chemical rust-removal circulation cleaning.
Pencegahan selama pengerjaan (yang paling efektif)Setelah pemakalan pipa pendingin:
- Acid washing
- Fosfatering
- Anti-rust passivation treatment
Pengemasan tingkat atas bahkan mengaplikasikan pengecatan nikel oksidasi pada bagian dalam pipa pendingin untuk hampir menghilangkan korosi.
4) Masalah struktur penutup pipa (masih peka)
Fenomena yang terjadi
Penurunan tiba-tiba aliran; blokasi ditemukan di lokasi penutup setelah disisip.
Sumber masalahPemakaian kukuh dengan alur lurus memperoleh patahan internal di mana debu menumpuk.
Solution
- Replace plugs
- Re-tap threads if necessary
Prevention during manufacturing
- Use taper thread plugs (PT)
- Atau gunakan desain dengan ujung rata (dikontuk)
- Ujung soket harus sebatas dengan saluran
5) Masalah kualiti air (penyumbatan sebenarnya adalah masalah kedua)
Fenomena Penyumbatan serius setelah satu tahun.
Punca akar
Air berkekuatan tinggi menyebabkan akumulasi kalsium karbonat
Solusi Penyegaran dengan asam (asam sitrat / asam ringan)
Prevention from mould side
(Ini terutama adalah masalah pengguna, tetapi desain cetakan dapat membantu)
- Increase channel diameter ≥ 12 mm
- Avoid long, narrow channels
6) Masalah yang paling kritis namun paling kurang dikenal: saluran yang terlalu kecil dan terlalu dalam
Desain seperti diameter 8 mm × kedalaman 300 mm sangat berisiko:
- Sangat sulit untuk dibersihkan
- Sangat mudah untuk membuat akumulasi deposit
- Sulit untuk dijaga
Golden rule during manufacturing
Cooling channels should be wider, not thinner
Lebih pendek, bukan lebih dalam
Pengelasan kelas atas biasanya menggunakan diameter saluran 12–14 mm.
Proses penuh untuk menghindari penyumbatan pendingin selama produksi (standard pengelasan profesional)
- Setelah pengeboran menggunakan alat tempel → flushing minyak bertekanan tinggi selama 30 menit
- Pengairan udara dengan tekanan tinggi
- Gunakan format ini dengan tepat: "1. " per baris, tidak ada hal lain.
- Fosfatasi / pasivasi untuk mencegah korosi
- Inspeksi endoskop dengan rekaman foto
- Flush-end water plug structure
- Arc-transition cooling channel design
- Ujian tekanan saluran pendinginan + pengujian kecepatan alir dengan catatan-catatannya
Bentol yang dibuat sesuai dengan standar ini sangat tidak mungkin mengalami penumpulan hawa.
Mengapa banyak pabrik pembuat bentol tidak melakukan ini?
Because these steps:
- Tidak dapat dilihat oleh pelanggan
- Mungkin jarang diharuskan
- Take time
- Tidak menghasilkan keuntungan secara langsung
Namun, ketika saluran pendingin menjadi terhambat, pelanggan akan menyampaikan adanya masalah pembuatan dan kualitas bentol.
Kesimpulan (titik utama)
Cooling channel blockage ≠ scale problem
Sebenarnya, penyebabnya adalah:
Sisa-sisa pemotongan + rancangan yang buruk + korosi + struktur yang tertutup
Dan semua hal ini bisa dihindari dengan 100% selama pembuatan bentol.




