

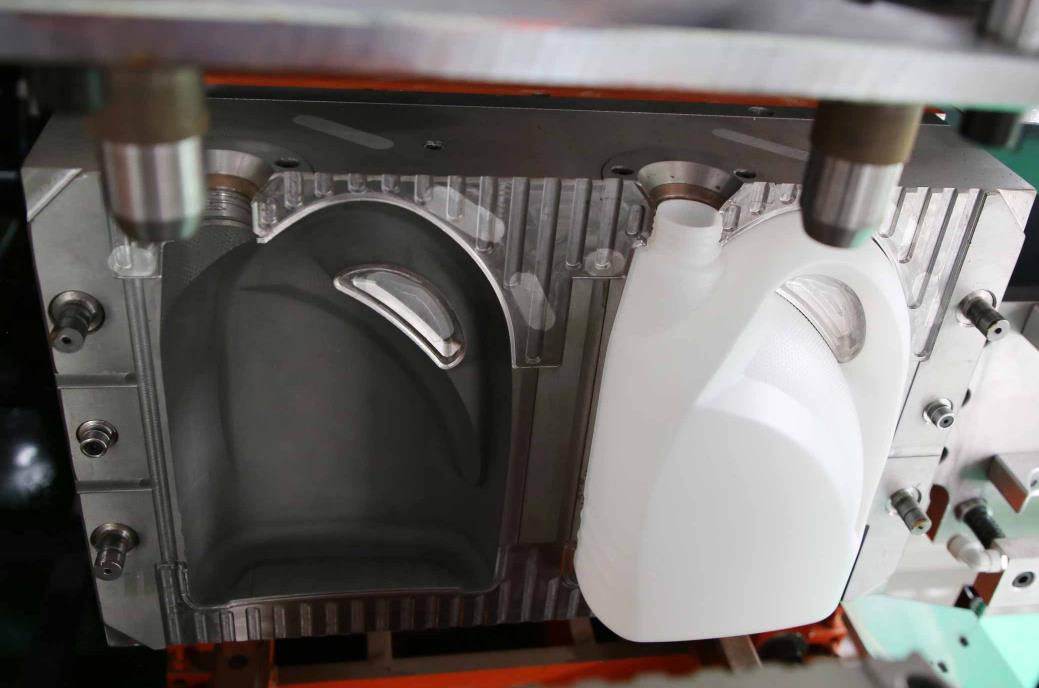
1- remplacement قوالب لأنظمة الطهي بالتشكيل الانفليدي الهوائي هي العملية الأساسية لتحقيق تحول الإنتاج بين مختلف أنواع ومواصفات المنتجات الخالية من الهواء، ومن الضروري اتباع مبادئ "الأمان قبل كل شيء، الموضع الدقيق، التوصيل المعتمد، والتحقق من الأخطاء" تجنبا للإتلاف الناتج عن التشغيلغير الكافي، أو مساهمة في تأثر جودة المنتجات. فيما يلي خطوات بديلة القياسية تنطبق على ماكينات الطهي بالتشكيل الانفليدي الهوائي المستمر/متقطع (بما في ذلك الأنواع الكهربائية والكهرولحيدية الهيbridية والهرولحيدية)، مع مراعاة التنوع في الاستخدام والتفاصيل العملية المنبثقة من ذلك.
Ⅰ. أعمال الإعداد قبل استبدال القوالب
1 إعداد السلامة وإغلاق المعدات
يجب أن يرتدي المشغلون معدات الحماية (كمامات السلامة والقفازات المقوية والعباءات المقاومة للانزلاق)، وأن يُزالوا العوائق من منطقة العمل، وأن يضمنوا سلامة أداء معدات الرفع (الكران والجرعات)، وأن تكون الفحوصات الخالية من الحمولة طبيعية.
اضغط على زر الإيقاف الطوارئ للمعدة، وانطفئ المعطى الكهربائي الرئيسي، ومصدر الهواء، والمصدر الهيدروليكي (الموديل الهيدروليكي)، وأغلق صمام دائرة المياه المبردة للصوت، وانتظر حتى يتوقف المعدة عن التشغيل تمامًا (لف إيقاف الدوران، وفتح الصوت بالكامل)، واعرض لافتة “تغيير الصوت، بدون إغلاق” عند مفتاح الطاقة.
استخدم هذا الشكل تمامًا: "1. الترجمة" في كل سطر، ولا شيء غيرها.
2. إعداد القوالب والأدوات
قياس سمك، وزن، ومسافة ثقوب التركيب في القالب الجديد لتأكيد توافقها مع آلية تحجيم القالب في المعدة (مثل خط تصغير القالب، أقصى سمك للقاعدة، والتطابق في موقع الثقوب في التركيب).
جهز الأدوات المتخصصة: عمن النظير (مناسب لمواصفات مسامير تثبيت الصوت)، ومينقب الآلات، ومشقن الأسلاك، ومطارق النحاس (لتجنب تلف الصوت عند الضرب)، وفرشاة التنظيف، ومؤشر وضع الصوت، ومطاط الإóng (لتوصيل شبكات الماء المبرد/الهواء).
قم بالقياس لعنصرов سُمك الوزن، ومتوسط تباعد فتحات التثبيت في الصوت الجديد للتأكد من توافقها مع آلية تثبيت الصوت بالمعدة (كطرح تثبيت الصوت، وسُمك الصوت الأقصى، وملاءمة مؤشرات فتحات التثبيت).
3. سجلات البيانات المتعلقة بالعمر القديم للموديل
سجل خاصية العملية المقابلة للمولد القديم الحالي (قوة تثبيت النموذج، ضغط النفخة، وقت التبريد، معلمات التحكم بسمك جدار المادة الأولية، إلخ) لتسهيل الرجوع إليها أثناء استعادة الإنتاج اللاحق.
اخطِر بتوجيه التثبيت للمنتج القديم (مثل "مولد الأيسر"، "مولد اليمين"، "مولد أمامي/خلف") لتجنّب شحذ التثبيت عند إعادة استخدامها.
Ⅱ. خطوات التفكيك للموديلات القديمة
1. فصل المولدة عن اتصال المعدات
إذا كان النموذج مجهزًا بحوابات لتدفق المياه والتهوية (مثل المسامير النفخية للدروع الهواء)، فالأول، قم بإزالة السلك أو أنبوب صلب عند الاتصال، وقم بتغليف المنتصف بقماش نظيف (لإ防ية من دخول الزيت والشوائب إلى مسار الانكماش). قم بتنظيم مسار التغذية لتجنب التعاقد.
استخدم عمن النظير لإزالة مسامير تثبيت الصوت تدريجيًا بتسلسل“متشابٍ”, وذلك عمل أيسرlije وميزان الصوت بشكل منفصل. بعد التخلص من المسامير تمامًا، لا تقم بإزالتها مؤقتًا، وإنما أخرج ما بين 2-3 لفات حتى تتجنب تحرك الصوت بشكل مفاجئ.
2. رفع المولدة القديمة
استخدم رافعة شوكية (مجهز بسلة ناعمة لتجنب خدش سطح المولدة) لرفع المولدة القديمة بشكل سلس. يجب أن تُوزع نقاط الرفع بشكل متكافئ لضمان إجهاد المولدة افتراضيًا أفقيًا. رفع ببطء المولدة حتى انفصل عن عموق الإرشاد وحلقة الإرشاد. يجب أن يستقر شخص مختص في المولد، ثم يقوم بحرك الرافعة ببطء، ويرفع المولدة القديمة إلى منطقة التخزين المعينة، ويضعها برفق على رف الموديلات (بإستخدام وسادات خشبية أو مطاطية) لتجنب الصدام المباشر.
يجب أن يستقر شخص مؤهل تشغيلًا الصوت، ويحرك آلة الرفع ببطء، ويحقن الصوت القديم إلى المنطقة المخططة للتخزين، ثم ضعيه برفق على رف الصوت (مع مسامير خشبية أو مطاطية) لتجنب الاصطدام المباشر.
أزلهBtn
3. صيانة وتخزين قوالب العادم القديمة
نظف jälم البلاستيك الموجودة في تجويف العينة القديمة وفتحة التصريف، وزجir عزل للقطع المتحركة مثل أعمدة التوجيه وأغطية التوجيه وأبراج الأعلى، وقم بتمديد مقطع الماء المبرد لمنع دخول الأرانب.
إجراء علاج لمنع الصدأ على العينات القديمة (رش زيت مقاوم للصدأ)، وحفظها تبعاً للموديل والمواصفات، وقم بإضافة الملصقات عليها بشكل صحيح (تشمل حالة الاستخدام وتاريخ الوقت التالي للصيانة)، وتجنب الاصطدام بالعينات الأخرى.
خطوات تركيب العينة الجديدة
1. رفع العينة الجديدة ووضعها بشكل مؤقت
أرفعي العينة الجديدة بإستخدام جهاز رفع، وضبط ارتفاع وángل جهاز الرفع، اجعل عمود توجيه العينة متصلا بقبضة توجيه للآلية مقابض العينة من الجهاز، وانزل العينة ببطء ليتم التوافق مع سطح التركيب.
خصص شخصاً للمساعدة في ضبط الوضعية للعينه، وتأكد من أن فتحات التركيب في العينة تتطابق مع فتحات عريرة داخل ناظم التركيب من الجهاز. قم بإدخال سحابات التمركز، إن وُجدت، من أجل تثبيت وضعية العينة ومنع انزلاقها أثناء التركيب.
لا تحاول إزالة جهاز الرفع مؤقتاً، احتفظ بالعينة مشدودة قليلاً، واستخدمها من أجل التعديل الدقيق للوضعية للعينة حتى تتطابق فتحات التركيب بالكامل.
2. إحكام مسامير تثبيت العينة
أخرج المسامير الثابتة التي تتطابق مع العينة الجديدة (أو استخدم المسامير القديمة مرة أُخرى، واطلب التأكد من أن المراوح في حالة جيدة)، وضع أغطية مسطحة ودوارات، وانزل المسامير تدريجياً في ”مستوى مُسيّسل لزاوية 90 درجة“ (اضغط يدويا أولًا، ثم اضبطها من خلال فك التواء).
يُقسَم إحكام المسامير إلى مرحلتين: والمرحلة الأولى هي إحكام المسامير حتى تتطابق مع العينة، والمرحلة الثانية هي إحكامها بشكل متساوٍ وفقًا لقوة التواء مُشار إليها في دليل الجهاز (عادة أشهر 25 – 50 نيوتن · متر، يُعدَّل حسب مواصفات المسامير)، وضمان الإجهاد المتساوٍ في العينتان اللتان تكونان على الجانبين وعدم فقدانها.
بعد التضييق،检查 شأنا مسطحية تثبيت القالب: استخدم مقياس المقدمة للكشف عن الفجوة بين القالب وسطح التثبيت، حيث تتراوح الفجوة ما بين
05مم، ويتم ذلك من أجل تجنب حدوث قوة متقاربة خلال إغلاق العينة، مما قد يؤدي إلى تشوه العينة أو علة في سمك جدار المنتج.
05 ملم، لتجنب وجود قوة غير متساوية أثناء إغلاق القالب، ما قد يؤدي إلى تشوه القالب أو تغيُّر سمك جدار المنتج.
قم بتوصيل شبكة مياه التبريد وفقا لمسافات القالب (“مخرج المياه” و “مدخل المياه”)، وتأكد من أن المنافذ محسنة، ولاحظ تركيب حواف مثقوبة لمنع تسرب المياه، ولاحظ وصلات الأنابيب، وفتح صمام المياه، ولاحظ شبكة المياه بحثًا عن أي تسربات، وتأكد من سريان المياه بشكل سلس.
يجب فحص الاتصال بين القالب وآلية الدفع السلفي (كحالة الاندماج الخاصة بالشبكة المطاطية المركزية وملاكي العجلة) بشكل منفصل لنوع المحرك الكهربائي الكامل للتأكد من عدم وجود شعور بالشلل.
4. إزالة أجهزة الرفع وتنظيف الموقع
بعد التأكد من تثبيت القالب بشكل قوي وتوصيل الأنبوب الصحيح، احرِض ببطء جهاز الرفع ووضعه مرة أخرى في المكان المحدد.
تنظيف الأدوات والنفايات في منطقة العمل، وتنظيم الخطوط والأنابيب، والتأكد من عدم وجود تعارض أو عقبات破اخد تؤثر على حركة المعدات.
قسم الرابع. خطوات الانشاء والتحقق بعد تغيير القالب
1. تصحيح عطل بدون تحميل (بدون مواد خام، دون أشكال مسبقة)
ربط طاقة المعدات، وصدير الهواء، وصلة هيدروليكية (نموذج هيدروليكي)، وإطلاق حالة وقف الطوارئ، والدخول إلى وضع التشغيل اليدوي.
إذا كان القالب مزودًا بكيان هوائي (مثل إبرة تهوئة بالتهوية المساعدة أو جهاز العادم)، قم بتوصيل أنبوب الهواء وكبح الجلبة، وفتح صمام مصدر الهواء، واستخدم الماء المسكenerated لتعثر في أي تسربات الهواء عند الاتصال.
بعد إغلاق القالب بشكل كامل، ضبط القوة المصفية الأولية (عادةً 60-80٪ من قوة المصافحةال القصوى المطلوبة من القالب وفقًا لمقاس القالب ومتطلبات المنتج)، تشغيل دورة المصافحة 3-5 مرات، ومراقبة أن تشغيل القالب سلس بدون أي ضجيج أو اهتزاز غير عادي.
تشغيل آلية الرش بالأنابيب، والتحقق من تناغم إجراءات دفق وتقاط وإخراج الأنابيب مع عملية إغلاق وفتح القالب، والتأكد من أن الأنبوبة تتناسب مع مركز القالب، ولا تصادف مع القالب.
2. ضبط معايير العملية.
اتصل أو أدخل معلمات العملية المقابلة لعملية القالب الجديدة: اضبط درجة حرارة تسخين برميل المادة و رأس القالب وفقًا لمواد المنتج (PE، PP، PET، إلخ)؛ اضبط ضغط النفخ ووقت النفخ وفقًا لسعة المنتج و سمك جداره؛ اضبط وقت التبريد وفقًا لتوزيع شبكة مياه تبريد القالب (عادة يتم تعديلها بنسبة 5-10٪ مقارنة بخصائص القالب القديمة).
运行 آلية إغلاق القالب، أغلق القالب بشكل تدريجي إلى حالة نصف المغلق، ولاحظ ما إذا كان إغلاق القالب سلسًا، وما إذا كانت العمود الهدفية والاسطوانة الهدفية غير عالقة، وما إذا كانت سطح الانفصال للشظية محكم (بدون فجوات واضحة).
3. التحقق من الإنتاج التجريبي.
قم ببدأ تشغيل المعدات لإنتاج فرعي تجريبي (5-10 منتجات)، مراقبة تجانسية دفع المصب واغلاق الفرنج وتغليفه (عدم انصباب المصب)، وتأثير تشكيل نفخ (نضج الآنُ شكل المنتج، بن لا تشوه، فقاعات، أناو أنلات لا واضحة).
فحص عينات جودة المنتج: قياس تجانسية سمك جدران المنتج (الاختلاف الأقل من ± 3٪، المنتجات الراقية أقل من ± 1٪)، دقة حجم فك القار (نافورات صافية، تغلّيف قياسي)، لا وجود لشفرات أو وسائد على الخارج، أعادهِ كافية للتبريد (لا يوجد تشوه أو التصاق بفرنج بعد رميل).
صمّم نظام التحكم بسمك بلات الطبقات: إذا كان هذا نموذجًا للتحكم الديناميكي بسمك الطبقات، فادخل منحنى توزيع سمك الطبقة الجديد (مثل معايير سمك الطبقات لأسفل وعاء الزجاجة، وشكل الجسم وعظم الفم)، لضمان أن يكون حجم الشظية مطابقًا لشق القالب.
4. تأكيد الإنتاج بالزخم.
إنتاج المكونات بشكل مستمر 20-50 ومن التأكد من أن معدل مؤهلات المنتج هي أكثر من 99٪ و أن المعدات تعمل بشكل مستقر (واي بدون إغلاق أو تسرب غير عادي)، و أن معايير العملية لا تحتاج إلى تعديل متكرر. بعد ذلك قم بالانتقال إلى وضع الإنتاج التلقائي و ابدأ في الإنتاج الجماهيري من جديد.
تسجيل معايير العملية الجديدة و حفظهم في مكتبة المعايير الخاصة بالمعدة وذلك لتسهيل الإرجاع في الاستخدامات القادمة.
Ⅴ. الإحترازات و نِظم حماية عملية بيع إطار جديد
1. متطلبات أساسية للتشغيل الآمن
ممنوع منعا باتا إجراء عمليات استبدال القوالب قبل إغلاق المعدات بالكامل أو تفريغ الضغط، ومنع تشغيل أجهزة الرفع في خرق للقوانين (مثل الضخاخ الرفع، والشد الهزاز لنقل القياس).
عندما يتم رفع القوالب، ممنوع على الموظفين غير المتخصصين البقاء في منطقة العمل. يجب أن يقف المشغلون على جانب القالب (لتجنب الانجراف أو الثبات عندما ينخفض القالب).
عند تثبيت المقابس، من الضروري الالتزام بأسلوب"المناظير الرأسية"لمنع التشوه الناتج عن القوة غير المتوازنة على القالب. ممنوع ضرب الأجزاء الدقيقة مثل تجويفات القالب وأعمدة القيادة بالمنشار.
2. الاحتياطات الخاصة للموديلات المختلفة
النموذج الهيدروليكي: بعد تغير القالب، من الضروري تفريغ الهواء في النظام الهيدروليكي (من خلال فواتير التفويج) لتجنب تذبذب الضغط أثناء إغلاق القالب؛ يفحص مستوى الزيت الهيدروليكي ودرجة حرارته للتأكد من العملية العادية للنظام.
النموذج المحرك الكامل: بعد استبدال القوالب، من الضروري ضبط دقة تحديد الموضع للمحرك التسلسلي (من خلال وظيفة"تحديد الأصل"لمنظومة التحكم بالمعدات) لضمان موقع إغلاق القالب الدقيق وتجنب وجود عيوب في حجم المنتج بسبب انحراف الموضع.
آلة النفخ بالتصاعد الدواري: عند استبدال القوالب متعددة النظم، من الضروري التأكد من اتساق ارتفاع تثبيت جميع مواضع القوالب ودقة تحديد الموضع، لتجنب استخدام القوة غير المتوازنة أثناء الدوران، والذي قد يؤدي إلى ارتخاء المعدات.
3. معالجة المشكلة الشائعة
احتباس قفل القالب: تحقق من وجود الزيت أو الأوساخ في العمود الإرشادي وقبعة الإرشاد، وقم بتنظيفهما وتطبيق سماد التشحيم؛ تحقق من وضعية سطح التركيب في القالب وضبط موضع القالب.
تسرب الأنابيب: استبدل غطاء الزجاجة وإحكام التثبيت مرة أخرى؛ إذا تم تمزق أنبوب المياه، فاستبدل به خط جديد قبل تشغيله مرة أخرى.
سمك الجدران غير متساوي للمنتج: تعدل معايير وحدة التحكم بسمك جدران بلط، وت检查 إذا كانت الدورة المائية للتبريد في القالب غير معطلة، أو تعيد ضبط مزامنة إغلاق القالب.
استبدال القوالب في آلات النفخ بالتشدذب هي عملية منهجية تتكون من"الإعداد التفكيك التثبيت وضع التصحيح"، مع محورها التأكد من التشغيل الآمن والتحديد الدقيق والتوصيل القياسي، والتفتيش الكامل. لا بد من إطلاع المشغلين على هيكل المعدات (وخاصة آلية إغلاق القالب وتصميم الخطوط) وخصائص القوالب، ومتابعة بشكل صارم مبادئ"التثبيت المتساوي الأفقي"، و"أولوية تصحيح شحنة خاملة"، و"تمرير عملية الإنتاج"، لتجنب انتهاك الضرر بالمعدات أو المشاكل في جودة المنتج نتيجة للأخطاء التشغيلية. يعتمد سلامة استبدال القوالب بشكل أساسي على كفاءة التشغيل وتكوين المعدات (مثل أجهزة تغيير القوالب السريعة). مع التشغيل المحترف، يمكن التحكم في وقت تغيير القالب في نماذج المحطة الواحدة خلال 30-60 دقيقة، وفي نماذج المحطة المتعددة الدوارة خلال 60-120 دقيقة، لضمان التبديل المنتج ذو الكفاءة.






