

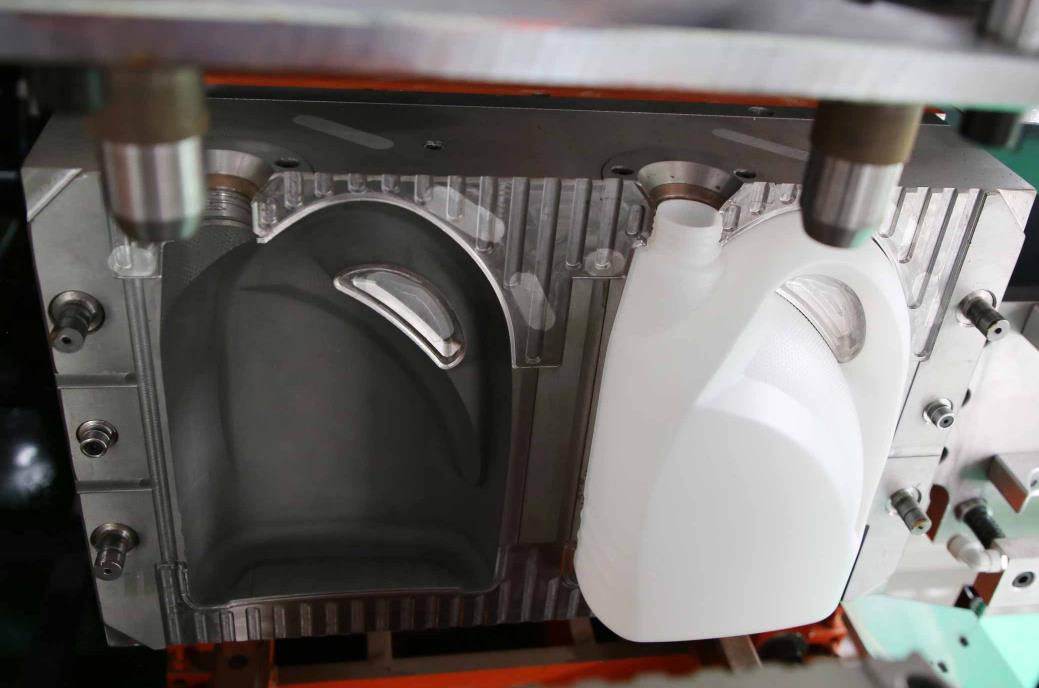
Le remplacement des moules pour les machines à mouler sous pression et à soufflage est le processus central pour la permutation de production de divers types et spécifications de produits creux. Il est nécessaire de suivre les principes de «sécurité avant tout, positionnement précis, connexion standardisée et vérification de dépannage» pour éviter des dommages aux équipements ou des problèmes de qualité du produit dûs à une manipulation incorrecte. Les étapes standardisées de remplacement de moules applicables aux machines à mouler sous pression et à soufflage principales (y compris les types entièrement électriques, électro-hydrauliques et hydrauliques) combinent l’uniformité et les détails pratiques.
I. Travaux de préparation avant le remplacement du moule
1. Prépareuécurité et arrêt des équipements
Les opérateurs doivent porter des équipements de protection (casques de protection, gants résistants aux coupures, chaussures antidérapantes), éliminer les obstacles dans la zone de travail, s’assurer que les performances des équipements de levage (grue, chariot élévateur) sont intègres et que le test à vide est normal.
Appuyer sur le bouton d’arrêt d’urgence de l’équipement, couper l’alimentation électrique principale, la source d’air et la source hydraulique (model hydraulique), fermer la vanne du circuit d’eau de refroidissement du moule, attendre que l’équipement s’arrête complètement de fonctionner (vis pour arrêter de tourner, moule complètement ouvert) et accrocher la plaque d’avertissement «change de moule, ne pas fermer» sur le commutateur d’alimentation.
Confirmer une libération complète de la pression de l’équipement : les modèles hydrauliques doivent libérer la pression du système par l’intermédiaire de vannes de pression, tandis que tous les modèles à moteur électrique doivent vérifier le verrouillage de l’arrêt du moteur servo pour éviter une action accidentelle.
2. Préparation des moules et des outils
Vérifier que le nouveau modèle et les spécifications du moule sont conformes au produit cible, inspecter l’apparence du moule pour vérifier s’il n’y a pas de bosses, la cavité du moule pour vérifier s’il n’y a pas de taches d’huile ou de dommages, s’assurer que le canal d’eau de refroidissement et la rainure d’évacuation sont débarrassés, et que la colonne de guidage et la gaine de guidage sont bien lubrifiés (avec de la graisse à haute température).
Préparer les outils spécialisés : clé à couple (semblable aux spécifications de vis de fixation du moule), clé Allen, tournevis, marteau en cuivre (pour éviter de endommager le moule en donnant des coups), chiffon de nettoyage, chiurette de positionnement du moule, joint d’étanchéité (pour connecter les circuits d’eau de refroidissement et d’air).
Mesurer l’épaisseur, le poids et l’espacement des trous d’installation du nouveau moule pour confirmer sa compatibilité avec le mécanisme de serrage du moule de l’équipement (comme la distance de serrage du moule, l’épaisseur maximale du moule et l’adoption de l’emplacement des trous d’installation).
3. Registre des données relatives au modèle ancien
Enregistrez les paramètres de processus correspondants au moule ancien actuel (force de serrage du moule, pression d'inflation, temps de refroidissement, paramètres de contrôle de l'épaisseur de la paroi de la pièce en billet, etc.) pour une récupération future de la production.
Marquez l'orientation d'installation du moule ancien (par exemple « moule gauche », « moule droit », « moule devant/arrière ») pour éviter toute désalignement lors de la réutilisation.
Étapes de démontage des vieux moules
1. Séparer le moule de la connexion d'équipement Si le moule est équipé de circuits de refroidissement/échauffement à l'eau et d'air (par exemple canaux d'air à aiguille de soufflage), retirez d'abord le tuyau ou le tube rigide à la connexion, bouchez l'interface avec un chiffon propre (pour éviter que de l'huile et des impuretés ne pénétrent dans le conduit), et organisez le conduit pour éviter les enchevêtrements.
À l'aide d'un clé dynamométrique, serrez progressivement les écrous de fixation du moule dans un ordre «symétriquement diagonal» (exécutez les moules gauche et droit séparément). Après avoir complètement desserré les écrous, ne les retirez pas temporairement, mais juste écrouvez de 2 à 3 tours pour éviter que le moule ne se déplace brusquement.
2. Soulever le vieux moule
Utilisez un treuil à grue (équipé d'une sangle souple pour éviter d'abîmer la surface du moule) pour soulever le vieux moule sans heurts. Les points de levage doivent être distribués symétriquement pour s'assurer que le moule soit soumis à une compression horizontale. Lèvez doucement le moule jusqu'à ce qu'il se sépare de la colonne de guidage et du manchon de guidage.
Une personne dédiée doit stabiliser le moule, faire lentement bouger l'appareil de levage, lever le vieux moule vers la zone de stockage désignée et le placer avec douceur sur le rack de moules (avec des assises en bois ou en caoutchouc) pour éviter de le brusquer.
Retirez la goupille de positionnement et la garniture d'étanchéité du mécanisme de serrage du moule de l'équipement et nettoyez soigneusement la surface d'installation (siège de serrage, gabarit) à l'aide d'un chiffon propre pour éliminer les résidus de plastique, d'huile et de poussière, afin d'assurer que la surface d'installation est plate et propre.
3. Entretien et stockage des vieux moules
Nettoyez les résidus de plastique dans la cavité du moule ancien et la rainure d'évacuation, appliquez de la graisse lubrifiantes aux pièces mobiles telles que les colonnes de guidage, les manchons de guidage et les pions de sommet, et scellez l'interface de l'eau de refroidissement pour éviter que des déchets ne pénètrent.
Nettoyez les résidus de plastique dans l'ancienne cavité de moulage et la rainure d'évacuation, appliquez une graisse lubrifiante sur les pièces mobiles telles que les colonnes de guidage, les manchons de guidage et les vis supérieures, puis scellez l'interface de l'eau de refroidissement pour empêcher les particules de s'y introduire.
Appliquer un traitement de prévention de la rouille sur les anciens moulages (asperger d'huile antirouille), les stocker par modèle et spécification, les étiqueter correctement (en incluant l'état d'utilisation et la prochaine date de maintenance) et éviter toute collision avec d'autres moulages.
Ⅲ. Étapes d'installation du nouveau moule
1. Sécuriser le nouveau moule et le mettre au préalable en position.
Soulever le moule progressivement à l'aide d'un appareil de levage, ajuster la hauteur et l'angle de l'appareil, aligner la colonne de guidage du moule avec le tube de guidage du mécanisme de serrage du moule de l'équipement, puis abaisser le moule lentement pour le mettre à l'endroit prévu.
Assigner une personne dédiée pour assister dans l'ajustement de la position du moule, en s'assurant que les trous d'installation du moule sont alignés avec les trous filetés sur le modèle de l'équipement. Insérer des stylois de positionnement (le cas échéant) pour fixer l'orientation du moule et éviter son déplacement pendant l'installation.
Ne retirez pas temporairement l'appareil de levage, laissez le moule légèrement stressé et utilisez-le pour ajuster finement sa position jusqu'à ce que les trous d'installation soient complètement alignés.
2. Serrer les vis de fixation du moule.
Retirer les vis de fixation qui correspondent au nouveau moule (ou réutiliser les vis anciennes, vérifiez que les filets soient intacts), placer des joints laveux plats et des joints laveux élastiques, et serrer progressivement les vis en ordre “symétrique diagonale” (d'abord manuellement, puis avec un micromètre à couple).
Le serrage des vis est divisé en deux étapes : la première étape consiste à serrer la vis afin que le moule s'adapte, et la deuxième étape consiste à la serrer uniformément selon le couple spécifié dans le manuel de l'équipement (en général 25-50 N · m, ajusté selon les spécifications de la vis), en s'assurant que les moules gauche et droit soient soumis à des efforts égaux et ne soient pas trop lisses.
Après le serrage, vérifier la planéité de l'installation du moule : utiliser un calibre de tête pour détecter l'intervalle entre le moule et la surface d'installation, avec un espacement ≤ 0,05 mm, afin d'éviter un effort inégal pendant la fermeture du moule pouvant entraîner la déformation du moule ou les variations de l'épaisseur de la paroi du produit.
3. Connecter les circuits d'eau et d'air de refroidissement.
Connecter le conduit d'eau de refroidissement selon les marquages du moule ("entrée d'eau" et "sortie d'eau"), s'assurer que l'interface est alignée, installer des joints d'étanchéité pour empêcher la fuite d'eau, serrer les joints des conduits, ouvrir la vanne d'eau, vérifier le conduit de fuite et s'assurer d'un débit d'eau régulier.
Si le moule est équipé d'un circuit d'air (par exemple, une prise d'air auxiliaire, un appareil d'aspiration), connecter le conduit d'air et serrer le joint, ouvrir la vanne d'alimentation en air et utiliser de l'eau savonneuse pour vérifier si il y a une fuite d'air à l'interface.
Vérifiez séparément la connexion entre le moule et le mécanisme d'entraînement servo (comme l'état d'engagement de la courroie de serrage synchrone et de la pignonnière) afin de s'assurer qu'il n'existe pas d'Aéroport international de kitakyushu congestion.
4. Retirer le matériel de levage et nettoyer le site
Après avoir confirmé que le moule est fixé correctement et que la connexion du conduit est correcte, retirez lentement le dispositif de levage et placez-le à nouveau à la position désignée.
Nettoyer les outils et les débris dans la zone de travail, organiser les conduites et les lignes, et vous assurer qu'il n'y a pas d'entrelacements ni d'obstacles qui entravent le déplacement des équipements.
Ⅳ. Étapes de mise en service et de vérification après le changement de moule
1. Débogage sans charge (aucune matière première, aucun préformage)
Brancher l'alimentation de l'équipement, la source d'air et la source hydraulique (modèle hydraulique), libérer l'état d'urgence, et passer en mode d'exploitation manuelle.
Faire fonctionner le mécanisme de fermeture du moule, le fermer lentement en position semi-fermée, vérifier si la fermeture du moule est fluide, si la colonne de guidage et le manchon de guidage ne sont pas bloqués, et si la surface de séparation du moule est bien ajustée (sans écarts évidents).
Après avoir entièrement fermé le moule, régler la force de serrage initiale (généralement 60-80 % de la force de serrage maximale nécessaire par le moule en fonction de la taille du moule et des exigences du produit), démarrer le cycle de serrage 3-5 fois, et observer que le moule fonctionne sans problème sans aucun bruit ni vibration anormale.
Faire fonctionner le mécanisme de soufflage des aiguilles, vérifier la coordination entre l'action d'insertion et de soutirage des aiguilles et la fermeture et l'ouverture du moule, vous assurer que l'aiguille est alignée avec le centre du moule, et qu'il n'y a pas de collision avec le moule.
2. Configuration des paramètres du processus
Appelez ou entrez les paramètres de processus correspondants au nouveau moule : réglez la température de chauffage de la barrette de matière et de la tête du moule selon le matériau du produit (PE, PP, PET, etc.); Règler la pression d'inflation et le temps d'inflation en fonction de la capacité du produit et de l'épaisseur de ses murs; Réglez le temps de refroidissement en fonction de la répartition du circuit d'eau de refroidissement du moule (habituellement ajusté de 5 à 10 % par rapport aux paramètres du moule ancien).
Régler le système de contrôle de l'épaisseur du billet : Si c'est un modèle de contrôle d'épaisseur dynamique, entrez la courbe de répartition de l'épaisseur du nouveau produit (tels que les paramètres d'épaisseur des fond du flacon, du corps du flacon et de l'embouchure du flacon) pour veiller à ce que la taille du billet corresponde à la cavité du moule.
3 Verification de la production de démonstration
Démarrez l’équipement pour la production à l’échelle limitée (5 à 10 produits), observez l’uniformité de l’extrusion de la tôlerie, la fermeture et l’étanchéité du moule (pas de surécoulement de la tôlerie), ainsi que l’effet de moulage sous pression (forme complète du produit, pas de bosses, de bulles, de motifs confus).
Inspection par échantillonnage de la qualité du produit : mesurez l’uniformité de l’épaisseur de la paroi du produit (dérive ≤ ± 3 %, produits haut de gamme ≤ ± 1 %), la précision de la taille de la bouche des bouteilles (filés nets, étanchéité standard), aucune bavure ni bavures sur l’aspect des produits, un refroidissement suffisant (pas de déformation ni de collage des moules après le démoulage).
Si des défauts de produit sont détectés (tels qu’une épaisseur de paroi inégale, un surécoulement de la surface de séparation, des difficultés à démouler), ajustez les paramètres en conséquence : réglez le contrôleur de la tôlerie ou la synchronisation du moule pour l’épaisseur de paroi inégale ; augmenter le matériau pour augmenter la force de serrage ou nettoyer la surface de séparation ; Difficultés de démoulage : prolonger le temps de refroidissement ou appliquer un faible agent de démoulage.
4. Confirmation de la production par lots
Produisez en continu 20 à 50 pièces de produits, assurez-vous que le taux de qualification du produit est ≥ 99 %, l’équipement fonctionne de manière stable (sans coupure anormale ou fuite) et que les paramètres du processus ne doivent pas être fréquemment réglés. Ensuite, passez au mode de production automatique et démarrez officiellement la production de masse.
Enregistrez les paramètres du nouveau moule et enregistrez-les dans la bibliothèque des paramètres de l’équipement pour une récupération facile lors d’une utilisation ultérieure.
V. Précautions et réglementations de sécurité pour le remplacement du moule
1. Exigences de base pour une exploitation sûre
Il est strictement interdit d’effectuer des opérations de remplacement de moule avant que l’équipement ne soit complètement arrêté ou dépressurisé, et il est strictement interdit d’utiliser des équipements de levage en violation des réglementations (tel que le surchargement des levées, la traction diagonale des levées).
Au cours du processus de levage du moule, il est strictement interdit que des personnes non liées restent dans la zone de travail. Les opérateurs doivent se tenir sur le côté du moule (pour éviter d’être blessés lorsque le moule chute ou s’incline).
Lors du serrage des vis, il est nécessaire de suivre l’ordre de « symétrie diagonale » pour éviter la déformation causée par une force inégale sur le moule ; il est strictement interdit de frapper directement des pièces de précision telles que les cavités du moule et les colonnes de guidage avec un marteau.
2. Précautions particulières pour différents modèles
Modèle hydraulique : Après avoir changé la matrice, l'air de l'installation hydraulique doit être évacué (par la vanne d'évacuation) afin d'éviter des fluctuations de pression lors de la fermeture de la matrice. Vérifiez le niveau et la température de l'huile hydraulique afin de s'assurer du fonctionnement normal du système.
Type complet du moteur : Après le remplacement du moule, il est nécessaire de calibrer la précision de positionnement du moteur servo (à l'aide de la fonction de calibration de l'origine du système de commande des équipements) afin d'assurer une position de fermeture du moule précise et d'éviter les défauts de taille des produits liés à une différence de positionnement.
Machine de soufflage rotative : Lors du remplacement de moules à plusieurs modes, il est nécessaire de veiller à ce que la hauteur d'installation de toutes les positions du moule soit cohérente et que le positionnement soit précis, afin d'éviter une force inégale lors de la rotation pouvant entraîner des vibrations de l'équipement.
3. Gestion commune des problèmes
Blocage de la fermeture du moule : Vérifiez si la colonne de guidage et le manchon de guidage manquent d'huile ou sont stained, nettoyez-les et appliquez de la graisse lubrifiantes ; Vérifiez si la surface d'installation du moule est plate et ajustez la position du moule.
Fuite de canalisation : Remplacez le garnissant d'étanchéité et resserrez le joint de nouveau ; Si le conduit d'eau est endommagé, remplacez-le par une nouvelle canalisation avant de le relancer.
Epaisseur de paroi inégale du produit : Ajustez les paramètres du contrôleur d'épaisseur des parois de la billette, vérifiez si le circuit d'eau de refroidissement du moule est libre d'obstacles ou recalibrez la synchronisation de la fermeture du moule.
Le remplacement de moules pour les machines à soufflage par extrusion est un processus systématique de « préparation, démontage, installation et débugging », l'essentiel étant de garantir un fonctionnement sûr, un positionnement précis, un raccordement standard et une vérification complète. Les opérateurs doivent être conscients de la structure des équipements (en particulier du mécanisme de fermeture du moule et de la disposition des conduites), ainsi que des caractéristiques des moules, et doivent suivre précisément les principes de « fixation symétrique diagonale », de « débugging sans charge en priorité » et de « vérification de la production de démonstration », afin d'éviter les dommages aux équipements ou les problèmes de qualité des produits liés aux erreurs d'exploitation. En général, l'efficacité du remplacement des moules dépend de la compétence d'exploitation et de la configuration des équipements (comme les Dispositifs de changement rapide des moules). Avec une exploitation qualifiée, le temps de remplacement des moules pour les modèles à station unique peut être contrôlé à maximum 30-60 minutes et à maximum 60-120 minutes pour les modèles à plusieurs stations rotatives, garantissant un changement de production efficace.






