

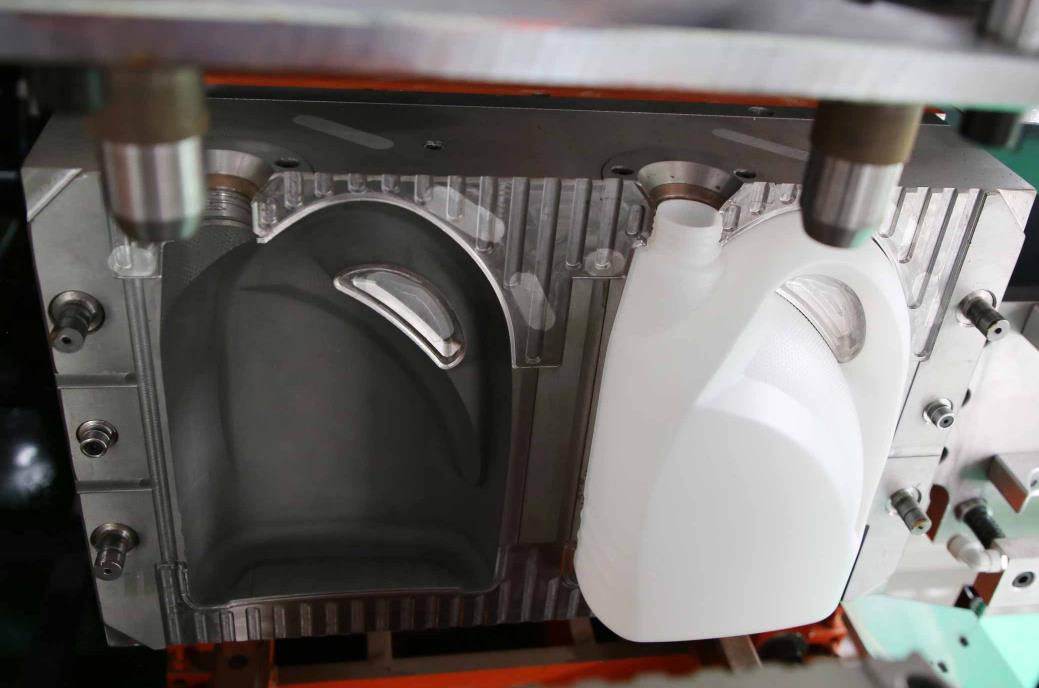
एक्सट्रूज़न ब्लो मोल्डिंग मशीनों के लिए मोल्डों की प्रतिस्थापना, कई प्रकारों और आकारों के हॉल उत्पादों की उत्पादन स्विचिंग को हासिल करने के लिए मुख्य प्रक्रिया है। अनुचित संचालन के कारण उपकरण क्षति या उत्पाद की गुणवत्ता समस्याओं को रोकने के लिए, “बैठक से पहले सुरक्षा, सटीक स्थिति, मानकीकृत कनेक्शन और डिबग सत्यापन” के सिद्धांतों का पालन करना जरूरी है। निम्नलिखित मानक मोल्ड प्रतिस्थापन चरण मुख्यत: लगातार / अस्थायी एक्सट्रूज़न ब्लो मोल्डिंग मशीनों (पूर्ण विद्युत, इलेक्ट्रो-हाइड्रुलिक हाइब्रिड, और हाइड्रुलिक प्रकार) के लिए लागू होते हैं, विश्वसनीयता और व्यावहारिक विवरणों के बीच संतुलन करना है।
1. मोल्ड प्रतिस्थापन से पहले तैयारी कार्य
1. सुरक्षा की तैयारी और उपकरण बंद करना
संचालक सुरक्षा उपकरण (सुरक्षा हेलमेट, कट प्रतिरोधी ग्लव्स, सुरक्षा वाली जूते) पहनने, कार्य क्षेत्र में बाधाओं को हटाने, चालक उपकरण (क्रेन, फोर्कलिफ्ट) के प्रदर्शन को अचल बनाए रखने, और शून्य लोड परीक्षण पर सामान्य चलने की आवश्यकता है।
उपकरण के आपातकालीन रुकने वाले बटन को दबाकर, मुख्य विद्युत आपूर्ति, हवा का स्रोत, और हाइड्रोलिक स्रोत (हाइड्रोलिक मॉडल) बंद कर दें, मोल्ड का ठंडा पानी सर्किट वाल्व बंद करें, उपकरणों को पूरी तरह से चलने से रोकने (बांस दूर करने के लिए घुमाव देना, मोल्ड पूरी तरह खोला जाना) के लिए प्रतीक्षा करें, और बिजली स्विच पर "मोल्ड बदल रहा है, कोई बंद नहीं" संकेत का हुक लगा दें।
उपकरण दबाव की पूर्ण रिलीज की पुष्टि करें: हाइड्रोलिक मॉडल के लिए, प्रणाली के दबाव को दबाव रिलीफ वाल्वों के माध्यम से छोड़ा जाना चाहिए, जबकि सभी इलेक्ट्रिक मोटर मॉडल के लिए, दुर्घटना के मामले से बचने के लिए सर्वो मोटर पावर ऑफ लॉक की पुष्टि करने की आवश्यकता होती है।
2. मोल्ड और उपकरणों की तैयारी
नए मोल्ड मॉडल और विनिर्देशों के साथ उद्देश्य उत्पाद की एकरूपता की पुष्टि करना, मोल्ड के किसी भी गड़बड़ी, मोल्ड गैराज में किसी भी तेल के धब्बों या क्षति, ठंडा पानी की पाइपलाइन और अप्रभावी गुहा की अनपेक्षित होने की जांच करना, और गाइड पाइल और गाइड स्लीव का अच्छे से तेल करना (उच्च तापमान वाला तेल से)।
विशेष उपकरणों की तैयारी: टार्क वॉच (मोल्ड फिक्सिंग बोल विनिर्देशों के अनुरूप), एलन चाकू, स्पैलर, तांबे के हथौड़े (मोल्ड को भड़काने से परेशानी होने से बचाने के लिए), सफाई तौलिया, मोल्ड स्थिति पिन, सील सील (ठंडा पानी / हवा सर्किटों के लिए कनेक्ट करने के लिए)।
नए मोल्ड की मोटाई, वजन, और इंस्टॉलेशन होल का अंतर स्पेस परीक्षण करके, उपकरण का मोल्ड स्पंज मशीन (मोल्ड स्पैन स्टोक, अधिकतम मोल्ड मोटाई, और इंस्टॉलेशन होल स्थिति मैचिंग) के साथ संगत होने का पुष्टिकरण करना है।
3. पुराने मॉडल से संबंधित डेटा के रिकॉर्ड रखें।
वर्तमान पुराने मोल्ड के लिए प्रक्रिया पैरामीटर (मोल्ड संकुचन बल, फूलने का दबाव, तापन समय, बीलेट की दीवार की मोटाई नियंत्रण पैरामीटर आदि) को रिकॉर्ड करें ताकि बाद में उत्पादन की स्थिति को पुनर्स्थापित करते समय इसे आसानी से प्राप्त किया जा सके।
पुराने मोल्ड के स्थापना दिशा (जैसे "बाएँ मोल्ड," "बाएँ मोल्ड," "मोल्ड का साइड," "बैक मोल्ड") को चिह्नित करें ताकि पुनर्व्यवहार में स्थापना अनुचित समायोजन से बचा जा सके। 4। पुराने मोल्डों के अंशांकन के चरण
1। मोल्ड से उपकरण कनेक्शन को अलग करें।
यदि मोल्ड में हीटिंग/कूलिंग पानी और एयर सर्किट (जैसे ब्लोइंग की नली एयर डक्ट्स) शामिल हैं, तो सबसे पहले कनेक्शन पर हॉज या कठिन ट्यूब को निकालें, सतह को तेल और कणों से बचाने के लिए सतह के साथ एक साफ परत के साथ सील कर दें, और पाइपलाइन को उलझने से बचाने के लिए व्यवस्थित करें।
एक टॉर्क व्हीश को उपयोग करके धीरे-धीरे "वERTICALLY SYMTETRICAL" बर्तनों में मोल्ड फिक्सिंग बॉल्ट को ढीला करें (बाएं और दाएं मोल्ड को अलग से संचालित करें)। बॉल्टों को पूरी तरह से ढीला करने के बाद, उन्हें आंशिक रूप से हटा दें, केवल 2-3 चरण बारीक करें ताकि मोल्ड अचानक न बदल जाए।
2। पुराना मोल्ड को हटाएं।
एक क्रेन हॉस्ट (जिसमें मोल्ड की सतह को खरोंचने से बचाने के लिए मुलायम शाखा शामिल है) का उपयोग करके धीरे से पुराना मोल्ड उठाएं। उठाने के बिंदुओं को सामन्य रूप से वितरित करना चाहिए ताकि मोल्ड पर क्षैतिज तनाव हो। धीरे-धीरे मोल्ड को उठाएं जब तक कि यह गाइड स्तंभ और गाइड स्लीव से अलग नहीं हो जाता।
एक विशेष व्यक्ति को मोल्ड को स्थिर करना चाहिए, धीरे-धीरे उठाने के उपकरण को स्थानांतरित करना चाहिए, पुराना मोल्ड को निर्धारित भंडारण क्षेत्र तक उठाना चाहिए, और इसे मोल्ड रैक (वुड या रबर पैड के साथ) पर धीरे से रखना चाहिए ताकि सीधे टकराव से बचा जा सके।
मोल्ड की संकुचन प्रणाली से पुराना मोल्ड स्थिती पिन और सील गैस्केट को हटा दें, और साफ कपड़े से मोल्ड की स्थापना सतह (संकुचन सीट, पट्टिका) को तेल, प्लास्टिक के अवशेष और धूल से thoroughy साफ करें ताकि स्थापना सतह निर्वाह हो और मलबा न हो।
3। पुराने मोल्डों की देखभाल और भंडारण
3. पुराने मोल्डों की रखरखाव और संग्रहण
पुराने मोल्ड के गुहा और निकास छेद में प्लास्टिक के अवशेष को साफ करें, गाइड कॉलम, गाइड स्लीव और टॉप पिनों जैसे चालू भागों पर तेल लगाएं और ठंडा जल सॉकेट को सील कर दें ताकि अवशेष अंदर न जा सकें।
पुराने मोल्ड का जंग से बचाव उपचार करें (रस्ट प्रूफ तेल स्प्रे करें), मॉडल और विनिर्देश के अनुसार उन्हें स्टोर करें, उन्हें उचित रूप से लेबल करें (उपयोग के स्थिति और अगली रखरखाव की समय के बारे में भी) और अन्य मोल्डों के साथ टकराव से बचें।
Ⅲ. नया मोल्ड इंस्टॉलेशन की प्रक्रिया
1. नए मोल्ड को उठाएं और संक्षेप में उसकी स्थिति देखें
नया मोल्ड को एक उठाने की मशीन के साथ धीरे-धीरे उठाएं, उठाने की मशीन की ऊंचाई और कोण को समायोजित करें, मोल्ड के गाइड कॉलम को उपकरण के मोल्ड क्लैंपिंग मशीन के गाइड स्लीव के साथ सही करें, और धीरे-धीरे मोल्ड को इंस्टॉलेशन सतह पर फिट करने के लिए नीचे गिराएं।
एक विशेष व्यक्ति को इस बात के लिए हटा दें कि वह मोल्ड की स्थिति को समायोजित करें, यह सुनिश्चित करें कि मोल्ड के इंस्टॉलेशन छेद मोल्ड के उपकरण मॉडल पर संलग्न धागों के साथ सही हों। मोल्ड की स्थिति को सही रखने के लिए (यदि कोई हो) स्थिति बिंदुओं को रखें और इंस्टॉलेशन के दौरान हटने से बचाएं।
निम्नलिखित गाइड लाइन के साथ मोल्ड के ऊपर के उठाने की मशीन को अस्थायी रूप से हटा दें, मोल्ड को थोड़ी पकड़ रखें, और इसे मोल्ड के इंस्टॉलेशन छेद पूरी तरह से सही होने तक इस पर अंतिम समायोजन के लिए उपयोग करें।
2. मोल्ड के फिक्सिंग बॉल्ट को कसें
नए मोल्ड के साथ मिलते हुए फिक्स्ड बोल्ट (या पुराने बोल्टों को फिर से उपयोग करें, यह सुनिश्चित करें कि धागे ठीक हैं) निकालें, फ्लैट वॉशर और स्प्रिंग वॉशर लगाएं, और बोल्टों को “व्यास में समान” क्रम में धीरे-धीरे कसें (मैन्युअल रूप से पहले टाइट करें, फिर टॉर्क वर नेंज से कसें)।
बोल्ट टाइट करने को दो चरणों में विभाजित किया गया है: पहला चरण मोल्ड को फिट करने के लिए बोल्ट को कसने के लिए है, और दूसरा चरण उपकरण के मैनुअल में निर्दिष्ट टॉर्क के अनुसार इसे एकदम समतल रूप से कसने के लिए है (सामान्य तौर पर 25-50N·m, बोल्ट विनिर्देशों के अनुसार समायोजित किया जाता है), यह सुनिश्चित करने के लिए कि बाईं और दाहिनी तरफ के मोल्ड एक समान तनाव में हैं और नहीं थक रहे हैं।
कसने के बाद, मोल्ड के इंस्टॉलेशन की परिस्थिति की असमानता की जाँच करें: मोल्ड और इंस्टॉलेशन सतह के बीच की अंतराल को एक फीलर गेज का उपयोग करके नोट करें, जिसमें अंतराल ≤
05mm है, ताकि मोल्ड बंद होने के दौरान असमान बल होने से मोल्ड की खुरदरापन या उत्पाद की दीवार मोटाई से विचलन न हो।
तापन पानी पाइपलाइन को मोल्ड के चिह्नों ("पानी प्रवेश" और "पानी निकास") के अनुसार जोड़ें, इंटरफेस का समन्वय सुनिश्चित करें, टाइटनिंग गैस्केट लगाएं ताकि पानी का रिसाव न हो, पाइप जोड़ों को कसें, पानी की नली खोलें, पाइपलाइन में रिसाव की जांच करें, और साफ पानी का प्रवाह सुनिश्चित करें।
यदि मोल्ड में हवा के सर्किट (जैसे ब्लोविंग नाइड सहायक हवा नली, खनन डिवाइस) है, तो हवा की पाइप को जोड़ें और जॉइंट को कसें, हवा स्रोत वाल्व खोलें, और तरल साबुन का उपयोग करके जांच करें कि इंटरफेस पर किसी हवा का रिसाव है या नहीं।
पूर्ण इलेक्ट्रिक मोटर प्रकार के लिए, मोल्ड और सर्वो ड्राइव मशीन (जैसे लोडिंग सिंक्रोनस बेल्ट और गियर रैक की संयोजन स्थिति) के बीच की कनेक्शन को अलग से जांचना चाहिए, ताकि जाम न हो।
4. उठाने की उपकरण हटाएं और साइट को साफ करें
सुनिश्चित करने के बाद कि मोल्ड ठोस रूप से स्थापित है और पाइपलाइन कनेक्शन सही है, धीरे से उठाने का उपकरण हटाएं और इसे प्राधिकृत स्थिति में रखें।
काम क्षेत्र में उपकरण और कचरे को साफ करें, पाइपलाइन और लाइनों को व्यवस्थित करें, और उपकरणों के आवागमन में दबाव डालने वाले अवरोधों या बाधाओं की अनुपस्थिति को सुनिश्चित करें।
IV. मोल्ड बदलने के बाद कमीशन और जांच की चरण
1. बिना भार का डिबगिंग (कोई अवयव, कोई प्रीफॉर्म्स नहीं)
उपकरण की बिजली, हवा स्रोत और हाइड्रोलिक स्रोत (हाइड्रोलिक मॉडल) को जोड़ें, आपातकालीन रोक का स्थिति छोड़ दें, और मैन्युअल ऑपरेशन मोड में प्रवेश करें।
मोल्ड बंद करना मशीन को संचालित करें, धीरे धीरे मोल्ड को आधा खोला हुआ स्थिति में लाएं, जांचें कि मोल्ड बंद करना समेत हुआ है या नहीं, और यदि प्रतिद्वंद्वी स्तंभ और गाइड स्लीव फंस गए हैं और मोल्ड पार्टिंग सतह कस कर बैठी है (ओव्य स्पेस के बिना)।
मोल्ड को पूरी तरह से बंद करने के बाद, मोल्ड के आकार और उत्पाद आवश्यकताओं के अनुसार, प्रारंभिक कसने की ताकत को सेट करें (तीन से पांच बार क्लैंपिंग साइकिल शुरू करें, और जांचें कि मोल्ड चिकना ढंग से चलता है और कोई सामान्य शोर या आंदोलन नहीं होता है।
नाइड ब्लोओइंग मशीन को संचालित करें, नाइड के डाले जाने और निकाले जाने की कार्रवाइयों और मोल्ड बंद करने और खोलने के बीच समन्वय की जांच करें, सुनिश्चित करें कि नाइड मोल्ड के केंद्र के साथ संरेखित है और मोल्ड से टकरा नहीं है।
2. प्रक्रिया मानक सेटिंग
नई मोल्ड के लिए प्रक्रिया मानदंडों का बुलाए या इंगित करें: उत्पाद सामग्री (पीई, पीपी, पीईटी, आदि) के अनुसार, सामग्री के बैरल और मोल्ड हेड की गर्मी खंड को सेट करें; उत्पाद की क्षमता और दीवारों की मोटाई के अनुसार, फ्लोड दबाव और फ्लोड समय को सेट करें; मोल्ड को परिस्थितियों के अनुसार ठंडा होने की समय को सेट करें (बहुत अधिक मामलों में, पुराने मोल्ड मानदंडों के साथ 5-10% की समायोजन की जाती है)।
गोट की दीवारों की मोटाई नियंत्रण प्रणाली को समायोजित करें: यदि यह एक गतिशील दीवार मोटाई नियंत्रण मॉडल है, तो नए उत्पाद की दीवार मोटाई वितरण पट्टी (जैसे बोतल के आधार, बोतल शरीर और बोतल मुंह की मोटाई मानदंड) को दर्ज करें ताकि गोट की आकार मोल्ड की कोने से मिल सके।
3. परीक्षण उत्पाद की पुष्टि
छोटे पैमाने पर परीक्षण उत्पाद के लिए उपकरण को चालू करें (5-10 उत्पाद), गोट का एकरसता, मोल्ड बंद और सील (गोट का बहाव नहीं) ए लगाव और ब्लो मोल्डिंग प्रभाव (पूरा उत्पाद आकार, कोई गहरे बिंदु, बुलबुले, स्पष्ट पैटर्न) का परीक्षण करें।
उत्पाद की गुणवत्ता के नमूना निरीक्षण: उत्पाद के दीवार की मोटाई की एकरसता को मापें (अलगाव ≤ ± 3%, उच्च श्रेणी के उत्पादों के लिए ≤ ± 1%), बोतल मुंह के आकार की सटीकता ( स्पष्ट धागे, मानक सील), उपस्थिति पर चूर्ण या उल्टे नहीं, पर्याप्त ठंडा (देमोल्ड होने के बाद कोई अनियमितता या मोल्ड चिपकना नहीं)।
यदि उत्पाद खामियां हैं (जैसे अनियमित दीवार मोटाई, लकीर सतह के बहाव, बांधने का कठिनाई), तो आवश्यकतानुसार मानदंडों को समायोजित करें: अनियमित दीवार मोटाई के लिए गोट नियंत्रक या मोल्ड समन्वय को समायोजित करें; अतिरिक्त सामग्री परिसंचरण बल को बढ़ाएं या लीक सतह को साफ करें; बांधने की कठिनाई: कोलिंग समय को बढ़ाएं या थोड़ी मात्रा में बांधन एजेंट का उपयोग करें।
4. बैच उत्पाद की पुष्टि
लगातार 20-50 उत्पादों का उत्पादन करें, सुनिश्चित करें कि उत्पाद योग्यता दर ≥ 99% है, उपकरण स्थिर रूप से चल रहा है (अस्वीकार्य बंद या रिसाव के बिना), और प्रक्रिया मानदंडों को अक्सर समायोजित करने की आवश्यकता नहीं है। फिर स्वचालित उत्पादन मोड में स्विच करें और आधिकारिक तौर पर बड़े पैमाने पर उत्पादन शुरू करें।
नए मोल्ड के प्रक्रिया मानदंडों को रिकॉर्ड करें और उन्हें भविष्य में उपयोग के लिए आसानी से प्राप्त करने के लिए उपकरण का मानदंड लाइब्रेरी में सहेजें।
Ⅴ. मोल्ड प्रतिस्थापन के लिए सावधानियां और सुरक्षा नियम
1. सुरक्षित संचालन के लिए कोर आवश्यकताएं
मोल्ड बदलने के कार्य को करने से पहले खराबी को ठीक करने और उपकरण को पूरी तरह से बंद या निम्न दाब पर लाने के लिए सख्त वर्जन है, और नियमों का उल्लंघन करते हुए उठाने वाली मशीनों का प्रयोग करना सख्त वर्जन है (जैसे कि ओवरलोडिंग उठाने, ढीले खींचने वाले उठाने)।
मोल्ड उठाने की प्रक्रिया में संबंधित कर्मचारियों को काम के क्षेत्र में रहने से रोकना है। ऑपरेटर को मोल्ड के किनारे पर खड़ा होना चाहिए (इससे मोल्ड के हटने या घूमने के दौरान चोट लगने का खतरा कम होता है)।
बूंदों को नकली करने के दौरान, उपकरण के नियंत्रण प्रणाली के नियमों का उल्लंघन करते हुए, मोल्ड पर असमान शक्ति के कारण होने वाली नुकसान से बचने के लिए “द्वि-ध्रुव प्रतिध्वनि” के क्रम का पालन करना आवश्यक है; मोल्ड की छिद्रों और मार्ग सिलेंडरों जैसे सटीक भागों को चकमक धारक के साथ सीधे मारने से पल्ला नहीं लगना चाहिए।
2। अलग-अलग मॉडल के लिए विशेष सावधानियां
हाइड्रोलिक मॉडल: मोल्ड बदलने के बाद, हाइड्रोलिक सिस्टम में हवा निकालनी (छोड़ने वाली वाल्व के माध्यम से) आवश्यक है ताकि मोल्ड बंद होने पर दबाव उतार-चढ़ाव न हो; सिस्टम के सामान्य कामकाज को सुनिश्चित करने के लिए हाइड्रोलिक तेल का स्तर और तापमान जांचें।
पूर्ण इंजन प्रकार: मोल्ड बदलने के बाद, सर्वो मोटर के सटीक स्थान निर्धारण के लिए “सामने की नाप” (उपकरण नियंत्रण प्रणाली के “आराम भूल संकलन” कार्य के माध्यम से) का संकलन करने की आवश्यकता है ताकि मोल्ड बंद होने की सटीक स्थिति सुनिश्चित हो और स्थान निर्धारण वृद्धि के कारण उत्पन्न उत्पाद आकार की खराबियों से बचा जाए।
घूर्णन ब्लो मोल्डिंग मशीन: कई मोड वाले मोल्ड बदलने के दौरान, सभी मोल्ड स्थानों के इंस्टॉलेशन ऊंचाई को एकरूप रखने और सटीक निर्देशित करने के लिए आवश्यकता है ताकि घूर्णन के दौरान असमान शक्ति, जो उपकरण के हिलने को कारण बन सकती है, से बचा जा सके।
3। आम समस्या का प्रबंधन
मोल्ड बंद करना बंद: जांचें कि गाईड कॉलम और गाइड स्लीव में तेल की कमी है या धूल है, उन्हें साफ करें और तेल लगाने वाला लुब्रिकेंट लगाएं; मोल्ड के स्थापन सतह को नम रखें और मोल्ड की स्थिति को समायोजित करें।
पाइपलाइन का प्रसार: सील गैस्केट बदलें और जुड़ाव फिर से कसें; यदि पानी का नली फट गया है, तो इसे पुन: चलाने से पहले नया पाइपलाइन द्वारा बदलें।
उत्पाद की दीवार की मोटाई में असमानता: बिलेट की दीवार मोटाई नियंत्रक के पैरामीटर को समायोजित करें, जांचें कि मोल्ड को ठंडा करने वाला पानी सर्किट अनब्लॉक है या फिर मोल्ड बंद होने के सिंक्रनाइज़ेशन को पुनः कल्पित करें।
एक्सट्रूज़न ब्लो मोल्डिंग मशीन के मोल्ड बदलने की प्रक्रिया “पूछ तालिका अनलाक स्थापित डिबग” के एक सामूहिक प्रक्रिया है, जिसका कोर यह है कि सुरक्षित संचालन, सटीक पदनिशेषण, मानकर्ता जुड़ाव, और पूर्ण जांच को सुनिश्चित करना है। ऑपरेटर्स को उपकरण संरचना (अंग विशेषकर मोल्ड बंद करने के मशीन और पाइपलाइन नक्शा) और मोल्ड विशेषताओं के प्रति परिचित होना चाहिए, सख्ती से “द्वि ध्रुव सहज कसने” के सिद्धांत, “नो लोड डिबग का प्राथमिकता”, और “प्रोडक्शन के लिए परीक्षण” का पालन करना चाहिए, जिससे ऑपरेशनीय गलतियों के कारण उत्पन्न होने वाले उपकरण क्षति या उत्पाद की गुणवत्ता की समस्या से बचा जाए। मोल्ड बदलने की उदारता आम तौर पर ऑपरेशन की कुशलता और उपकरण विन्यास (जैसे तेज मोल्ड बदलने वाले उपकरण) पर निर्भर करती है। ज्ञात संचालन के साथ, सिंगल स्टेशन मॉडलों के लिए मोल्ड बदलने का समय 30-60 मिनट के भीतर नियंत्रित किया जा सकता है, और रोटरी मल्टी स्टेशन मॉडलों के लिए यह 60-120 मिनट के भीतर नियंत्रित किया जा सकता है, जिससे कुशल उत्पाद परिवर्तन समायोजन रखने के लिए सुनिश्चित किया जाए।






