

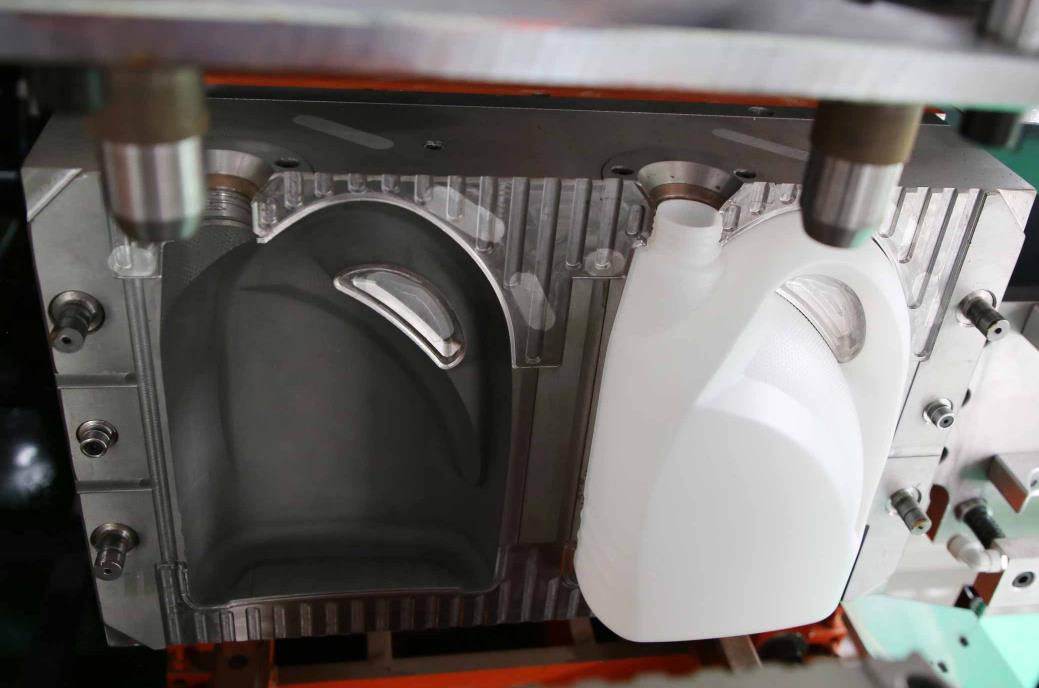
Замену форм для машин непрерывного / периодического экструзионного формирования изделий под давлением следует проводить в первую очередь с соблюдением принципов «безопасность прежде всего, точное позиционирование, стандартизированное соединение и аттестация отладки», чтобы избежать повреждения оборудования или проблем с качеством продукции, связанных с неправильной эксплуатацией. Ниже приводятся стандартизированные этапы замены форм, применимые к основным непрерывным/периодическим машинам экструзионного формирования изделий под давлением (в том числе полностью электрическим, электрогидравлическим гибридным и гидравлическим моделям), обеспечающим универсальность и практические детали.
Ⅰ. Подготовка перед заменой форм
1. Вопросы техники безопасности и остановка оборудования Оператор должен надеть средства индивидуальной защиты (шлем, перчатки, противоскользящие ботинки), очистить рабочую зону от препятствий, убедиться в отсутствии повреждений приспособления для подъема (кранов, тележек) и в нормальном ходе проверки рабочего безгрузного режима.
Operators need to wear protective equipment (safety helmets, cut resistant gloves, anti slip shoes), clear obstacles in the work area, ensure the performance of lifting equipment (cranes, forklifts) is intact and the no-load test run is normal.
Нажмите кнопку аварийной остановки оборудования, отрежьте основное питание, подачу воздуха и гидравлическую подачу (у гидравлических моделей), закройте клапан циркуляции охлаждающей воды в форме, дождитесь, пока оборудование полностью остановится (винты перестанут вращаться, форма будет полностью открыта), и повесьте табличку «замена формы, не закрывайте» у выключателя питания.
Проверьте, что давление в оборудовании полностью сброшено: у гидравлических моделей следует сбросить давление в системе через клапаны сброса, а в моделях с электрическими двигателями необходимо подтвердить блокировку отключения привода сервопривода, чтобы избежать случайного включения.
2. Подготовка форм и инструментов
Проверьте, соответствуют ли новый тип пресс-формы и технические характеристики целевому продукту, осмотрите внешний вид пресс-формы на наличие выпуклостей, полость на наличие пятен масла или повреждений, убедитесь, что канал охлаждающей воды и рельеф очистки не переполнены, а направляющая колонка и направляющая втулка хорошо смазаны (с высокотемпературным смазкой).
Подготовьте специализированные инструменты: ключ натяжного момента (соответствующий спецификациям болтов фиксации формы), отвертка Аллена, отвертка, медовый молоток (чтобы избежать повреждения формы ударами), тканый мешочек, осевой палец формирования, уплотнительная прокладка (для соединения циркулирующей системы охлаждающей воды/воздуха).
Измерьте толщину, вес и расстояние между отверстиями новой формы, чтобы подтвердить ее совместимость с системой зажима формы оборудования (например, на конец хода зажатия формы, максимальную толщину формы и соответствие положения отверстий).
3. Записи данных, связанных с старым образцом
Записывайте параметры процесса, соответствующие текущему старому преCN (сила зажима пресс-форм, давление надувки, время охлаждения, параметры контроля толщины стенки заготовки и др.), чтобы легко восстановить их в ходе последующей процедуры восстановления производства.
Помечайте ориентацию установки старой пресс-формы (например, «левая пресс-форма», «правая пресс-форма», «пресс-форма спереди/сзади») для предотвращения неправильного монтажа при повторном использовании.
Ⅱ. Этапы демонтажа старых пресс-форм
1. Отсоедините пресс-форму от оборудования
Если пресс-форма оснащена системами нагревания/охлаждения воды и воздуха (например, воздуховодами для распыления иглы), сначала удалите шланг или жесткий патрубок в месте соединения, герметично закрыть интерфейс чистой тканью (чтобы предотвратить попадание масла и примесей в трубопровод) и организовать трубопровод, чтобы избежать запутывания.
Используйте ключ с усилением момента для постепенного ослабления болтов крепления пресс-формы в «диагонально симметричном порядке» (задействуйте левую и правую пресс-формы по отдельности). После того как болты полностью ослаблены, не отсоединяйте их временно — откручивайте на 2–3 оборота, чтобы не допустить внезапного смещения пресс-формы.
2. Поднимите старую пресс-форму
Используйте подъемный кран (оснащенный мягкой стропой, чтобы не поцарапать поверхность пресс-формы) для плавного подъема старых пресс-форм. Точки подъема должны быть симметрично распределены, чтобы гарантировать, что пресс-форма испытывает горизонтальное нагрузание. Плавно поднимите пресс-форму, пока она не отсоединится от опорного стола и опорного цилиндра.
Осуществьте стабилизацию пресс-формы, медленно переместите подъемное устройство, поднимите старую пресс-форму в назначенное хранилище и аккуратно установите ее на стакан для пресс-форм (с деревянными или резиновыми подушками), чтобы избежать прямого удара.
Отсоедините крепежный пин и герметизирующую прокладку от механизма зажима пресс-форм оборудования и тщательно очистите поверхность монтажа (стакан, шаблон) от масла, остатков пластика и пыли при помощи чистой ткани, чтобы гарантировать, что поверхность монтажа плоская и свободная от мусора.
3. Maintenance and storage of old molds
Очистите остатки пластика в полости старой пресс-формы и выпусковой канавке, нанесите смазочную смазку на подвижные детали, такие как опорные столбы, опорные цилиндры и вертикальные пин, и герметично закройте интерфейс для охлаждающей воды, чтобы не допустить попадания мусора.
Применяйте обработку для предотвращения коррозии на старых формах (нанести защитное масло для защиты от коррозии), хранить их по моделям и спецификациям, правильно маркировать (включая статус использования и срок следующей ремонтной работы) и избегать столкновений с другими формами.
Алгоритм установки новых форм
1. Поднять новую форму и первоначально поставить ее
Установить новую форму с помощью подъемного устройства, настроить высоту и угол подъемного устройства, выровнять направляющую колонну формы с направляющей втулкой механизма зажима формы оборудования и медленно опустить форму, чтобы она сообрала с поверхностью установки.
Назначить соответствующего человека для оказания помощи в настройке положения формы, чтобы гарантировать, что отверстия установки формы совпадают с резьбовыми отверстиями на шаблоне оборудования. Вставить опорные болты (если есть), чтобы зафиксировать ориентацию формы и предотвратить смещение во время установки.
Не снимайте подъемное устройство временно, держать форму слегка напряженной и использовать ее для тонкой настройки положения формы, пока отверстия установки не совпадут полностью.
2. Затяните крепежные болты формы
Взведите зафиксированные болты, которые соответствуют новой форме (или использовать старые болты, проверить, чтобы резьба была неповрежденной), установите плоские манжеты и пружинные манжеты и постепенно затяните болты в последовательности «диагонально симметричная» (торк первого, затем затяните болты устройством с регулировкой крутящего момента).
Затяжка болтов разделяется на два этапа: первый этап — затянуть болт, чтобы он подходил к форме, а второй — равномерно затянуть его в соответствии с рекомендованным в руководстве по эксплуатации устройства моментом крутящего момента (обычно 25-50 Н · м, который корректируется в соответствии со спецификациями болта), гарантируя, что левые и правые формы находятся в равномерном напряжении и не расслабиваются.
После затяжки проверьте горизонтальность установки формы: используйте проверочный щупик для обнаружения зазора между формой и поверхностью установки, при этом зазор должен составлять ≤ 0,05 мм для предотвращения неравномерного усилия при закрытии формы, которое может привести к деформации формы или отклонению толщины стенки продукта.
3. Подключите охладительную водопроводную и воздушную системы
Подключите трубопровод охлаждающей воды в соответствии с нанесенными на форму маркировками («вход воды» и «выход воды»), убедитесь в совпадении интерфейсов, установите уплотнительные прокладки, чтобы предотвратить протекание воды, затяните концы труб, расположите перепускной клапан, проверьте трубопровод на отсутствие протеканий и обеспечьте бесперебойный поток воды.
Если форма оснащена воздушным контуром (например, вспомогательным воздуховодом с иглой для вспушивания или откачивающим устройством), подключите воздуховод и затяните соединение, откройте клапан воздушного источника и прочистите соприкасающиеся поверхности мыльным раствором, чтобы проверить, нет ли утечки воздуха.
Соединение формовки с механизмом привода сервопривода (например, состояние зажима синхронной ленточной передачи и зубчатого рельса) необходимо проверять в отдельно, для полного электродвигателя, чтобы убедиться, что нет заклинивания.
4. Демонтаж лифтового оборудования и уборка территории
После подтверждения того, что форма надежно закреплена, и что соединение трубопровода выполнено правильно, медленно отсоедините лифтовой привод и верните его в обозначенное положение.
Уберите инструменты и отходы на рабочей площадке, упорядочьте трубопроводы и провода и убедитесь, что нет запутываний и препятствий, препятствующих перемещению оборудования.
Ⅳ. Этапы наладочного и проверочного процесса после замены форм
1. Дорожное отладка (нет сырьевых материалов, предформ)
Подключите питание оборудования, воздушный источник и гидравлический источник (при наличии гидравлического варианта), освободите режим аварийной остановки и перейдите в режим ручного управления.
Запустите механизм закрытия формы, медленно закройте форму до полузакрытого состояния, проверьте, чтобы закрытие формы было плавным, чтобы столб направляющей и направляющая втулка не застряли, и чтобы поверхность разделения формы была плотно прижата (без явных зазоров).
После полного закрытия формы установите начальное тормозное усилие (обычно 60-80% максимального тормозного усилия, требуемого формой в зависимости от размера формы и требований к продукту), запустите цикл натяжения 3-5 раз и убедитесь, что форма движется плавно без каких-либо аномальных шумов или вибраций.
Запустите механизм вспушивающей иглы, проверьте согласование действий введения и вывода иглы и закрытия и открытия формы, убедитесь, что игла выведена центрированно по центру формы и отсутствует контакт с формой.
2. Настройка параметров процесса
Перед тем как подменять форму, необходимо выполнить следующие операции:
Включить оборудование для предварительного нагрева матрицы, а также компрессор и сопло для подачи воздуха.
Очистите рабочее пространство, чтобы избежать столкновения с обрезами и металлическими очистными инструментами.
Прочитать и разобрать инструкции по эксплуатации, ознакомиться с рисунками, характеристиками, техническими параметрами и техническими требованиями формующей машины и сформированного заготовки.
Расшифровать названия и значения операций.
Вызвать бригадного инженера и ознакомиться с его трудовым договором.
Убедиться, что параметры оборудования соответствуют характеру продукции.
Постоянно производьте 20–50 единиц продукции, проверьте, что коэффициент отбора качества ≥99%, оборудование работает стабильно (без внештатных отключений или утечек), параметры процесса не требуют частых корректировок. Затем перейдите в режим автоматического производства и официально начните массовое производство.
Отключите силовой трансмиссионный двигатель.
Отключите сброс давления и двигатель компрессора.
Проверьте состояние переходника давления депрессии.
Проверьте вытяжную трубу и вентилятор, заходят ли они в радиус действия пневматики.
При процессе поднятия формы запрещается находиться непрофессиональным персоналом в зоне работы. Операторы должны стоять сбоку от формы, чтобы избежать травм при ее падении или отклонении.
При затягивании болтов необходимо придерживаться последовательности “диагональной симетрии”, чтобы избежать деформации, вызванной неравномерным давлением на форму; Запрещается прямым ударом молотка поражать такие точные детали, как полости форм и опорные колонки.
2. Особые меры предосторожности для различных моделей
Гидравлическая модель: после замены формы необходимо выкачать воздух из гидравлической системы (через выпускной клапан), чтобы избежать колебаний давления во время закрытия формы; Проверьте уровень и температуру гидравлической жидкости для обеспечения нормальной работы системы.
Полностью электрический тип: после замены пресс-формы необходимо калибровать точность позиционирования сервопривода (с помощью функции «нативной калибровки» системы управления оборудованием), чтобы обеспечить точную позицию закрытия пресс-формы и избежать дефектов размера продукции, вызванных偏шением позиционирования.
Ротационный вибромашинный станок: при замене многозадачных пресс-форм необходимо обеспечить точную совместимость высоты установки всех позиций пресс-форм и точную позиционировку, чтобы избежать неравномерного усилия при вращении, что может вызвать вибрации оборудования.
3. Обработка распространенных проблем
При закрытии формы замедление: проверьте, нет ли в шкале направляющей колонки и направляющей втулке масла или примесей, очистите их и нанесите смазку; Проверьте, плотно ли установлена форма, и отрегулируйте ее положение.
Утечка трубопровода: замените уплотнительную гайку и снова затяните шов; Если водопровод сломается, замените его новым трубопроводом перед повторной запуском.
Неравномерная толщина стенки изделия: отрегулируйте параметры устройства, отвечающего за толщину стенок заготовки, проверьте, не забита ли система охлаждения воды формой, или перекалибруйте синхронизацию закрытия формы.
Замену пресс-форм для экструзионно-вибромашинного оборудования следует рассматривать как систематический процесс «подготовка разборка установка отладка», с основным акцентом на обеспечение безопасной эксплуатации, точного позиционирования, стандартизованного соединения и полной проверки. Операторы должны быть знакомы со структурой оборудования (особенно с механизмом закрытия пресс-формы и схемой расположения трубопроводов) и характеристиками пресс-форм, строго соблюдать принципы «восходящей диагональной фиксации», «ориентация на отладку без нагрузки» и «проверка пробной продукции», чтобы избежать повреждения оборудования или нарушения качества продукции из-за ошибок в эксплуатации. Эффективность замены пресс-форм обычно зависит от профессионализма операторов и конфигурации оборудования (таких как устройства быстрой замены пресс-форм). При квалифицированном использовании время замены пресс-форм для моделей с одним шином можно контролировать в пределах 30–60 минут, а для ротационных многостаночных моделей — в пределах 60–120 минут, обеспечивая эффективное переключение производства.






