

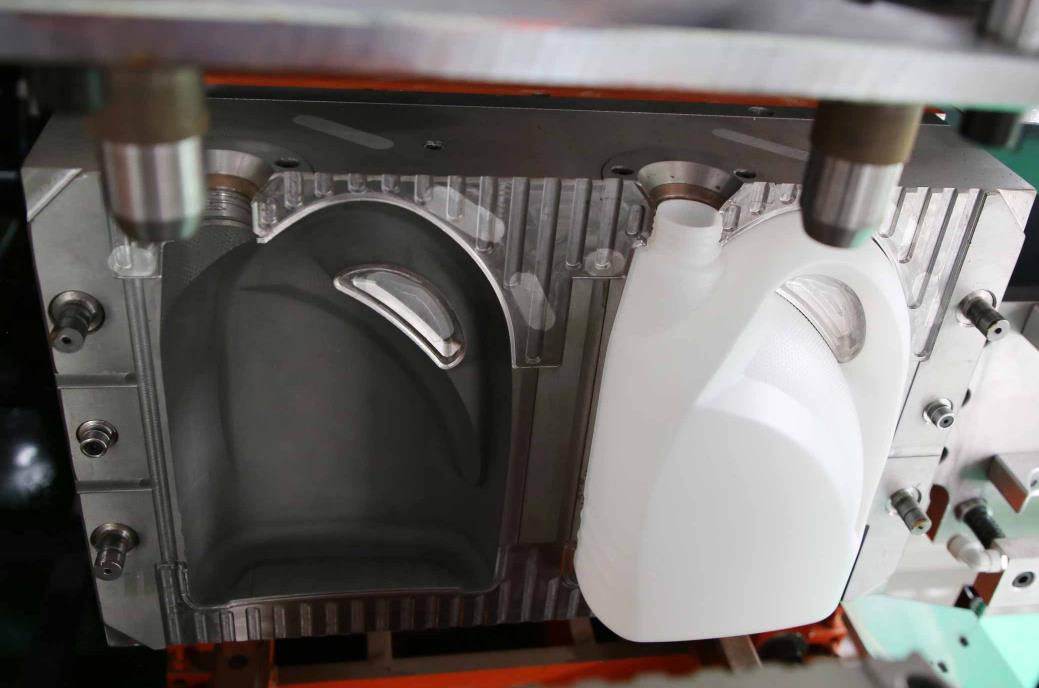
A substituição dos moldes nas máquinas de moldeamento por extrusão e sopro é o processo fundamental para conseguir a troca de produção entre várias variedades e especificações de produtos ovoidos. É necessário seguir os princípios de “segurança acima de tudo, posicionamento preciso, ligação padronizada e verificação de debugging” para evitar danos às máquinas ou problemas na qualidade dos produtos, resultantes de uma operação inadequada. A seguir, apresentam-se os passos padrão para a substituição dos moldes, aplicáveis às máquinas de moldeamento por extrusão e sopro de fluxo contínuo/intermitente (incluindo os tipos totalmente elétrico, eletro-hidráulico híbrido e hidráulico), que equilibram a universalidade e os detalhes práticos.
Ⅰ. Preparation work before mold replacement
1. Preparação de segurança e desligamento das máquinas
Operators need to wear protective equipment (safety helmets, cut resistant gloves, anti slip shoes), clear obstacles in the work area, ensure the performance of lifting equipment (cranes, forklifts) is intact and the no-load test run is normal.
Pressione o botão de parada de emergência das máquinas, corte a fonte de alimentação principal, a fonte de ar e a fonte hidráulica (modelo hidráulico), feche a válvula do circuito de água de refrigeração do molde, espere que a máquina deixe de operar completamente (a parte que gira para parar de girar, o molde totalmente aberto), e pendure o aviso “mudança de molde, não feche”, na tomada de energia.
Verifique a liberação completa da pressão das máquinas: os modelos hidráulicos necessitam de liberar a pressão do sistema através de válvulas de alívio de pressão, enquanto todos os modelos da unidade elétrica precisam de confirmar o bloqueio do desligamento do motor servo para evitar ações acidentais.
2. Preparação de moldes e ferramentas
Verifique se o novo modelo e especificações do molde são consistentes com o produto pretendido, inspecione o aspecto do molde para verificar eventuais saliências, a cavidade do molde para verificar eventuais manchas de óleo ou danos, verifique que o canal de água de refrigeração e a fenda de escape estão livres de obstrução, e verifique se a coluna de guiamento e a mangueira de guiamento estão bem lubrificadas (com graxa a altas temperaturas).
Prepare ferramentas especializadas: chave de torque (em conformidade com as especificações dos parafusos de fixação do molde), chave Allen, chave de parafuso, martelo de cobre (para evitar danos ao molde ao golpear), pano de limpeza, pino de posicionamento do molde, junta de vedação (para conectar os circuitos de água de refrigeração/ar).
Medir o espessamento, o peso e o espaçamento dos furos de instalação do novo molde para confirmar a sua compatibilidade com o mecanismo de fixação do molde da máquina (por exemplo, a distância de fixação do molde, o espessamento máximo do molde e a correspondência de posição dos furos de instalação).
3. Registos de dados relacionados com o modelo antigo
Registre os parâmetros de processo correspondentes ao molde atual (força de fixação do molde, pressão de injeção, tempo de refrigeração, parâmetros de controle do espessamento da parede do laminado, etc.) para facilitar a recuperação futura durante a recuperação da produção.
Marque a orientação de instalação do antigo molde (por exemplo, "moldes esquerdo e direito", "moldes frontal e traseiro") para evitar desalinhamento na instalação ao reutilizá-los.
2. Passos de desmontagem dos antigos moldes
1. Separe o molde da conexão do equipamento
Se o molde estiver equipado com circuitos de água de aquecimento/arrefecimento e de geração de ar em dutos de agulha, retire primeiramente o mangueira ou o tubo rígido da conexão, tampando a interface com um pano limpo (para evitar que óleo e impurezas entrem no tubo) e organizando o tubo para evitar seu entupimento.
Use um chave de torque para enclenhar gradativamente os parafusos de fixação do molde em uma ordem "diagonalmente simétrica" (operando os moldes esquerdo e direito separadamente). Depois de os parafusos serem completamente torcidos, não os remova provisoriamente, apenas retire-as de 2 a 3 voltas para evitar que o molde se desloque repentinamente.
2. Remova o antigo molde
Utilize um guindaste de elevação (equipado com um cinto macio para evitar riscos na superfície do molde) para elevar suavemente o antigo molde. Os pontos de elevação devem estar distribuídos simetricamente para garantir que o molde seja submetido a tensão horizontal. Elevar lentamente o molde até que se separe do pilar de guia e da gaiola de guia.
Uma pessoa designada deve estabilizar o molde, mover devagarmente o dispositivo de elevação, elevar o antigo molde para a área de armazenamento designada e colocá-lo suavemente no rack de moldes (com Almofadas de madeira ou borracha) para evitar impactos diretos.
Retire o pino de posicionamento e a junta de vedação do antigo molde do mecanismo de fixação do molde do equipamento e limpe cuidadosamente a superfície de instalação (placas de fixação, modelo) de óleo, resíduos plásticos e pó com um pano de limpeza para garantir que a superfície de instalação esteja plana e livre de debris
3. Manutenção e armazenamento de antigos moldes
Limpe os resíduos de plástico na cavidade e na fenda de drenagem do antigo molde, aplique uma graxa lubrificante a peças em movimento, como pilares de guia, gaiolas de guia e pinos superiores, e tampe a interface de água de arrefecimento para impedir a entrada de resíduos.
Realizar o tratamento de prevenção da corrosão em matrizes antigas (aplicar óleo antifrango), armazená-las por modelo e especificação, etiquetá-las adequadamente (incluindo o estado de utilização e a próxima data de manutenção) e evitar a colisão com outras matrizes.
Ⅲ. New mold installation steps
1. Largar o molde novo e posicioná-lo de forma preliminar
Levantar o molde novo de forma estável com um dispositivo de levantamento, ajustar a altura e o ângulo do dispositivo de levantamento, alinhar a coluna do guia do molde com a mangueira-guia do mecanismo de fixação do molde do equipamento e baixar lentamente o molde para adaptá-lo à superfície de instalação.
Designar uma pessoa dedicada para ajudar a ajustar a posição do molde, garantindo que os furos de instalação do molde se alinham com os furos filetados no modelo do equipamento. Inserir perfis de posicionamento (se houver) para fixar a orientação do molde e evitar o deslocamento durante a instalação.
Não retire temporariamente o dispositivo de levantamento, mantenha o molde ligeiramente comprimido e use-o para afiar a posição do molde até que os furos de instalação estejam completamente alinhados.
2. Apertar os parafusos de fixação do molde
Retirar os parafusos fixos que correspondem ao molde novo (ou reutilizar os parafusos antigos, verificar se os botões estão intactos), colocar anéis planos e anéis de molas e apertar gradualmente os parafusos em uma sequência "diagonalmente simétrica" (apertar manualmente primeiro e, em seguida, apertar com uma chave de torque).
O apertamento dos parafusos é dividido em duas etapas: a primeira etapa é enroscar o parafuso para que se adapte ao molde e a segunda etapa é apertá-lo uniformemente de acordo com o torque especificado no manual do equipamento (geralmente 25-50N · m, ajustado de acordo com as especificações do parafuso), garantindo que os moldes esquerdo e direito sejam submetidos à mesma tensão e não sejam afrouxados.
Após o apertamento, verificar a planicidade da instalação do molde: usar um calibre de medidor para detectar o intervalo entre o molde e a superfície de instalação, com uma diferença de ≤ 0,05mm, para evitar forças desproporcionadas durante o fecho do molde, o que pode causar deformação do molde ou desvios na espessura da parede do produto.
3. Conectar os circuitos de água de resfriamento e de ar
Conectar a tubulação de água de resfriamento de acordo com as marcas do molde ("entrada de água" e "sai de água"), garantir que a interface esteja alinhada, instalar juntas de estanqueidade para evitar fugas de água, apertar as junções de tubos, abrir a válvula de água, verificar a tubulação para verificar se há fugas e garantir um fluxo de água suave.
Se o molde estiver equipado com um circuito de ar (como uma agulha auxiliar de sopro, dispositivo de escape), conectar o tubo de ar e apertar a junta, abrir a válvula da fonte de ar e usar água sabonada para verificar se há perdas de ar na interface.
A conexão entre o molde e o mecanismo de acionamento servo (como o estado de encaixe da correia sincrônica de fixação e do eixo de roda) precisa ser verificada separadamente para o tipo de motor totalmente elétrico para garantir que não haja travamentos.
4. Retire o equipamento de elevação e limpe o local
Depois de confirmar que o molde está firmemente fixado e a conexão do tubo é correcta, remova lentamente o dispositivo de elevação e coloque-o de novo na posição designada.
Limpe os ferramentas e os resíduos na área de trabalho, organize os tubos e as linhas e assegure que não existem entalhes ou obstáculos que interfiram no movimento do equipamento.
Ⅳ. Passos de comissionamento e verificação após alteração do molde
1. Depuração sem carga (sem matérias-primas, sem preformas)
Conectar a energia do equipamento, a fonte de ar e a fonte hidráulica (modelo hidráulico), liberar o estado de parada de emergência e entrar no modo de operação manual.
Operar o mecanismo de fechamento do molde, feche lentamente o molde a um estado semi fechado, verifique se o fechamento do molde é suave, se as colunas de guia e os alojadores de guia não estão presos e se a superfície de separação do molde está bem ajustada (sem espaços visíveis).
Após fechar completamente o molde, defina a força de fixação inicial (geralmente 60% a 80% da força de fixação máxima requerida pelo molde de acordo com o tamanho do molde e as exigências do produto), inicie o ciclo de fixação 3 a 5 vezes e observe que o molde funciona sem problemas, sem qualquer ruído ou vibração anormal.
Operar o mecanismo de injeção de agulha, verificar a coordenação entre a inserção e a retirada da agulha e o fechamento e a abertura do molde, garantir que a agulha esteja alinhada ao centro do molde e que não haja colisão com o molde.
2. Process parameter setting
Ligue ou introduza os parâmetros do processo correspondentes ao novo molde: defina a temperatura de aquecimento do cilindro de material e do cabeçalho do molde de acordo com o material do produto (PE, PP, PET, etc.); Defina a pressão de injeção e o tempo de injeção de acordo com a capacidade do produto e a espessura da parede; Defina o tempo de arrefecimento de acordo com a distribuição do circuito de água de arrefecimento do molde (geralmente ajustado em 5% a 10% em relação aos parâmetros do antigo molde).
Ajuste o sistema de controle do espessamento da haste: Se for um modelo de controle dinâmico do espessamento da haste, insira a curva de distribuição do espessamento da haste do novo produto (como os parâmetros de espessamento da base da garrafa, do corpo da garrafa e da boca da garrafa) para garantir que o tamanho da haste corresponda à cavidade do molde.
3. Trial production verification
Ligue o equipamento para produção em escala reduzida (5 a 10 produtos), observe a uniformidade da extrusão da haste, do fechamento e do selamento do molde (sem superposição da haste) e do efeito do moldagem por sopro (forma completa do produto, sem amassados, bolhas e desenhos incompreensíveis).
Inspeção de amostragem da qualidade do produto: medir a uniformidade do espessamento da parede do produto (desvio ≤±3%, produtos de alta qualidade ≤±1%), a precisão do tamanho da boca da garrafa (rosas claras, vedação padrão), sem rebarbas ou resíduos na aparência, um bom resfriamento (sem deformação ou aderência ao molde após o descasque).
Se houver defeitos no produto (como espessamento desigual da parede, escoamento da superfície de vedação, dificuldade de descasque), ajuste os parâmetros de acordo: ajuste o controlador da maçarico ou a sincronização do molde para espessamento desigual; aumento excessivo do material aumenta a força de aperto ou limpa a superfície de vedação; Dificuldade de descasque: prolongue o tempo de resfriamento ou aplique uma pequena quantidade de agente de descasque.
4. Batch production confirmation
Produza continuamente 20 a 50 peças de produtos, confirme que a taxa de qualificação do produto é ≥ 99%, o equipamento funciona estável (sem desligamento anormal ou vazamento) e os parâmetros do processo não precisam ser ajustados frequentemente. Depois disso, passe para o modo de produção automática e inicie oficialmente a produção em massa.
Registre os parâmetros do novo molde e salve-os na biblioteca de parâmetros do equipamento para facilitar a recuperação no futuro.
5. Precauções e regulamentos de segurança para a substituição de molde
1. Requisitos de segurança para a operação
É estritamente proibido realizar operações de substituição de molde antes de o equipamento ser desligado ou descarregado completamente, e é estritamente proibido operar as equipamentos de elevação em violação das regulamentações (como sobrecarga de elevação, elevação puxada diagonalmente).
Durante o processo de elevação do molde, é proibido que pessoas não envolvidas permaneçam na área de trabalho. Os operadores devem ficar do lado do molde (para evitar ferimentos quando o molde esbarra ou inclina).
Ao apertar os parafusos, é necessário seguir a ordem de "simetria diagonal" para evitar a deformação causada por força desbalanceada no molde; é proibido bater direto em peças de precisão, como cavidades de molde e colunas guias, com um martelo.
2. Precauções especiais para diferentes modelos
Modelo hidráulico: após a substituição do molde, o ar no sistema hidráulico precisa ser esgotado (por meio da válvula de escoamento) para evitar flutuações de pressão durante o fechamento do molde; Verifique o nível e temperatura do óleo hidráulico para garantir o funcionamento normal do sistema.
Tipo com motor completo: após a substituição do molde, é necessário calibrar a precisão de posicionamento do motor servo (por meio da função de "calibração de origem" do sistema de controle do equipamento) para garantir a posição de fechamento do molde precisa e evitar defeitos de tamanho do produto causados por desvios de posicionamento.
Máquina de moldagem por impacto rotativo: Ao substituir moldes multifuncionais, é necessário garantir que a altura de instalação de todas as posições do molde seja consistente e que a posição seja precisa, para evitar forças desproporcionadas durante a rotação que possam causar vibração do equipamento.
3. Common problem handling
Fecho do molde preso: Verifique se o coluna de guia e a mansete de guia estão sem óleo ou com impurezas, limpe-os e aplique graxa de lubrificação. Verifique se a superfície de instalação do molde é plana e ajuste a posição do molde.
Vazamento da canalização: Substitua a vareta de vedação e ajuste novamente a junta. Se a tubulação de água danificar-se, substitua-a por uma nova tubulação antes de a colocar em funcionamento novamente.
Espessura desigual da parede do produto: Ajuste os parâmetros do controlador de espessura da parede de tábua, verifique se o circuito de resfriamento do molde da água não está obstruído ou reajuste a sincronização do fechamento do molde.
A substituição de moldes para máquinas de moldagem por sopro por extrusão é um processo sistemático de "preparação desmontagem instalação debug", com o objetivo de garantir uma operação segura, posicionamento preciso, conexão padrão e verificação completa. Os operadores precisam estar familiarizados com a estrutura do equipamento (especialmente o mecanismo de fechamento do molde e o layout da tubulação) e as características do molde, seguindo rigorosamente os princípios de "fixação simétrica diagonal", "debugging sem carga prioritária" e "verificação da produção experimental", para evitar danos ao equipamento ou problemas de qualidade do produto causados por erros de operação. O eficiência da mudança de moldes geralmente depende da proficiência operacional e da configuração do equipamento (como dispositivos de mudança rápida de moldes). Com uma operação proficiente, o tempo de mudança de moldes para modelos de estações simples pode ser controlado entre 30 e 60 minutos, e para modelos de estações rotativas multistação pode ser controlado entre 60 e 120 minutos, garantindo uma alteração de produção eficiente.






