

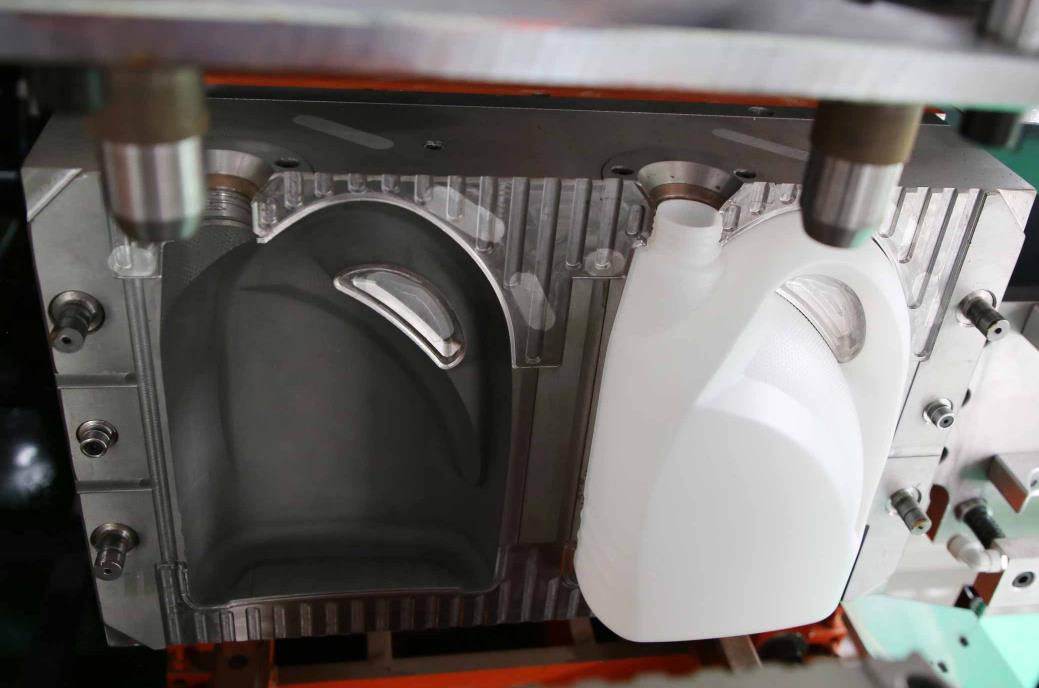
Der Austausch der Werkzeuge bei Extrusionsblasformmaschinen ist der Kernprozess für den Übertausch der Produktion von verschiedenen Sorten und Spezifikationen von Hohlprodukten. Es ist notwendig, die Grundsätze "Sicherheit zuerst, präzises Positionieren, standardisierte Verbindung und Debuggingverifikation" zu befolgen, um Schäden an der Ausrüstung oder Qualitätsprobleme bei Produkten durch unsachgemäßen Betrieb zu vermeiden. Im Folgenden werden standardisierte Schritte zum Austausch von Werkzeugen für vorherrschende kontinuierliche/intermittente Extrusionsblasformmaschinen (einschließlich voll elektrischer, elektrohydraulischer Hybrid- und hydraulischer Typen) angegeben, wobei universelle Anwendbarkeit und praktische Einzelheiten berücksichtigt werden.
Ⅰ. Vorarbeiten vor dem Austauschen der Formen
1. Sicherheitsvorbereitung und Ausschalten der Ausrüstung
Operators need to wear protective equipment (safety helmets, cut resistant gloves, anti slip shoes), clear obstacles in the work area, ensure the performance of lifting equipment (cranes, forklifts) is intact and the no-load test run is normal.
Drücken Sie die Notbremse der Ausrüstung, schalten Sie den Hauptstromkreis, die Luftquelle und die hydraulische Quelle aus (hierfür hydraulischer Typ), schließen Sie die Ventil zur Flüssigkeitszulufung des Werkzeugs und warten Sie, bis die Ausrüstung vollständig gestoppt ist (drehen Sie die Schraube aus, um die Rotation zu beenden, das Werkzeug ist vollständig geöffnet), und hängen Sie die Aufschrift "Werkzeugwechsel, keine Schließung" am Stromschalter auf.
Überprüfen Sie, ob das Druckgefälle bei der Ausrüstung vollständig eingestillt ist: Bei hydraulischen Modellen müssen die Druckentlastungsventile geöffnet werden, während bei allen elektrischen Motoren die Abschaltung der Servomotorabläufe verifiziert werden, um eine versehentliche Aktivierung zu vermeiden.
2. Vorbereitung der Werkzeuge und Werkzeuge
Überprüfen Sie, ob das neue Werkzeugmodell und die Spezifikationen mit dem Zielprodukt übereinstimmen, und kontrollieren Sie das Aussehen des Werkzeugs auf Knicke, die Werkstückhöhle nach Fettflecken und Schäden, vergewissern Sie sich, dass der Kühlwasserkanal und die Abführungsspalte ungehindert sind, und dass die Führungsspalte und der Führungshülsen gut geschmiert sind (mit Hochtemperaturfett).
Bereiten Sie spezielle Werkzeuge vor: Torque-Schraubendreher (entspricht den Spezifikationen der Befestigungsbolzen der Werkzeuge), Inbus-Schraubendreher, Schraubendreher, Kupferhammer (um Schäden am Werkzeug durch Schlägen zu vermeiden), Reinigungstuch, Positionierungsstift für Werkzeuge, Dichtung (zur Verbindung von Kühlwasser-/Luftkreisen).
Messen Sie die Dicke, das Gewicht und die Abstandsordnung der Installationslöcher des neuen Werkzeugs, um dessen Übereinstimmung mit dem Mold Fixingmechanismus der Ausrüstung (z. B. Mold-Fixierkraft, Fülldruck, Kühlungszeit, Bauteilwanddicke-Kontrollparameter) zu bestätigen.
3. Datensätze zu Informationen über den alten Typ
Notieren Sie die Prozessparameter, die dem aktuellen alten Werkzeug entsprechen (Mold-Fixierkraft, Fülldruck, Kühlungszeit, Bauteilwanddicke-Leitungsparameter usw.), um diese bei der anschließenden Produktion wiederherzustellen.
Markiere die Installationsorientierung des alten Werkzeugs (z. B. „linkes Werkzeug“, „rechtes Werkzeug“, „vorne/hinteres Werkzeug“) zur Vermeidung von Fehlanpassungen bei der Wiederverwendung.
De-/montage-förmöglichen und Ablaufschritte bei alten Werkzeugen
1. Trenn das Werkzeug von der Geräteanschlussstelle
Wenn das Werkzeug mit Heiz- und Kühlwasser- sowie Luftschnellen (z. B. Bläserdüsenleitungen) ausgestattet ist, entferne zunächst den Schlauch oder den harten Rohr am Anschluss, befestige die Schnittstelle mit einem sauberen Tuch (um das Eindringen von Ölen und Verunreinigungen in die Rohrleitung zu verhindern) und ordne die Rohrleitung, um Verwicklungen zu vermeiden.
Nutze eine Torque-Schraubendreher, um die Befestigungsschrauben des Werkzeugs in einer „diagonale symmetrischen“ Reihenfolge los zu schrauben (betreibe die linken und rechten Werkzeuge separat). Nachdem die Schrauben vollständig gelöst wurden, entferne Sie diese zunächst nicht, sondern schraube sie nur 2-3 Umdrehungen heraus, um zu verhindern, dass sich das Werkzeug plötzlich verschiebt.
2. Hebe das alte Werkzeug ab
Nutze eine Krankran (die mit einem weichen Haken ausgestattet ist, um das Werkzeugoberfläche vor Kratzern zu schützen), um das alte Werkzeug problemlos abzuheben. Die Auflegenpunkte sollten symmetrisch verteilt sein, um sicherzustellen, dass das Werkzeug horizontal belastet ist. Hebe langsam das Werkzeug ab, bis es sich vom Führungsstangencylinder und dem Führungskonus trennt.
Ein spezieller Mitarbeiter sollte das Werkzeug stabilisieren, das Hebegerät langsam bewegen, das alte Werkzeug auf den angegebenen Lagerplatz heben und es sanft auf den Werkzeugaufbock legen (mit Holz- oder Gummihaltern), um direkten Aufprall zu vermeiden.
Entferne den Positionierstift und die Dichtung des Werkzeugverriegelungsmechanismus der Maschine, und reinige die Installationsfläche (Verriegelungsannahme, Vorlage) gründlich von Öl, Kunststoffresten und Staub mit einem Reinigungstuch, um sicherzustellen, dass die Installationsfläche eben ist und frei von Verschmutzungen.
3. Wartung und Lagerung von alten Werkzeugen
Entferne die Plastikreste in der Kavitat des alten Werkzeugs und der Entlüftungsführung, trenne bewegliche Teile, wie Führungsstangen, Führungswanne und obere Hebepin, und präne den Kühlwasseranschluss, um das Eindringen von Fremdpartikeln zu verhindern.
Führe Rostschutzbehandlung für alte Werkzeuge durch (Sprühen mit Korrosionsschutzöl), lagere sie nach Modell und Spezifikation, belege sie ordnungsgemäß (einschließlich Benutzerstatus und nächster Wartungstermin) und vermeide Berührungen mit anderen Werkzeugen.
Ⅲ. Schritte zur Installation eines neuen Werkzeugs
1. Stellen Sie das neue Werkzeug in die neue Form und bringen Sie es vorläufig in Stellung.
Heben Sie das neue Werkzeug stetig mit einem Hebeapparat an, stellen Sie Höhe und Winkel des Hebeapparats ein, richten Sie die Formführungssäule auf die Führungsbohrung des Klammersystems des Maschinenwerkzeugs aus, und senken Sie das Werkzeug langsam, damit es an der Montagefläche angreift.
Weisen Sie einen Mitarbeiter zu, der bei der Justierung der Position des Werkzeugs hilft; er sollte sicherstellen, dass die Montagebohrungen des Werkzeugs mit den Gewindebohren im Schablonensystem der Maschine übereinstimmen. Schrauben Sie eventuelle Positionierschrauben ein, um die Orientierung des Werkzeugs zu fixieren und ein Verschieben während der Montage zu verhindern.
Entfernen Sie vorübergehend das Hebeapparat nicht, halten Sie das Werkzeug etwas an, und benutzen Sie dieses, um die Position des Werkzeugs bis zur Vollständigen Übereinstimmung der Montagebohrungen fein zu justieren.
2. Festigen Sie die Schrauben des Werkzeugs.
Nehmen Sie die festen Schrauben heraus, die an das neue Werkzeug passen (oder verwenden Sie die alten Schrauben wieder, kontrollieren Sie, ob die Gewinde intakt sind), legen Sie Flachdichtungsschalen und Federdichtungsschalen auf, und ziehen Sie die Schrauben schrittweise mit einem Diagonalsymmetrieverfahren an (zunächst manuell, dann mit einer Torque-Quer anziehen).
Den Verschraubungsvorgang unterteilen Sie in zwei Schritte: im ersten Schritt stellen Sie die Schraube an, um das Werkzeug darauf zu bauen, und im zweiten Schritt ziehen Sie sie gleichmäßig an, und zwar gemäß dem im Bedienungsanleitung angegebenen Drehmoment (in der Regel 25-50N·m, im Übrigen gemäss den Spezifikationen der Schrauben), damit das linke und rechte Werkzeug gleich stark belastet sind und keine Lockerungen aufweisen.
Nach dem Anziehen prüfen Sie die Ebenheit der Montage des Werkzeugs: mit einem Griffmesser detektieren Sie den Abstand zwischen dem Werkzeug und der Montagefläche, wobei ein Abstand von ≤ 0,05 mm erforderlich ist, um eine unebenmäßige Kraft während der Werkzeugschließung auszuschließen, die zu Werkzeugverformung oder zu Wanddickeabweichungen beim Produkt führen kann.
3. Verbinden Sie die Kühlwasser-und Luftleitungen.
Verbinden Sie die Kühlwasserleitung gemäß den Markierungen auf dem Werkzeug ("Wasserzulauf" und "Wasserabfluss"), stellen Sie die Schnittstelle sicher, legen Sie Dichtungsringe ein, um Wasserlecks zu vermeiden, ziehen Sie die Rohrverbinder an, öffnen Sie das Wasserstellschloss, prüfen Sie die Leitung nach Leckagen und stellen sicher, dass das Wasser fließt.
Ist das Werkzeug mit einer Luftleitung ausgestattet (z. B. mit einer Blasenpfeife als Hilfsluftleitung oder einem Abluftgerät), verbinden Sie die Luftleitung und ziehen Sie den Verbinder an, öffnen Sie das Luftquelle-Klapperstellschloss, und verwenden Sie Seifenseife, damit Sie kontrollieren können, ob es Luftlecks an der Schnittstelle gibt.
Die Verbindung zwischen dem Werkzeug und der Servoantriebseinheit (z. B. der Befestigungsstatus des Klemmersynchronbandes und der Zahnradkette) muss bei der Version mit vollwertigem Motor gesondert geprüft werden, um sicherzustellen, dass keine Verstopfung vorliegt.
4. Heben Sie die Aufzugsausrüstung ab und reinigen Sie den Einsatzbereich
Nach der Bestätigung, dass die Form fest installiert ist und die Rohrleitungsverbindung korrekt ist, nehmen Sie die Aufzugsausrüstung langsam ab und stellen Sie sie wieder in die vorgesehen Position.
Reinigen Sie Werkzeuge und Abfälle im Arbeitsbereich, ordnen Sie Rohrleitungen und Bahnen und stellen Sie sicher, dass es keine Verwicklungen oder Hindernisse gibt, die die Bewegung der Ausrüstung beeinträchtigen.
IV. Schritte zur Inbetriebnahme und Überprüfung nach dem Formwechsel
1. Fehlersuche ohne Last (keine Rohstoffe, keine Preformen)
Verbinden Sie die Stromversorgung, die Luftquelle und die hydraulische Quelle (hydraulischer Vorwand), lösen Sie den Notstop-Zustand auf und gehen Sie in den Manuallaufmodus über.
Bedienen Sie das Schließmechanismus der Form, schließen Sie die Form langsam in einem halben Schließzustand ab, überprüfen Sie, ob das Schließen der Form flußweise erfolgt, ob die Führungsstange und der Führungsmantel nicht verstickt sind und ob die Trennfläche der Form genau angepaßt ist (ohne erkennbare Spalten).
Nach dem vollständigen Schließen der Form setzen Sie die anfängliche Spanne fest (normalerweise 60-80 % der maximalen Spanne, die die Form gemäß der Formgröße und den Produktanforderungen erfordert), starten Sie den Spanzyklus 3-5 Mal und beobachten Sie, dass die Form problemlos läuft, ohne ungewöhnliche Geräusche oder Vibrationen.
Bedienen Sie die Nadelblasenmechanismus, kontrollieren Sie die Koordination zwischen den Ein- und Ausziehaktionen der Nadel und dem Schließen und Öffnen der Form und stellen Sie sicher, dass die Nadel mit dem Zentrum der Form ausgerichtet ist und dass sie mit der Form nicht kollidiert.
2. Einstellung der Prozessparameter
Rufen Sie die entsprechenden Prozessparameter für die neue Form an oder geben Sie sie ein: Stellen Sie dieAufheiztemperatur des Materialbehälters und der Formkopf gemäß dem Produktmaterial (PE, PP, PET usw.) ein; Stellen Sie die Aufblasen-Druckbegrenzung und die Aufblasen-Zeit gemäß der Produktkapazität und der Wandstärke ein; Stellen Sie die Zeit zum Abkühlen gemäß dem Verteiler für das Wasser im Kühlkreislauf der Form ein (gewöhnlich nachjustiert um 5-10 % im Vergleich zu den Parametern der alten Form).
Justieren Sie das System zur Kontrolle der Walzdickungsstärke: Ist es ein dynamisches Walzdickungssteuermodell, geben Sie die Dichtungsstärkeverteilungskurve des neuen Produkts ein, um sicherzustellen, dass die Größe der Walze mit der Formgrossmutter übereinstimmt.
3. Überprüfung der Versuchsproduktion
Starten Sie die Ausrüstung für die Kleinstserien-Produktion (5-10 Produkte), beobachten Sie die Gleichförmigkeit der Walzextrusion, das Schließen und Verschließen der Form (kein Austreten der Walze) und die Effekte der Blasformung (vollständige Produktform, keine Dellen, Bubbles, unklare Muster).
Probeneinsatz zur Qualitätskontrolle von Produkten: Überprüfen Sie die Gleichmäßigkeit der Wanddicke des Produktes (Abweichung ≤ ± 3 % bei Hochleistungsprodukten ≤ ± 1 %) sowie die Genauigkeit der Flaschenmundgröße (ausschließlich Gewinde, standardmäßiges Verschließen), keiner Biegungen oder Schrauben im Erscheinungsbild, ausreichende Kühlung (keine Verformung oder Ansauglagerung nach Abkopplung).
Ist es zu Produktfehlern (z. B. ungleichmäßige Wanddicke, Überlappung der Trennioberfläche, Schwierigkeiten bei der Abkopplung), passen Sie die Parameter entsprechend an: Justieren Sie den Barschaltersieger oder die Synchronisierung des Moulds bei ungleichmäßiger Wanddicke; Zulange Material erhöht die Spannungskraft oder reinigt die Trennioberfläche; Schwierigkeiten bei der Abkopplung: Verlängerung der Kühlzeit oder Einsatz einer kleinen Menge Demoldiermittel.
4. Bestätigung der Serienproduktion
Produzieren Sie kontinuierlich 20 bis 50 Stück Produkte und bestätigen Sie, dass der Qualifikationsprozentsatz ≥ 99 % beträgt, dass das Gerät stabil läuft (ohne ungewöhnliche Abschaltung oder Leckage) und dass die Prozessparameter nicht häufig angepasst werden müssen. Wechseln Sie anschließend in den Produktionsmodus für automatische Produktion und beginnen Sie offiziell mit der Massenproduktion.
Speichern Sie die Prozessparameter des neuen Moulds und speichern Sie sie in der Geliebte der Geräteparametern, um ihre einfache Wiederauffindung in der Zukunft zu ermöglichen.
Ⅴ. Vorsichtsmaßnahmen und Sicherheitsbestimmungen für die Mould-Austauschung
1. Kernanforderungen für die sichere Bedienung
Es ist strengstens untersagt, Vorgänge für den Mould-Austausch durchzuführen, bevor das Gerät vollständig abgeschaltet oder entlüftet wurde, und es ist strengstens untersagt, Hebevorrichtungen zum Betrieb im Verstoß gegen Vorschriften (wie Überlastung des Heben, diagonales Stossen des Hebens) zu verwenden.
Während des Prozesses des Hebens des Moulds ist es untersagt, unverbundene Personaler im Arbeitsbereich zu behalten. Operatoren müssen sich an der Seite des Moulds aufhalten (um von einem Ernstfall beim Herabspülen oder Kippen des Moulds geschützt zu sein).
Bei der Befestigung von Bolzen ist es notwendig, der Reihenfolge „diagonale Symmetrie“ zu folgen, um Verformungen durch ungleiche Kraft auf dem Mould zu vermeiden; Es ist verboten, Präzisionsteile wie Mould-Hohlräume und Führungen mit einem Hammer direkt zu treffen.
2. Spezielle Vorsichtsmaßnahmen für verschiedene Modellen
Hydraulischer Typ: Nach dem Austausch des Moulds muss der Luft in dem Hydrauliksystem abgeleitet werden (über die Druckauslässe), um Druckschwankungen bei der Schließung des Moulds zu vermeiden; Prüfen Sie das Hydraulikölstand und die Temperatur, um die normale Funktion des Systems zu gewährleisten.
Motor voll: Nach dem Mould-Austausch muss die Positionierungsgenauigkeit des Servomotors kalibriert werden (über die Funktion „Ortierungskalibrierung“ des Gerätesteuersystems), um eine genaue Schließposition des Moulds zu gewährleisten und produktbezogene Fehlmengen aufgrund von Positionierungsabweichungen zu vermeiden.
Rotationsblasmaschine: Bei der Austauschung von Multimodi-Modellen ist es notwendig, sicherzustellen, dass die Installationshöhe aller Formpositionen konsistent ist und die Positionierung genau ist, um unebene Kräfte während der Rotation zu vermeiden, die zu Vibrationen des Geräts führen können. 008615251813688 (Whatsapp)
3. Gängige Problemlösung
Rotationsblowmouldmaschine: Wenn Sie Multimodulformen austauschen, müssen Sie sicherstellen, dass die Installationshöhe aller Formpositionen konsistent ist und die Positionierung genau ist, um ungleiche Kräfte während der Rotation zu vermeiden, die zu Vibrationen der Ausrüstung führen können.
Starre Schließung der Form: Prüfen Sie, ob die Führungsspalte und die Führungshülse ölfrei sind oder Schmutz enthalten, reinigen Sie sie und verwenden Sie Gleitfett; Checken Sie, ob die Installationsfläche der Form eben ist, und passen Sie die Position der Form an.
Rohrleitungsleckage: Wechseln Sie die Dichtungsmanschette aus und lösen Sie den Schraubgelenk wieder fest; Wenn die Wasserleitung破裂 ist, ersetzen Sie sie durch ein neues Rohrleitungssystem, bevor Sie es erneut betätigen.
Ungleichmäßige Wandstärke des Produkts: Stellen Sie die Parameter des Walddicke-Controller ein, überprüfen Sie, ob der Kühlwasserkreis der Form ungehindert ist, oder kalibrieren Sie die Synchronisierung der Formschließung.






