

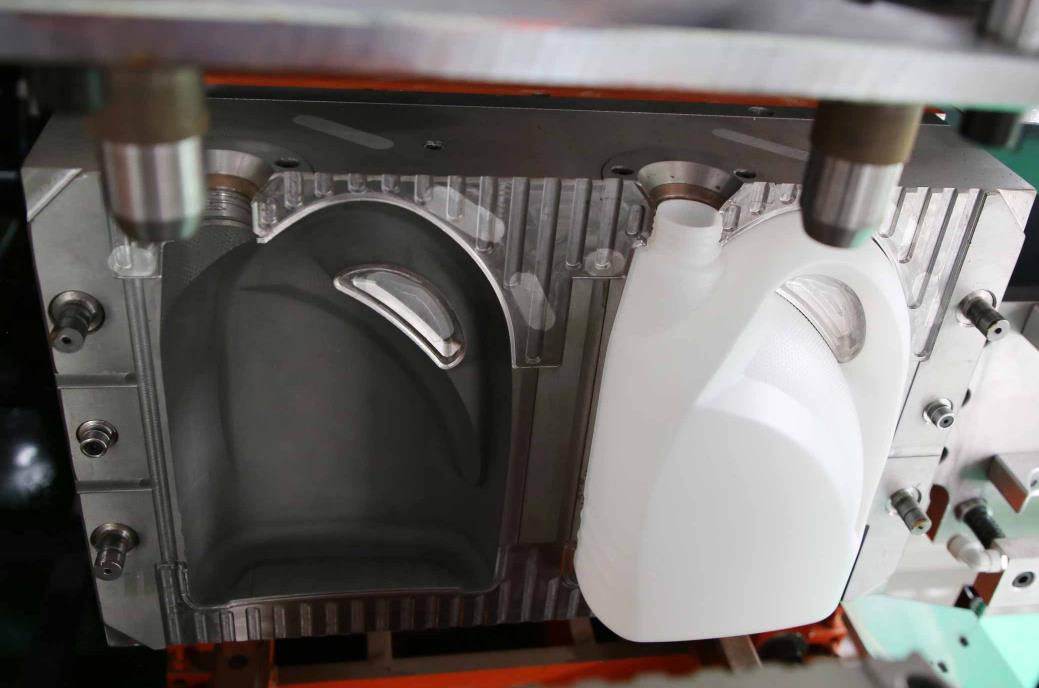
Ekstrüzyon fırınlama makinelerinde kalıpların değiştirilmesi, boş ürünlerin çeşitli çeşit ve özelliklerindeki üretim değişimi amacıyla gerçekleştirilen temel işlemdir. İşlem sırasında yanlış kullanım sonucu, ekipman hasarına veya ürün kalitesindeki sorunlara sebep olmaması için "hızlı, şartlandırılmış yerleştirme, standart bağlantı ve denetim" ilkelerine dikkat etmek gerekmektedir. Daha sonra, tüm elektrikli, elektrik-hidrolik hibrit ve hidrolik tip ekstrüzyon fırınlama makinelerine uygulanabilen standartlıkta kalıpların değiştirilme adımları, genelleşme ve pratikte yapılması gereken detaylar sunulmaktadır.
Ⅰ. Preparation work before mold replacement
1. Güvenlik önlemleri almak ve ekipmanı kapatmak. Operatörler, korunma donanımı (güvenlik kemeri, kesici özellikli eldiven, kaymamalı ayakkabı) kullanmalıdır, çalışma alanında engellerin giderilmesini sağlamalı ve kaldırma ekipmanlarının (kalfalar, forkliftler) işlemesini sağlamanın tam olduğuna ve boş tonaj testinin normal olduğuna emin olmalıdır.
Ekipmanın acil durdurma düğmesine basmalı, ana güç kaynağını, hava kaynağını ve hidrolik kaynağı (hidrolik model) kesmeli, kalıbın soğutma suyu döngüsü valfini kapatmalı, ekipmanın çalışmasını tamamen durduması (vidalar dönmeyecek, kalıp tamamen açık olacak) için beklemeli ve güç karterinde “kalıp değiştirme, kapatılmamalı” işaretini asmalıdır.
Cihazın acil durdurma düğmesini basın, ana güç kaynağını, havayı ve hidrolik kaynağı kesin (hidrolik modelde), kalıbın soğutma suyu döngüsü vanasını kapatın, cihazın tamamen çalışmasını durdurana kadar bekleyin (şanzımanın dönmesi durduğunda, kalıbın tamamen açıldığında), güç anahtarı yanında "kalıb değişimi, kapatılmadı" levhasını asın.
Cihazın basıncının tamamen boşalttığını doğrulayın: Hidrolik modeller, sistem basıncını basınç ayırıcı valfler yoluyla boşaltmalıdır, tüm elektrikli motor modelleri ise, arıza oluşmaması için servomotor güç kapatma kilitlemesini onaylamalıdır.
Kalıpların ve araçların hazırlanması
Yeni kalıbın modeli ve spesifikasyonlarının hedef ürünle uygun olup olmadığını doğrulayın, kalıbın görünümünde büyüklük ya da darbe olup olmadığını kontrol edin, kalıbın havuzunda ya da kür yapışımında yağ lekeleri ya da hasarlar olup olmadığını kontrol edin, serinleme suyu kanalının ve tahliye yuvasının kesilmemiş olduğundan emin olun ve takımların iyi yağlanmış olup olmadığını (yüksek sıcaklıklu yağ ile) kontrol edin.
Özel araçları hazırlayın: vde diş parçalaması metre, Allen anahtarı, tornavida, bakır patlatıcı (kalıbı çökerek zarar vermemeye dikkat edin), temizleme kağıdı, kalıbın konumlandırılması için itici, silikon yastık (soğutma suyu/ hava devreleri için).
Yeni kalıbın kalınlığı, ağırlığı ve montaj delikleri arasındaki mesafeyi ölçerek, cihazın kalıb takma mekanizmasıyla uyumlu olup olmadığını doğrulayın (kalıb tutma hareketi, maksimum kalınlık ve montaj deliğinin konumunun uyumunu vb.).
3. Eski model ile ilgili verilerin kayıtları
Çalışma parametrelerini (formun kilitleme kuvveti, şişirme basıncı, soğutma süresi, haddeleme duvar kalınlığı kontrol parametreleri vb.) yazın ve sonraki üretim kurtarma işlemlerinde ulaşımını kolaylaştırın.
Eski formun montaj yönünü (örneğin "sol form", "sağ form", "ön/arka form") işaretleyin ve yeniden kullanıldığında montajdan sapmayın.
Ⅱ. Eski formların sökümü adımları
1. Formu ekipman bağlantısından ayırın
Forma ısıtma/soğutma suyu ve havaj kanalları (şişirme ipliği havaj boruları) varsa, öncelikle bağlantı noktasında hortum veya sert boruyu çıkarın, bağlantı noktasını temiz bir bezle kapatın (örneğin yağ ve partiküllerin borulandaki suyu karıştırmaması için), ve boruyu birbirine karıştırmamak için düzenleyin.
Torna kafa kullanarak "diagonal olarak simetrik" bir sırayla form sabitleme vidasını azaltın (sağ ve sol formları ayrı ayrı işleyin). Vidaların tamamen gevşetilmesinden sonra, bunları geçici olarak çıkarmayın, sadece 2-3 tur açıp, formun birden kontrolü kaybetmesini önleyin.
2. Eski formu kaldırın
Eski formu yavaşça kaldırmak için bir krane hoist kullanın (formun yüzeyini çizmeyecek şekilde donatılmış yumuşak bir balkayla) ve formun yatay olarak zorlanmasını sağlamak için simetrik olarak dağılmış kaldırma noktaları kurun. Formun gençleştirildikten sonra geri olarak aparat dengeleyin, kaldırma cihazını yavaşça hareket ettirin, eski formu belirlenen saklanma alanına kaldırın ve gülünç şekilde form rıklamağa koyun (elastik veya ağaçlı kaplamalı).
Eski form kaydırma iğnesini ve sızdırmazlığı aparatın form sabitleme mekanizmasından çıkarın ve temizlik bezleriyle aparatın montaj yüzeyini (kilitleme yeri, şablon) yağ, plastik kalıntı ve tozlardan temizleyin ve montaj yüzeyinin düz ve kalıntısız olarak kalmasını sağlayın.
Eski form göçücüğünün plastik kalıntılarına temizleyin ve hareketli parçalar (güven boruları, güven yatakları, üst iğneleri) için yağlayıcı mumla bulamaçlendirin; soğutma suyu bağlantısının kullanılamaz hale gelmesini önlemek için kapatın.
3. Maintenance and storage of old molds
Eski formlara koruma işlem uygulayın (çinko ögeleriyle kaplamayı uygulayın), bunları model ve spesifikasyonlarına göre saklayın, onları doğru şekilde etiketleyin (kullanım durumu ve sonraki bakım zamanı dahil) ve diğer formlarla çarpışmasını önleyin.
Eski kalıplarda pas önleme işlemi yapın (pas koruyucu yağ püskürtücü kullanın), bunları model ve özelliklere göre saklayın, etiketlenin (kullanım durumunu ve sonraki bakım zamanı dahil) ve diğer kalıplarla çarpışmayı engelleyin.
Ⅲ. New mold installation steps
Yeni kalıbı kaldırın ve önceden yerleştirin.
Yeni kalıbı bir kaldırma cihazıyla sabit bir şekilde kaldırın, kaldırma cihazının yüksekliğini ve açığını ayarlayın, kalıbın yönleme kolunu ekipmanın kalıbı sıkıştırması mekanizmasının yönleme yuvasına hizalayın ve kalıbı yavaşça kuruma yüzeyine oturtun.
Kalıbın konumunu ayarlamak için görevlendirilen bir kişiye yardım edin, kalıbın montaj deliklerinin ekipman şablonundaki şasi deliklerine denk olup olmadığını kontrol edin. (Varsa) Konumlandırma çubuklarını yerleştirin ve montaj sırasında hareket etmesini önleyin.
Kaldırma cihazını geçici olarak kaldırmayın, kalıbı hafifçe gerin ve kalıbın konumunu ayarlamak için kullanın. Montaj deliklerinin tamamen hizalanmasına kadar bu işlemi tekrarlayın.
2. Kalıba sabitleyici çubukları sıkın.
Yeni kalıba uygun sabitleme çubuklarını çıkarın (ya da eski çubukları tekrar kullanın, kuyoların zarar görmediklerini kontrol edin), düz yataklanmalar ve yaylanmalar takarak, “diagonal olarak simetrik” bir sıralama ile yavaş yavaş çubukları sıkın (ilki el ile, diğerleri ise kontrol armatürü ile).
Çarpan sıkma işlemi iki adımda gerçekleştirilir: İlk adımda çarpanı kalıba uygun şekilde sıkarız, ikinci adımda ise ekipman kullanma kılavuzunda belirtilen moment (genellikle 25-50N·m, çarpan özelliklerine göre ayarlanır) doğrultusunda eşit şekilde sıkarız, bu sayede sol ve sağ kalıpların eşit şekilde gerilmeye tabi tutulması ve hareket etmemesi sağlanır.
Sıkma işlemi sonrasında kalıbın montajının düzgünlüğünü kontrol ederiz: kalıbın montaj yatağı ile arası ≤ 0,05mm olan boşlukları tespit etmek amacıyla bir hissetme ölçer kullanırız, böylece kalıbın kapatılması sırasında oluşabilecek eşit olmayan kuvvet nedeniyle kalıbın deformasyonu veya ürünün duvar kalınlığının sapması önlenir.
Soğutma suyu ve hava devrelerini bağlantılara koyarız.
Kalıbın işaretlerine (kalıbın “su giriş” ve “su çıkış” yerleri gibi) uygun olarak soğutma suyu hattını bağlayarak, bağlantı noktasının düzgün olduğu, su sızmaması için sızdırmazlık kaideleri yerleştirdiğimiz, boru bağlantılarını sıkıldığımız, su valfini açtığımız, hatın sızıntılardan arınmış olduğunun kontrolünü yaparız.
Kalıba bir hava devresi (örneğin, havasıı salım mekatroni, gaz çıkartma cihazı) monte edilmiş ise, hava borusunu takar ve bağlantıyı sıkar, hava kaynağı valfini açar, soğuk su kullanarak bağlantı noktalarında hava sızıntısı olup olmadığını kontrol ederiz.
Tam elektrikli motor tipindeki kalıbın servo kontrol mekanizmasıyla aralığının kontrolünü bir kenara ayırarak, kesme dengeli lastik ve dişli raçtan bağlantı durumunun kalmadığını kontrol ederiz.
4. Lifting aletleri kaldırın ve yer temizleyin
Şablonun sağlamca yerleştirildiği ve boru bağlantılarının doğru olduğu doğrulandığında, yavaşça kaldırma aletini kaldırın ve belirlenecek konuma yerleştirin.
Çalışma alanındaki aletleri ve atıkları temizleyin, boru ve hatları düzenleyin ve ekipman hareketini engelleyen çarpışmalar ya da engeller olmadığını kontrol edin.
Ⅳ. Şablon değişimi sonrası ayar ve onay aşamaları
1. Katı malzeme bulunmayan, pröform bulunmayan hata ayarlama
Ekipmanın elektrik, hava kaynağı ve hidrolik kaynağı (hidrolik modeli) bağlanmalı, acil duruşun durdurulmalı ve el ile çalışma moduna geçilmelidir.
Şablonu kapamak için mekanizmayı çalıştırın, şablonu yarı kapalı bir duruma yavaşça getirin, kapatma işleminin düzgün olup olmadığını kontrol edin, yön kolonu ve yön çengeli tıkılıp olmadığını kontrol edin ve şablonun ayrılma yüzeyinin sıkıca oturduğundan (açık çizgiler olmamalı) emin olun.
Şablonun tamamen kapatıldıktan sonra, başlangıç sıkma kuvvetini (genellikle şablonun boyutuna ve ürün gereksinimlerine göre gerekli maksimum sıkma kuvvetinin % 60-80'ini) ayarlayın, sıkma döngüsünü 3-5 kez başlatın ve şablonun gürültü ya da titreşim oluşturmadan düzgün bir şekilde işlediğine bakın.
İğne fırlatma mekanizmasını çalıştırın, iğne yerleştirme ve geri çekme hareketleriyle şablonun kapanması ve açılmasının uyumlu olup olmadığını kontrol edin, iğnenin şablon merkezi ile sırlanmış olduğundan ve şablonla çarpışma olmadığından emin olun.
2. Process parameter setting
Yeni şablonuna karşılık gelen süreç parametrelerini girin veya tanımlayın: ürün malzemesine (PE, PP, PET vb.) göre malzeme yükselticisi ve şablon başının ısıtma sıcaklığını ayarlayın; ürün kapasitesi ve duvar kalınlığına göre basınç ve basınma süresini ayarlayın; şablonun soğutma suyu devresinin dağılımı (genellikle eski şablon parametrelerine göre % 5-10 oranında ayarlanır) ile soğutma süresini ayarlayın.
Billet duvar kalınlığı kontrol sistemi ayarını yapın: eğer dinamik duvar kalınlığı kontrol modeli ise yeni ürünün duvar kalınlığı dağılım eğrisini (örneğin şişe dibi, şişe gövdesi ve şişe ağzı duvar kalınlık parametreleri) girmeli ve billet boyutu şablon alanı ile eşleşmeli olmalıdır.
3. Trial production verification
Küçük ölçekli deneysel üretime ekipmanı başlatın (5-10 ürün), billet çekirdeğinin homojenliği, şablon kapanışı ve sıkıştırılması (billet akımı yok), fırlatma moldajı etkisi (tam ürün şekli, çizik, hava kabarcıkları, net desen olmaması) konusunda gözlem yapın.
Ürün kalitesinin örnekleme denetimi: Ürün duvar kalınlığının birliğini ölçün (dışlama ≤± 3%, üst sınıf ürünler ≤± 1%), şişe ağzının boyutundaki doğruluğu (açık tel, standart kapatma), görünümde kaburuklar ya da kabukların bulunmadığını, yeterli soğutulmanın olup olmadığını kontrol edin (demoldan sonra bir bozulma veya kaşık yapışması yoktur).
Eğer ürün kusurları varsa (düz olmayan duvar kalınlığı, ayrışma yüzeyinin aşırı dolması, demold etme zorluğu), parametreleri uygun olarak ayarlayın: düz olmayan duvar kalınlığı için tezgah kontrolcüsünü ya da malzeme kalıbı sinyallerini ayarlayın; fazla malzeme, sıkma kuvvetini artırır veya ayrışma yüzeyini temizler; Demold etme zorluğu: Soğutma süresini uzatın ya da az miktarda demoldlemendirici uygulayın.
4. Batch production confirmation
20-50 adet ürünü sürekli olarak üretin, ürün kalite oranının ≥ 99% olduğunu, ekipmanın istikrarlı çalıştığını (anormal kapatma ya da sızma olmaması) ve işlem parametrelerini sık sık ayarlamak zorunda olmadığını doğrulayın. Ardından otomatik üretim moduna geçin ve resmi olarak toplu üretime başlayın.
Yeni kalıbın işlem parametrelerini kaydedin ve gelecekteki kullanımlarda kolayca erişilebilmesi için ekipman parametre kütüphanesine kaydedin.
V. Kalıb değişim korkaklıkları ve güvenlik kuralları
1. Güvenli çalışma için temel gereksinimler
Ekipman tamamen kapatıldı ya da basınçsızlaştırıldığı sürece, kalıb değişim işlemlerini yapmak kesinlikle yasaktır ve yasa dışı organik kaldırma işlemlerine (örneğin aşırı yük kaldırma, yan açma kaldırma) başvurmak kesinlikle yasaktır. Kalıb kaldırılması sürecinde, ilgili kişilerin iş alanında yok olmaları yasaktır. İşçiler, kalıbın yanında (kalıb düşürdüğünde veya öne eğildiğinde yaralanma olmaması için) durmalıdır.
Torna takımlarını sıkarken, kalıb üzerinde eşit olmayan bir kuvvet oluşturması nedeniyle kalıbın deformasyonundan kaçınmak için “dikey simetri” sırasına uygun olmak zorundadır; Kalıb havuzları veya rehber kolonları gibi hassas parçalarla tavşancıkla direkt vurmak yasaktır.
2. Farklı modeller için özel tedbirler Hidrolik model: Kalıb değiştirildikten sonra, kalıb kapattığı sırada basınç dalgalanmalarını önlemek için, hidrolik sistemin havası boşaltılmalıdır (boşlama valfi aracılığıyla). Sistemin normal çalışmasını sağlamak için hidrolik yağ seviyesini ve sıcaklığını kontrol etmek gerekir.
Tam motor tipi: Kalıb değişiminden sonra, servo motorun konumlandırma doğruluğunu kalibre etmek gerekir (ekipman kontrol sisteminin "orijin kalibrasyonu" özelliğini kullanarak). Bu, kalıbın doğru kapatma pozisyonunu sağlamak ve konum ayırma nedeniyle ürün boyutundaki kusurları önlemek için gereklidir.
Hidrolik model: Kalıbı değiştirmeden önce, hidrolik sistemdeki havanın boşaltılması (boşaltma musluğu aracılığıyla) gerekir. Kalıbın kapanışında basınç dalgalanmaları yaşanmaması için bu durumun sağlanmalıdır. Sistemin normal çalışmasını sağlamak için hidrolik yağ seviyesini ve sıcaklığını kontrol edin.
Tüm motor tip: Kalıbı değiştirmeden sonra, servomotorun konumlandırma hassasiyetini kalibre etmek (cihaz kontrol sisteminin "başlangıç kalibrasyonu" fonksiyonu aracılığıyla) gerekir. Böylece, konumlandırma sapma sonucu ortaya çıkabilecek ürün boyut hatalarından korunulur.
Rotary blow molding makinesi: Eş zamanlı kalıpları değiştirirken, tüm kalıp pozisyonlarının kurulum yüksekliğinin uyumlu ve yerleşiminin doğru olduğundan emin olmak önemlidir, aksi takdirde dönüş sırasında eşit olmayan kuvvet, ekipman titreşmesine neden olabilir.
3. Common problem handling
Kalıba kaçıracak bir durum ortaya çıkarsa; kılavuz kolonunun ve kılavuz yuvasının yağ eksikliğinden veya kirletildiğinden emin olun, onları temizleyin ve yağlayıcı yağ uygulayın; kalıbın yerleştirme yüzeyinin düz olup olmadığını kontrol edin ve kalıbın konumunu ayarlayın.
Hatlarımız boşalmışsa, kapama jantını değiştirin ve birleştirmeyi yeniden sıkın; su borusu kopmuşsa, onu yeniden çalıştırmadan önce yeni bir hatla değiştirin.
Ürünlerin duvar kalınlıklarının eşit olmadığını kontrol edin: Kalıb duvar kalınlığı kontrolörünün parametrelerini ayarlayın, kalıb soğutma suyu dolaşımının engellenmediğinden emin olun veya kalıb kapatmanın ayarlarını yeniden yapın.
Ekstrüzyon blow molding makinelerinin kalıplarını değiştirmek, “hazırlık parçalanma kurulum debugging” sistematik bir süreci oluşturur, ve merkezı, güvenli çalışmayı, doğru pozisyonu, standartlaştırılmış bağlantıyı ve tam teyitmeyi sağlamaktır. Operatörler, ekipmanın yapısı (özellikle kalıb kapama mekanizması ve hat dizaynı) ve kalıb özellikleriyle tanışmalı, “dikey simetrik bağlama” ilkesine, “geçici yük denetiminin önceliği” ve “tanımlı üretim teyidi” prensibini ciddi şekilde takip ederek, işletme hataları nedeniyle cevap veren ekipman hasarları veya ürün kalitesini önlemenin önüne geçmelidir. Kalıp değiştirme verimliliği genellikle işletme pratiği ve ekipman yapısı (örneğin hızlı kalıp değiştirme cihazları) ile ilişkilidir. Dahili olarak operasyonla işletilen, tek istasyonlu modeller için kalıp değiştirme süresi 30-60 dakikada, döner çok istasyonlu modeller için ise 60-120 dakika arasında kontrol edilebilir ve verimli üretim devre değiştirilmesini sağlar.






