

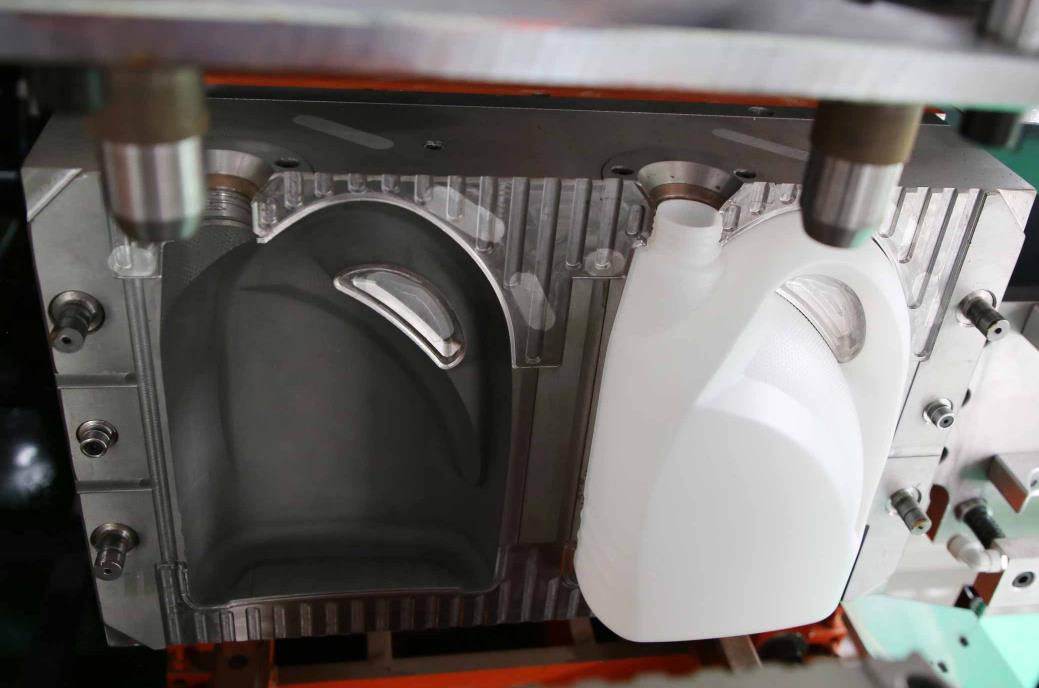
La sustitución de moldes para las máquinas de extrusión soplado es el proceso central para lograr el cambio de producción de varias variedades y especificaciones de productos huecos. Es necesario seguir los principios de "seguridad primero, posicionamiento preciso, conexión standardizada y verificación de depuración" para evitar daños en el equipo o problemas de calidad del producto causados por una operación incorrecta. A continuación se detallarán los pasos estándar de sustitución de moldes aplicables a las máquinas de extrusión soplada continuas/intermitentes (incluyendo los tipos completamente eléctricos, híbridos electrohidráulicos y hidráulicos), combinando universalidad y detalles prácticos.
I. Trabajo de preparación antes del reemplazo de los moldes.
1. Preparación de seguridad y cierre del equipo
Los operadores deben usar equipo de protección (cascos de seguridad, guantes resistentes a cortes, zapatos antideslizantes), eliminar los obstáculos en el área de trabajo y asegurarse de que el funcionamiento del equipo de elevación (grúas y carretillas elevadoras) esté intacto y que la prueba de carga cero funcione correctamente.
Presione el botón de parada de emergencia del equipo, corte el suministro de energía principal, la fuente de aire y la fuente hidráulica (modelo hidráulico), cierre la válvula del circuito de agua de refrigeración del molde, espere a que el equipo se detenga completamente (tornee para detener la rotación, el molde debe estar completamente abierto) y pague la señal "cambio de moldes, sin cerrar" en el interruptor de energía.
Verifique la liberación completa de la presión del equipo: los modelos hidráulicos necesitan liberar la presión del sistema a través de las válvulas de descarga de presión, mientras que todos los modelos de motor eléctrico necesitan confirmar el bloqueo de desactivación del motor servo para evitar acciones accidentales.
2. Preparación de moldes e instrumentos
Verifique que el nuevo modelo y especificaciones del molde sean coherentes con el producto objetivo, inspeccione el aspecto del molde en busca de protuberancias, la cavidad del molde en busca de manchas de aceite o daños, asegúrese de que el canal de agua de refrigeración y la ranura de escape estén libres de obstrucciones y de que el árbol de guía y el manguito de guía estén bien lubricados (con grasa a altas temperaturas).
Prepare instrumentos especializados: llave de tuerca (que se corresponde con las especificaciones del tornillo de fijación del molde), llave Allen, destornillador, martillo de cobre (para evitar dañar el molde al golpearlo) , trapo de limpieza, clavo de posicionamiento del molde, junta de sellado (para conectar circuitos de agua de refrigeración/aire).
Mida el espesor, el peso y la separación de los orificios de instalación del nuevo molde para confirmar su compatibilidad con el mecanismo de acoplamiento de moldes del equipo (como la duración de la sujeción del molde, la presión máxima de inflado, el tiempo de refrigeración, los parámetros de control del espesor de la pared de la masa, etc.).
3. Registros de datos relacionados con el modelo antiguo
Registre los parámetros de proceso correspondientes al actual molde antiguo (fuerza de sujeción del molde, presión de inflado, tiempo de refrigeración, parámetros de control del espesor de la pared de la masa, etc.) para que sea fácil recuperarlos durante la recuperación de la producción subsiguiente.
Marque la orientación de instalación del antiguo molde (como “mold izquierdo”, “mold derecho”, “mold frontal/rápido”) para evitar que se desvane en caso de utilización posterior.
II. Pasos de desmontaje de antiguos moldes
1. Separar el molde de la conexión de equipo
Si el molde está equipado con circuitos de agua de calentamiento/enfriamiento y aire (como conductos de aire de aguja de soplado), primero retire el tubo o manguera en la conexión, cubra la interfaz con un paño limpio (para evitar que entra aceite y impurezas en la tubería) y organice la tubería para no enredarla.
Utilice un llave dinamométrica para aflojar gradualmente los tornillos de fijación del molde en un orden “diagonalmente simétrico” (operar los moldes izquierdo y derecho por separado). Después de aflojar completamente los tornillos, no se retiran temporalmente, solo se bajan 2-3 tuercas para evitar que el molde se desplace de repente.
2. Levantar el viejo molde
Use una grúa de elevación (equipada con un arnés suave para evitar arañar la superficie del molde) para elevar suavemente el antiguo molde. Los puntos de elevación deben distribuirse simétricamente para garantizar que el molde esté sujeto horizontalmente. Elevar lentamente el molde hasta que se separe del columna guía y el manguito guía.
Un empleado dedicado debe estabilizar el molde, mover lentamente el aparato de elevación, levantar el viejo molde al área de almacenamiento designada y colocarlo suavemente en el rack de moldes (con almohadillas de madera o goma) para evitar impactos directos.
Retire el pasador de posicionamiento y el tapón de sellado del mecanismo de fijación del molde del equipo, y limpie cuidadosamente la superficie de instalación (asiento de fijación, plantilla) de grasa, residuos de plástico y polvo con un paño de limpieza para garantizar que la superficie de instalación esté plana y libre de detritos.
3. Mantenimiento y almacenamiento de moldes antiguos
Limpie los restos de plástico en la cavidad del molde y la ranura de drenaje, aplique grasa lubricante a partes móviles tales como columnas de guía, manguitos de guía y clavos superiores, y cierre la interfaz de agua de enfriamiento para evitar que entren residuos.
Realice un tratamiento de prevención del óxido en los moldes antiguos (pulverizar aceite resistente al óxido), guárdelos por modelo y especificación, rógalos adecuadamente (incluyendo el estado de uso y el próximo momento de mantenimiento) y evite que colisionen con otros moldes.
III. Pasos de instalación del nuevo molde.
1. Levante el nuevo molde y posicione previamente el mismo.
Levante el nuevo molde de forma progresiva con un dispositivo de elevación, ajuste la altura y el ángulo del dispositivo de elevación, alinee la columna de guía del molde con el casquillo de guía del mecanismo de sujeción del molde del equipo y baje lentamente el molde hasta ajustarlo a la superficie de instalación.
Asigne a una persona dedicada para que ayude a ajustar la posición del molde, asegurando que los orificios de instalación del molde se alineen con los orificios roscados del plantilla del equipo. Inserta los pasadores de posición (si los hay) para fijar la orientación del molde y evitar su desplazamiento durante la instalación.
No desmonte temporalmente el dispositivo de elevación, mantenga el molde ligeramente tensionado y utilícelo para ajustar con precisión la posición del molde hasta que los orificios de instalación estén completamente alineados.
2. Ajuste los tornillos de fijación del molde.
Retire los tornillos fijos que coincidan con el nuevo molde (o reutilice los tornillos antiguos, compruebe que los roscados estén intactos), coloque selladores planos y arandelas elásticas, y afloje gradualmente los tornillos en un orden “diagonalmente simétrico” (afloje manualmente primero y después afloje con una llave dinamométrica).
El ajuste de los tornillos se divide en dos pasos: el primer paso es aflojar el tornillo para ajustar el molde y el segundo paso es apretarlo de forma uniforme según el par especificado en el manual del equipo (normalmente 25-50N·m, ajustado según las especificaciones del tornillo), asegurando que los molds izquierdo y derecho se tensan de manera uniforme y no se aflojen.
Después de apriételos, compruebe la planaridad de la instalación del molde: utilice un calibrador para detectar el espacio entre el molde y la superficie de instalación, con un espacio de ≤ 0,05 mm, para evitar una fuerza desigual durante el cerrado del molde que puede causar deformación del molde o desviación del grosor de la pared del producto.
3. Conecte los circuitos de agua de enfriamiento y aire.
Conecte el conducto de agua de enfriamiento según las marcas del molde (“entrada de agua” y “salida de agua”), asegúrese de que la interfaz esté alineada, instale juntas de aislamiento para evitar fugas de agua, apriete las uniones de tuberías, abra el válvula de agua, compruebe el conducto por fugas y asegúrese de que el flujo de agua sea uniforme.
Si el molde está equipado con un circuito de aire (por ejemplo, una abertura auxiliar de aguja, dispositivo de escape), conecte la tubería de aire y apriete la junta, abra el válvula de suministro de aire y utilice agua jabonosa para comprobar si hay fugas de aire en la interfaz.
La conexión entre el molde y el mecanismo de accionamiento servo (por ejemplo, el estado de acoplamiento de la correa sincronizada de sujeción y del rack de engranajes) debe comprobarse individualmente para el tipo de motor eléctrico completo para asegurarse de que no haya bloqueos.
Eliminar el equipo de elevación y limpiar el sitio de trabajo
Tras confirmar que el molde está firmemente fijado y la conexión de la tubería es correcta, retire lentamente el dispositivo de elevación y colóquelo de nuevo en la posición designada.
Limpie los instrumentos y los residuos en el área de trabajo, organice las tuberías y líneas y asegúrese de que no haya enredos u obstáculos que interfieran con el movimiento del equipo.
Ⅳ. Pasos de puesta en funcionamiento y verificación después del cambio de molde
1. Solución de problemas sin carga (sin materias primas, sin preformas)
Conecte la energía del equipo, la fuente de aire y la fuente hidráulica (modelo hidráulico), libere el estado de parada de emergencia y ingrese al modo de operación manual.
Operar el mecanismo de cierre del molde, cierre lentamente el molde hasta un estado semidesmontado, compruebe si el cierre del molde es suave, si la columna guía y el manguito guía no están atascados y si la superficie de separación del molde está ajustada de forma apretada (sin espacios evidentes).
Después de cerrar completamente el molde, establezca la fuerza de ajuste inicial (por lo general, el 60-80% de la fuerza de ajuste máxima requerida por el molde según el tamaño del molde y los requisitos del producto), inicie el ciclo de ajuste 3-5 veces y observe que el molde se mueve suavemente sin ningún ruido o vibración anormal.
Operar el mecanismo de soplado de agujas, compruebe la coordinación entre las acciones de inserción y extracción de las agujas y el cierre y apertura del molde, asegúrese de que la aguja esté alineada con el centro del molde y no haya collisiones con el mismo.
2. Configuración de los parámetros de proceso.
Comuníquese o ingrese los parámetros de proceso correspondientes al nuevo molde: establezca la temperatura de calentamiento del barril de materia y la cabeza del molde de acuerdo con el material del producto (PE, PP, PET, etc.); Establezca la presión de inflación y el tiempo de inflación de acuerdo con la capacidad del producto y el espesor de la pared; Establezca el tiempo de refrigeración de acuerdo con la distribución del circuito de agua de refrigeración del molde (normalmente se ajusta un 5-10% en comparación con los parámetros del antiguo molde).
Ajuste el sistema de control del espesor de la paleta: si es un modelo de control de espesor dinámico, ingrese la curva de distribución del espesor de la nueva pieza para garantizar que el tamaño de la paleta coincida con la cavidad del molde.
3. Verificación de la producción de prueba.
Inicie el equipo para la producción de pruebas a pequeña escala (5-10 productos), observe la uniformidad de la extrusión de la paleta, el cierre y el sellado del molde (sin rebosamiento de paleta) y el efecto de moldeo por soplado (forma completa del producto, sin abolladuras, burbujas, patrones poco claros).
Inspección de muestras para controlar la calidad del producto: medir la uniformidad del espesor de la pared del producto (desviación ≤± 3%, productos de alta gama ≤± 1%), la precisión del tamaño de la boca de la botella (hilos claros, sellado estándar), sin bolitas o bolitas en la apariencia, el enfriamiento suficiente (sin deformaciones ni atascos de moldes después de desmoldar).
Si hay defectos en los productos (como un espesor de la pared desigual, el rebose en la superficie de separación, dificultades para desmoldar), ajuste los parámetros según corresponda: ajuste el controlador de la billeta o la sincronización del molde para la región de pared desigual; aumentar la cantidad de material aumenta la fuerza de sujeción o limpia la superficie de separación; Las dificultades para desmoldar: prolongar el tiempo de enfriamiento o aplicar una pequeña cantidad de agente de desmoldado.
4. Confirmación de la producción en lotes.
Produzca continuamente entre 20 y 50 piezas de productos, confirme que la tasa de calificación del producto es ≥ 99%, el equipo funciona de manera estable (sin apagado o fuga anormal) y los parámetros del proceso no es necesario ajustarlos con frecuencia. A continuación, cambie al modo de producción automático y comience oficialmente la producción en masa.
Registrar los parámetros del nuevo molde y guardarlos en la biblioteca de parámetros del equipo para facilitar su recuperación en el futuro.
Ⅴ. Precauciones y reglamentos de seguridad para el reemplazo de moldes
1. Requerimientos del núcleo para una operación segura
Está estrictamente prohibido realizar operaciones de reemplazo de moldes antes de que el equipo esté completamente apagado o despresurizado, y está estrictamente prohibido operar equipos de elevación en violación de las normas (como sobrecargar la elevación, tirando hacia el diestro).
Durante el proceso de elevación del molde, está prohibido que personal no relacionado permanezca en la zona de trabajo. Los operadores deben estar de pie al costado del molde (para evitar herir al rollo cuando se cae o se inclina).
Al ajustar los bulones, es necesario seguir el orden de “simetría diagonal” para evitar deformaciones provocadas por una fuerza desigual sobre el molde; Está prohibido golpear partes precisión, como cavidades de moldes y columnas de guía, con un martillo.
2. Precauciones especiales para diferentes modelos
Modelo hidráulico: después de cambiar el molde, se necesita vaciar el aire del sistema hidráulico (por medio de la válvula de vaciado) para evitar fluctuaciones de presión durante el cierre del molde; Compruebe el nivel y la temperatura del aceite hidráulico para garantizar el funcionamiento normal del sistema.
Modelo con motor completo: después del reemplazo del molde, se necesita calibrar la precisión de posicionamiento del motor servo (a través de la función “calibración del origen” del sistema de control de equipo) para garantizar una posición de cierre del molde precisa y evitar defectos en el tamaño del producto provocados por la desviación de la posicionamiento.
Máquina de moldeo por soplado rotativo: Al sustituir moldes multimodal, es necesario asegurarse de que la altura de instalación de todas las posiciones de los moldes sea consistente y la colocación sea precisa, para evitar fuerzas desiguales durante la rotación que puedan provocar vibraciones del equipo.
3. Gestión común de problemas
El cierre del molde está atorado: Verifique si la columna de guía y el manguito de guía carecen de aceite o tienen impurezas, límpielos y aplique grasa lubricante; Compruebe si la superficie de instalación del molde está plana y ajuste la posición del molde.
Fuga de tuberías: Sustituya la junta de sellado y vuelva a ajustar la junta; Si se rompe la tubería de agua, sustituyela por una tubería nueva antes de volver a ejecutarla.
Espesura desigual de la pared del producto: Ajuste los parámetros del controlador de espesor de la pared del tirante, compruebe si el circuito de refrigeración del agua del molde está libre de obstrucciones o recalibre la sincronización del cierre del molde.
El reemplazo de moldes para máquinas de moldeo por soplado por extrusión es un proceso sistemático de “preparación, desmontaje, instalación y depuración”, en el que el elemento central es garantizar un funcionamiento seguro, una colocación precisa, una conexión estándar y una verificación completa. Los operadores deben conocer la estructura del equipo (en especial, el mecanismo de cierre del molde y la disposición de las tuberías) y las características del molde, así como seguir estrictamente los principios de “apriete diagonalmente simétricamente”, “depuración sin carga por prioridad” y “verificación de producción de prueba”, para evitar daños en el equipo o problemas de calidad del producto causados por errores de funcionamiento. La eficiencia del cambio de moldes suele depender de la destreza operativa y de la configuración del equipo (como los dispositivos de cambio rápido de moldes). Con una operación hábil, el tiempo de cambio de moldes para los modelos de una estación puede controlarse dentro de los 30-60 minutos, y para los modelos rotativos de varias estaciones, puede controlarse dentro de los 60-120 minutos, lo que garantiza un cambio de producción eficiente.






