

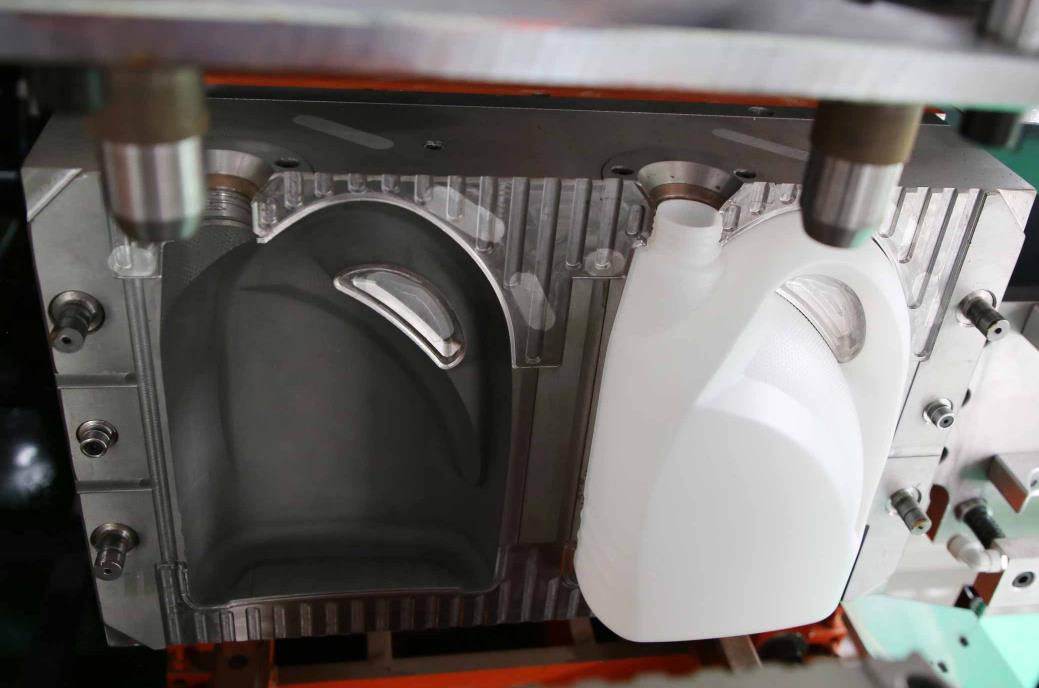
Thay ổ mẫu cho máy ép phun tráng là quy trình chính để thực hiện việc chuyển đổi sản xuất giữa nhiều loại và tiêu chuẩn khác nhau của sản phẩm trống. Cần thực hiện theo nguyên tắc "an toàn trước tiên, định vị chính xác, kết nối tiêu chuẩn, và kiểm tra debug" để tránh gây hư hại đến thiết bị hoặc làm ảnh hưởng đến chất lượng sản phẩm do thực hiện sai. Dưới đây là các bước thay ổ mẫu tiêu chuẩn áp dụng cho các máy ép phun tráng liên tục/không liên tục (trong đó có các loại hoàn toàn điện, điện-hóa trung hòa và hóa hơi), đạt tính toàn diện và chi tiết thực tế.
Ⅰ. Preparation work before mold replacement
1. Chuẩn bị an toàn và tắt thiết bị.
Operators need to wear protective equipment (safety helmets, cut resistant gloves, anti slip shoes), clear obstacles in the work area, ensure the performance of lifting equipment (cranes, forklifts) is intact and the no-load test run is normal.
Bấm vào nút tắt khẩn cấp của thiết bị, cắt nguồn điện chính, nguồn không khí và nguồn hóa hơi (máy kiểu hóa hơi), đóng van vòng vận hành nước làm mát của ổ, đợi thiết bị hoàn toàn ngừng hoạt động (cím để ngừng quay, ổ mở hoàn toàn), và treo biển báo "thay ổ, không đóng cửa" tại phao điện.
Kiểm tra xong việc thả áp suất của thiết bị: Các loại hóa hơi cần tháo bớt áp suất hệ thống thông qua van bơm thoát áp, trong khi tất cả các loại máy có động cơ điện đều cần xác minh khóa đóng chuông của bộ điều khiển servo để tránh hành động vô tình.
2. Chuẩn bị ổ và các công cụ.
Kiểm tra xem mẫu ổ mới và thông số phù hợp với sản phẩm mục tiêu, kiểm tra ngoại hình ổ cho bất cứ vết nứt nào, các bộ phận buồng ổ cho bất cứ vết dầu hoặc bị hỏng nào, đảm bảo các kênh thoát nước làm mát và đường rãnh thoát không bị tắc nghẽn, và các trục dẫn và ống dẫn dẫn được bôi trơn thích hợp (với chất kem nhiệt độ cao).
Chuẩn bị các công cụ chuyên dụng: thước cùi (phù hợp với thông số khóa cố định ổ), chìa khuỷu, chiếc vặn, búa đồng (để tránh hư hại ổ bằng cách đánh), khăn lau, móc định vị ổ, khớp keo (để kết nối các đường dẫn nước làm mát/không khí).
Kiểm tra độ dày, trọng lượng và khoảng cách lỗ gắn của ổ mới để xác nhận sự tương thích với hệ thống gắn ổ của thiết bị (như bước vặn ổ gắn, độ dày ổ lớn nhất và vị trí lỗ gắn phù hợp).
3. Danh mục dữ liệu liên quan đến mẫu cũ.
Để lại các thông số quy trình tương ứng với mẫu cũ hiện tại (cơ chế nén ổ, áp suất xông, thời gian làm mát, các thông số điều khiển độ dày mặt phôi, v.v.) để dễ tra cứu khi phục hồi sản xuất sau đó.
Đánh dấu hướng cài đặt của mẫu cũ (như “mẫu bên trái”, “mẫu bên phải”, “mẫu phía trước/phía sau”) để tránh sai vị trí khi cài đặt lại.
2. Kết quả các bước tách rời mẫu cũ
1. Tách mẫu khỏi đường nối thiết bị
Nếu mẫu được trang bị các dây ẩm, nước làm mát/đen kéo và các đường ống không khí (như các đường ống không khí bắn mũi), hãy tháo dây ống hoặc ống thép tại điểm nối, chụp lại phần cổng bằng một khăn sạch (để ngăn chặn dầu và bụi vào sụt đường ống), và sắp xếp đường ống để tránh bị vướng vào nhau.
Sử dụng máy vặn vít để bụm dần các khuỷu cố định mẫu theo thứ tự “chính xác đối xứng” (các hành động đối với mẫu bên trái và mẫu bên phải được thực hiện riêng biệt). Sau khi các khuỷu được bụm hoàn toàn, xin đừng tháo chúng, chỉ rút ra 2-3 vòng để tránh loại bỏ hoàn toàn mẫu.
2. Ủng được mẫu cũ
Sử dụng hệ thống nâng bằng quay (được trang bị một dây lồng mềm để tránh trầy xước bề mặt của mẫu) để nâng mẫu cũ một cách trơn tru. Các điểm nâng cần được phân bố đối xứng để đảm bảo rằng mẫu chịu áp lực theo chiều ngang. Nâng mẫu lên cho đến khi nó tách khỏi cột điều hướng và ống điều hướng.
Một người được đáp ứng cần ổn định mẫu, chậm dần dịch chuyển thiết bị nâng, nâng mẫu cũ đến khu vực đựng đã được chỉ định, và đặt nó xuống trên khung mẫu (với đệm gỗ hoặc cao su) để tránh va đập trực tiếp.
Lấy các móc vị trí đặt mẫu cũ và vỏ kín bôi trơn từ cơ chế cố định mẫu trong thiết bị, và sạch đi bề mặt cài đặt (phía cố định, khung) của dầu, dơ nhựa và bụi bằng khăn làm sạch để đảm bảo rằng bề mặt cài đặt phẳng và không có cặn bẩn.
3. Maintenance and storage of old molds
Sạch dơ nhựa trong lỗ vừa và vạt thoát ra của mẫu cũ, áp dụng bôi trơn mỡ cho các bộ phận di chuyển như các cột điều hướng, ống điều hướng và các đầu cột trên cùng, và gắn liền các gói sụt nước làm mát để ngăn ngừa bụi và dầu tràn vào bên trong.
Thực hiện các biện pháp phòng chống hoen gỉ trên các mẫu gỗ cũ (hoa phấn chống gỉ), lưu trữ chúng theo mẫu và kỹ thuật, bám nhãn đúng (bao gồm tình trạng sử dụng và thời gian bảo trì tiếp theo), và tránh va chạm với các mẫu khác.
Ⅲ. New mold installation steps
1. Di chuyển mẫu mới và đặt nó ở vị trí ban đầu (dự kiến).
Thẳng tắp nâng mẫu mới bằng thiết bị nâng, điều chỉnh độ cao và góc của thiết bị nâng, cân đối cột dẫn mẫu với ống dẫn của cơ chế khớp mẫu của máy, và nhẹ nhàng để mẫu xuống để phù hợp với bề mặt lắp đặt.
Kênh một người đặc biệt để hỗ trợ điều chỉnh vị trí của mẫu, đảm bảo các lỗ lắp đặt của mẫu được cân bằng với các lỗ mâm trên mẫu chuẩn của thiết bị. Gắn các thanh định vị (nếu có) để cố định vị trí của mẫu và ngăn chặn sự dịch chuyển trong quá trình lắp đặt.
Không tháo thiết bị nâng tạm thời, giữ mẫu có chút căng, và sử dụng nó để điều chỉnh chính xác vị trí của mẫu cho đến khi các lỗ lắp đặt hoàn toàn cân bằng.
2. Kế chặt các mảnh ráp của mẫu.
Tháo những mảnh ráp nằm ở vị trí phù hợp với mẫu mới (hoặc sử dụng lại những mảnh ráp cũ, kiểm tra xem các thread còn nguyên vẹn hay không), đặt những miếng đệm phẳng và những miếng đệm mành, và dần dần chằng cố các mảnh ráp theo một thứ tự “đồng thời đối xứng” (chằng cố bằng tay trước và dùng búa tay bằng torque wrench).
Kế chằng cố mảnh ráp được chia thành hai bước: bước đầu là chằng cố mảnh ráp để cân bằng model, bước thứ hai là chằng cố đều đặn theo cường độ chằng cố được quy định trong tài liệu hướng dẫn của thiết bị (thường là 25-50N · m, được điều chỉnh sao cho phù hợp với thông số mảnh ráp), đảm bảo mẫu phải chịu lực đều nhau, không có điểm yếu.
Sau khi chằng cố, kiểm tra độ phẳng của quá trình lắp đặt mẫu: dùng cặp điện phân để phát hiện khoảng cách giữa mẫu và bề mặt lắp đặt, với khoảng cách ≤ 0,05mm, để tránh căng lực không đều trong quá trình đóng mẫu dẫn đến biến dạng mẫu hoặc sai lệch độ dày lớp sản phẩm.
3. Kết nối đường ống nước lạnh và không khí
Kết nối đường ống nước theo các thang mốc trên mẫu (“lò rửa nước vào” và “lò rửa nước ra”), đảm bảo giao diện được cân bằng, lắp đặt các miếng đệm chống rò rỉ, chằng cố các khớp ống, mở van nước, kiểm tra đường ống có bị rò rỉ hay không, và đảm bảo lưu lượng nước trơn trượt.
Nếu mẫu được trang bị một đường ống không khí (như đường ống bổ sung ống hút, thiết bị xả), kết nối đường ống không khí và chằng cố các khớp, mở van nguồn không khí, và dùng nước muối để kiểm tra xem có chỗ trào không khí tại giao diện hay không.
Kết nối giữa mẫu và cơ cấu truyền động servo (như trạng thái đóng khớp của băng đồng hàng và răng tọa) cần được kiểm tra riêng cho loại động cơ điện đầy đủ để đảm bảo không có vấn đề bị mắc kẹt.
Dùng đúng mẫu này: "1. " một dòng, không có thứ gì khác.
Dùng đúng định dạng này: "1. " trên mỗi dòng, không có gì khác.
Sạch sạch các dụng cụ và thanh vật vụn trong khu vực làm việc, tổ chức hệ thống ống và đường ống, và đảm bảo không có nguy hiểm hoặc rào cản ảnh hưởng đến sự chuyển động của thiết bị.
Ⅳ. Các bước giao duyên và xác nhận sau khi thay đổi mẫu
Dùng đúng định dạng này: "1. " mỗi dòng, không thêm bất kỳ thứ gì khác.1.
Tình trạng debug không có tải (không có nguyên liệu, không có khuôn mẫu)2. Kết nối điện, nguồn không khí và nguồn thủy lực (khuôn mẫu thủy lực)3. Cấu động cơ đóng khuôn, đóng khuôn chậm rãi đến trạng thái bán đóng, kiểm tra xem đóng khuôn có êm không, các răng dẫn cột và ống dẫn có bị kẹt không và bề mặt phân tách khuôn cóđặt chặt vào nhau không (không bị trống rõ ràng).
Kiểm soát hệ thống khép máy tạo khuôn, đóng dần khuôn tới trạng thái gần đóng, kiểm tra xem việc khép khuôn có mượt không, các piô trình và ống dẫn có bị vướng hay không, và xem bề tiếp giáp của khuôn có chặt chẽ hay không (không có khe hở rõ rệt).
Sau khi đóng nắp thành hoàn toàn, đặt lực nén đầu tiên (thường là 60-80% lực nén tối đa cần thiết cho thành theo kích thước và yêu cầu sản phẩm), khởi động chu trình nén 3-5 lần và quan sát xem có trơn tru không, không phát ra âm thanh bất thường hay dư rung.
Thực hiện quá trình bơm lồng, kiểm tra sự tương đồng giữa các hành động đưa và thu cục kim và khớp với quá trình đóng mở lồng, đảm bảo kim lồng đối với trung tâm lồng, không xảy ra va chạm với lồng.
2. Process parameter setting
Đầu tư hay nhập các thông số quy trình tương ứng với lồng mới: thiết lập nhiệt độ nung ống nguyên liệu và đầu lồng theo vật liệu sản phẩm (PE, PP, PET, v.v.); thiết lập áp suất nén và thời gian nén theo dung tích và độ dày vỏ sản phẩm; điều chỉnh thời gian làm nguội theo quá trình phân phối nước làm nguội luồng lồng (thông thường được điều chỉnh bằng 5-10% so với các thông số lồng cũ).
Điều chỉnh hệ thống kiểm soát độ dày vỏ que: nếu là mô hình kiểm soát độ dày động, nhập mô hình phân phối độ dày của sản phẩm mới (như thông số độ dày phần đáy lọ, phần thân lọ và phần miệng lọ) để đảm bảo kích thước que phù hợp với hình dạng ốc vách lồng.
3. Trial production verification
Khởi động thiết bị sản xuất thử nghiệm quy mô nhỏ (5-10 sản phẩm), quan sát sự đồng đều trong quá trình nén que, đóng mở lồng và khóa (không nước dư ra ngoài), và hiệu quả ép phun (hình dạng hoàn toàn của sản phẩm, không có vết lõm, bong tróc, mô hình không rõ ràng).
Khảo nghiệm thu mẫu chất lượng sản phẩm: đo độ đồng đều của độ dày vỏ sản phẩm (chênh lệch ≤ ± 3%, sản phẩm cao cấp ≤ ± 1%), độ chính xác của kích thước miệng lọ (khung giật rõ ràng, kín đáo), không có cùi hoặc cùi trên bề ngoài, lạnh đầy đủ (không biến dạng hoặc dính lồng sau khi tháo ra).
Nếu có lỗi trên sản phẩm (như độ dày của tường không đều, rãnh đổ vật liệu vượt quá giới hạn, khó tháo khuôn), điều chỉnh các tham số tương ứng: điều chỉnh máy điều khiển viên tiền hoặc đồng bộ hóa khuôn cho độ dày tường không đều; vật liệu quá tràn gây áp lực nén quá lớn hoặc làm sạch bề mặt rãnh đổ; Nhiều sản phẩm khó tháo khuôn cần kéo dài thời gian làm nguội hoặc sử dụng chất làm mềm khuôn đúng liều lượng.
4. Batch production confirmation
Tiếp tục sản xuất từ 20 đến 50 sản phẩm, xác minh tỷ lệ kiểm soát chất lượng sản phẩm ≥ 99%, thiết bị hoạt động ổn định (không ngừng hoạt động bất thường hoặc tràn), các tham số quá trình không cần điều chỉnh thường xuyên. Sau đó, chuyển sang chế độ sản xuất tự động và bắt đầu sản xuất hàng loạt.
Lưu lại các tham số quá trình của khuôn mới và lưu lại chúng vào thư viện tham số của thiết bị để có thể truy xuất dễ dàng trong sử dụng sau này.
Ⅴ. Các biện pháp phòng ngừa và quy tắc an toàn cho việc thay đổi khuôn
1. Các yêu cầu chính để thực hiện hoạt động an toàn
Căn cứ vào yêu cầu an toàn, không được phép thực hiện các hoạt động thay đổi khuôn trước khi thiết bị được khóa hoàn toàn hoặc được giải áp lực, và không được phép hoạt động thiết bị nâng theo quy định (như quá tải trong quá trình nâng hoặc kéo theo hướng ngang).
Trong quá trình nâng khuôn, không được phép có nhân viên không liên quan ở trong khu vực làm việc. Các nhân viên cần đứng ở bên của khuôn (để tránh bị thương khi khuôn bị rơi hoặc nghiêng).
Khi nắm chặt các ốc vít, cần tuân theo thứ tự “đồng tâm theo phương xẻng” để tránh biến dạng do lực không đều tác dụng lên khuôn; không được phép đánh trực tiếp các bộ phận chính xác như khoanh khuôn và cột dẫn hướng bằng cờ lông.
2. Các biện pháp phòng ngừa đặc biệt đối với các mô hình khác nhau
Mô hình thủy lực: Sau khi thay đổi khuôn, cần xả khí trong hệ thống thủy lực (qua van xả) để tránh sự biến động áp lực trong quá trình đóng khuôn; Kiểm tra độ dày và nhiệt độ dầu thủy lực để đảm bảo hoạt động bình thường của hệ thống.
Mô hình động cơ hoàn toàn: Sau khi thay đổi khuôn, cần phải chỉnh số đo tọa độ của động cơ cảm ứng (qua chức năng “định vị nguồn” của hệ thống điều khiển thiết bị) để đảm bảo vị trí đóng khuôn chính xác và tránh các lỗi kích thước sản phẩm do sai lệch trong định vị.
Máy blow moulding quay: Khi thay đổi các khuôn nhiều chế độ, cần đảm bảo rằng chiều cao lắp đặt của tất cả các vị trí khuôn là đồng nhất và xác định vị trí chính xác, để tránh tác động độ lực không đều trong quá trình quay có thể gây ra rung động của thiết bị.
3. Common problem handling
Khung đóng thêm bị kẹt: Kiểm tra xem cuộn chỉ đường và ống chỉ đường có bị thiếu dầu hoặc có tạp chất không, sạch chúng và xịt dầu bôi trơn; Kiểm tra xem bề mặt lắp đặt của khuôn có thẳng không, hoặc điều chỉnh vị trí của khuôn.
Rung ống: Thay vỏ lót kín và gắn chặt lại mối liên kết; Nếu đường ống nước bị vỡ, thay bằng một đường ống mới trước khi chạy lại.
Độ dày của thành vi phạm quy định: Cài đặt các tham số của bộ điều khiển độ dày thành, kiểm tra xem đường lối nước làm mát khuôn có tắc nghẽn không hoặc điều chỉnh thời gian đồng bộ của sự đóng gói khuôn.
Thay thế khuôn cho máy gia công ép phun gồm các bước "xác định, tháo lắp, lắp đặt, debug", trọng tâm là đảm bảo an toàn vận hành, chuẩn xác vị trí, kết nối tiêu chuẩn và kiểm tra đầy đủ. Nhân viên phải nắm vững cấu tạo thiết bị (nhất là hệ thống đóng gói khuôn và bố trí ống dẫn) và đặc điểm của khuôn, tuân thủ nguyên tắc "nối theo độ cân bằng đường thẳng", "sơ chế trước đo lường", "xác định thử nghiệm sản xuất", để tránh tổn hại đến thiết bị hoặc rủi ro về chất lượng sản phẩm do sai sót trong quá trình vận hành. Tốc độ thay đổi khuôn thường phụ thuộc vào sự vững vàng trong việc vận hành và cấu tạo của thiết bị (như thiết bị lắp ráp khuôn nhanh). Với khả năng vận hành tốt, thời gian thay đổi khuôn của các model có một công đoạn có thể được kiểm soát từ 30-60 phút và với model xoay nhiều công đoạn có thể kiểm soát trong 60-120 phút, đảm bảo chuyển đổi sản xuất một cách hiệu quả.






