

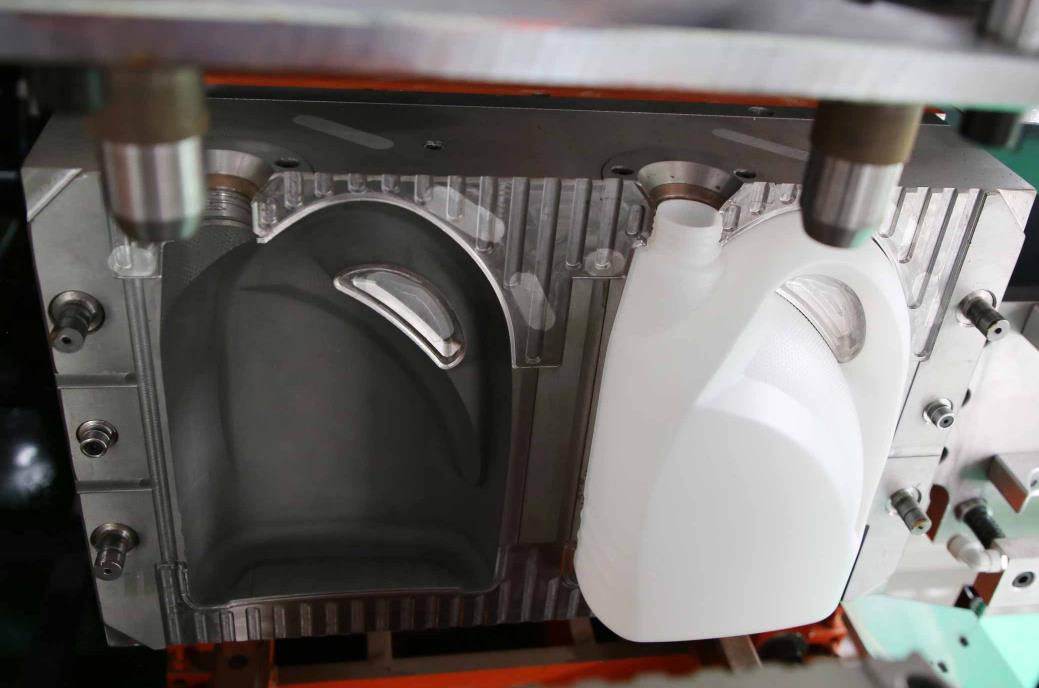
圧延吹き型機のモールド交換は、多様な形状と仕様の空器具の生産スイッチングを実現するための中心的なプロセスであり、操作を誤って機器の損傷や製品の品質に問題が生じないように、「安全第一、正確な位置決め、標準化された接続、およびデバッグ検証」の原則に従うことが重要です。以下は、主流の連続/中断型の圧延吹き型機(全電動型、電気ハイブリッド型、油圧型を含む)に適用可能な標準化されたモールド交換手順であり、汎用性と実用的な詳細に重点を置いています。
Ⅰ. モールド交換の前の準備作業
1. 安全に関する準備および機器の停止
オペレーターは、保護用装備(安全ヘルメット、防刃手袋、滑り止め靴)を着用し、作業エリアの障害物を取り除き、上昇装置(クレーン、フォークリフト)の性能が保たれていて、ノーロードテストランニングが正常であることを確認します。
機器の緊急停止ボタンを押し、主電源、空気源、および油圧源(油圧モデル)を切り、モールドの冷却水回路バルブを閉め、機器が完全に動作停止するのを待つ(ねじが回転停止し、モールドが完全に開いている)。 次に、電源スイッチに「モールド交換、閉鎖なし」の標識を掲げます。
機器圧力の完全なリリースを確認:油圧モデルでは、圧力リレーバルブを通してシステム圧力を放出する必要があり、すべての電動モータ型では、誤動作を避けるためにサーボモータの電源オフロックを確認する必要があります。
2. モールドと工具の準備
新しいモールドのモデルと仕様が対象製品と一致していることを確認し、モールドの表面につぶれや陰痕がないか、モールドのケビンに油汚れや破損がないかを検証し、冷却水チャネルと排気溝が塞がっていないか、ガイドポールとガイドスリーブが適切に潤滑(高温グリスで)されているかを確認します。
専用工具を用意します:トルクレンチ(モールド固定ボルト仕様に合わせて)、アレンレンチ、スクリュードライバー、銅ハンマー(モールドを傷つけるような打ちこみを避けるため)、掃除布、モールド位置決めピン、シーリングガスケット(冷却水/空気回路を接続するため)。
新しいモールドの厚さ、重量、設置穴の間隔を測定して、機器のモールド固定機構との互換性(モールド固定ストローク、最大モールド厚さ、設置穴位置の正確なマッチングなど)を確認します。
3 古いモデルに関連するデータの記録
後々の生産復旧時に簡単に確認できるように、現在の古い金型に対応する工程パラメーター(金型締付力、膨張圧力、冷却時間、鋳物壁厚制御パラメーターなど)を記入します。
古い金型の設置方向(例えば「左の金型」「右の金型」「前/後金型」)を表示し、再利用の際の取り付け方向誤りを防止します。
Ⅱ 古い金型の解体手順
1 金型と装置の接続箇所を分離します
金型に加熱/冷却水や空気の配管(ブロー針空気管など)が装備されている場合は、まず接続部分からホースや硬いチューブを取り外し、インテーフェースをきれいな布で密封し(油や不純物の流入を防ぐ)、配管を整理して絡まることを防ぎます。
トルクレンチを使用して、金型固定ボルトを「対角線対称」に沿って徐々に緩めます(左と右の金型を個別に操作します)。ボルトが完全に緩めると、直接ボルトを取り外さず、2~3回だけ緩めて、金型が突然ずれるのを防ぎます。
2 古い金型を持ち上げます
クレーンフレート(金型の表面を傷つけないようにした柔らかいスリングを搭載)を使用して、スムーズに古い金型を持ち上げます。持ち上げポイントは対称的に配置し、金型が水平に加圧されることを保証します。金型がガイドコラムとガイドスリーブから離れるまで、ゆっくりと持ち上げます。
応援人が金型を安定させ、持ち上げ装置をゆっくりと移動させ、古い金型を指定された保管場所に持ち上げ、木製またはゴム製のパッドで優しく置きます。直接衝突を防ぐために注意してください。
装置の金型締め付け機構から古い金型位置合わせピンとシールガスケットを取り除き、安定面 (締め付け座、テンプレート) をクリーニングクロスで油、プラスチック残留物、ゴミを完全に洗浄し、安定面が平らでゴミがなければなりません。
3 古い金型の保守と保管
旧型金型の残留プラスティック残留物を清掃し、ガイド列、ガイドスリーブ、トップピンなどの動くパーツに潤滑グリスを塗布し、冷却水用フォームの接続部分をシールし、異物の侵入を防ぎます。
旧型金型に防錆処理(サイト対象)を行い、型式・仕様ごとに保管し、適切にラベル付け(使用状況や次回保守時期も記載)を行い、他の型と衝突しないようにします。
新型金型の設置手順は以下の通りです。
1. 新型金型を持ち上げ、予め配置します。
新型金型を持ち上げる際、持ち上げ装置を採用し、持ち上げ装置の高さと角度を調節してください。金型ガイド列と装置の金型締結機構のガイドスリーブを位置合わせし、金型をインストール面に沿ってゆっくりと降ろしてください。
金型の位置調整を支援する専任者を割り当て、金型のインストール穴が装置のテンプレート上の締め込み穴と位置が合わせられるようにします。ある場合は、位置固定ピンを挿入して金型の向きを固定し、インストール中のずれを防ぎます。
持ち上げ装置を仮に取り除かず、金型に僅かに力を加え、インストール穴が完全に揃うまで金型の位置を微調整してください。
2. 金型のまくバラの締め付けを固定します。
新型金型に合わせた固定先のまくバラ(あるいは旧型のまくバラを再利用し、ねじの状態を確認)を取り外し、平衝器とスプリング衝着器を付け、緩めてから段階的に、金型の隅からバラを回転させながら、金型を"対角線対称"で締め付けます(初めは手で締め付け、その後トルクレンチで締め付けます)。また、技術資料に記載のトルク(通常25~50N・m、まくバラの仕様に応じて調整)で均等に締め付け、左右の金型に均一な力がかかっているかを確認してください。
締め付け終了後、金型インストールの平坦さを確認します。金型とインストール面の隙間を、フェラーガイドを使用して測定し、隙間が0.05mm以下であること、金型閉合時の不均一な力が金型変形や製品壁面厚の偏差を招かないよう注意してください。
3.冷却水およびエア回路を接続します。
3. 冷却水および空気回路を接続します
冷却水パイプラインを金型のマーキング(「給水口」と「排水口」)に従って接続し、インターフェースが正しく位置することを確認し、水漏れを防止するためにシーリングゴムを取り付け、パイプジョイントを締めて、給水弁を開き、パイプラインに漏れがないことを確認して、滑らかな水流が確保されます。
金型にエア回路(例えば、吹き出し針付属空気路、排気装置)が装備されている場合は、エアパイプを接続してジョイントを締め、エアソース弁を開いて、界面に空気漏れがないかどうかを石鹸水を使用して確認します。
塑性電動タイプの場合、金型とサーボドライブ機構(例えば、クランプシンクロニスベルトと歯車ラックの装着状態)の接続は、かじりが出ていないことを確認するために別途確認する必要があります。
4. 提携機器を取り外して作業場を清掃する
金型がしっかり固定されており、パイプラインの接続が正しいことを確認した後、緩やかにリフト装置を取り外して指定位置に設置します。
作業区域内の工具や破片を清掃し、パイプラインと配線を整理し、機器の動きに障害となるものはなく、絡み合っていないことを確認します。
IV. 型替え後の調理・確認工程
1. ノーロードデバッグ(原材料、プレフォームなし)
装置の電源、エアソース、および油圧ソース(油圧モデル)を接続し、緊急停止状態を解除して、手動運転モードに切り替えます。
金型閉鎖機構を操作し、金型を半閉鎖状態にゆっくりと閉じて、金型閉鎖が滑らかで、ガイド柱とガイドスリーブがつまずっていないこと、および金型分離面がきちんと合わされている(明確な隙間がないこと)ことを確認します。
金型を完全に閉鎖した後、初期のクランプ力(通常は、金型サイズと製品要件に応じて、金型が必要とする最大クランプ力の60~80%)を設定し、クランプサイクルを3~5回実行し、金型が異常な騒音や振動がないよう滑らかに動かすことができていることを観察します。
針吹出装置を操作し、針の挿入と回収アクションと金型の閉鎖と開放の調和を確認し、針が金型の中心に正しく配置されていること、および金型と衝突しないことを確認します。
2. 処理パラメーターの設定
新しい金型に対応する処理パラメーターを呼び出したり入力してください:材料バレルと金型ヘッドの加熱温度を製品材料(PE、PP、PETなど)に合わせて設定します。製品の容量と壁厚に応じて膨張圧力と膨張時間を設定します。冷却時間は、金型冷却水回路の分布に応じて設定します(通常、旧金型のパラメーターと比較して5~10%調節します)。
バイレット壁厚制御システムを調整する:動的な壁厚制御モデルである場合、新製品の壁厚分布曲線(ビン底部、ビン本体、ビン口の壁厚パラメータなど)を入力して、バイレットのサイズが金型カビに合うようにします。
3. 試作品製作の確認
小規模試作品生産のための装置を起動し、バイレットの押出しの均一性、金型の閉鎖とシーリング(バイレットの溢出がない)、吹き成形効果(完全な製品形状、凹み、気泡、不明瞭なパターンがない)を観察します。
製品品質のサンプリング検査:製品の壁厚の均一性(偏差 ≤± 3%、ハイエンド製品では≤± 1%)やボトル口サイズの正確性(スレッドがはっきりしている、規格に適合したシーリング)について測定します。外観上のボツやボツがないことを確認し、十分に冷却されていることを確認します(デモルディング後に変形や金型への付着がない)。
製品に欠陥がある場合(壁厚の不均一性、分離面の溢出、デモルディングの難しさなど)、パラメーターを適切に調整します:壁厚が不均一な場合はバイレットコントローラーや金型同期を調整します。材料が過剰である場合は、クランプ力を調整するか分離面を清掃します。デモルディングが難しい場合は、冷却時間を延長するか少量のデモルディングエージェントを使用します。
4. 成品生産の確認
20~50個の製品を連続して生産し、製品合格率が≥ 99%であることを、装置が安定して動作する(異常停止や漏水がない)、およびプロセスパラメータを頻繁に調整する必要がないことを確認します。その後、自動生産モードに切り替え、正式に量産を始めます。
新しい金型のプロセスパラメータを記録し、後で使用するために装置のパラメータライブラリに保存します。
Ⅴ. 金型交換に関する注意事項と安全規則
1. 安全運転のためのコア要件
設備を完全に停止または減圧する前に、型の交換作業を行うことは厳しく禁止されており、規定に違反した作動(例えば過重な吊り上げ、斜め引き上げ)も厳しく禁止されています。
型の上げ下げ作業中、関係ない人物が作業区域に滞在することは厳しく禁じられています。操作員は、毛が脱出したり傾いたりするとけがをしないよう、型の側に立つ必要があります。
ボルトを締めるときは、型への不均一な力による変形を避けるために「斜め対称」の順序に従う必要があります。また、型内孔やガイドカラムなどの精密部品に直接ハンマーで当てたりしますのは厳しく禁止されています。
2. 各モデルへの特別な注意事項
水力式モデル:型を交換した後、水力システム内の空気は放湯弁を通して排出し、型閉鎖中の圧力変動を防ぐ必要があります。また、水力油のレベルと温度を確認して、システムの正常稼働を保証する必要があります。
フルモータータイプ:型の交換後、サーボモータの位置精度を「元点調整」機能を通して校正する必要があり、正確な型閉鎖位置を確保し、位置誤差による設備振動や製品サイズの不具合を回避する必要があります。
回転ブロー成型機:複数モード型を交換する際、全ての型位置の設置高さが合致し正確に位置し、回転中に不均一な力が発生しないよう確認する必要があり、これにより設備振動を回避できます。
3. よくある問題への対処法
型閉鎖が停滞している:ガイドコラムとガイドスリーブにオイルがなくなっているか、不純物が付着しているかを確認し、清掃して潤滑グリスを塗布します。また、型取付面が平滑であることを確認し、型の位置を調整します。
パイプライン漏水:シーリングガセットを交換し、ジョイントを再びしっかり締めます。もし水管が破損した場合は、再び動かす前に新しいパイプラインに交換してください。
製品の壁厚が不均一:ボールット壁厚制御機のパラメータを調整し、型冷却水回路が通じていることを確認します。また、型閉鎖の同期を再校正します。
ストック型ブロー成型機の型の交換は、「準備解体設置デバッグ」というシステム的なプロセスであり、そのコアは安全な作動、精確な位置決め、標準化された接続、そして完全な検証を確保することです。操作者は、設備構造(特に型閉鎖機構とパイプライン配置)と型特性に精通し、「斜め対称の締付」の原則、「非負荷デバッグの優先順位」、および「試運転検証」を厳守する必要があります。型の交換効率は通常、操作の熟練度と設備構成(例えば、高速型替え機装置)に依存します。熟練した操作により、単一ステーションモデルの型替え時間は30~60分、回転多ステーションモデルの場合は60~120分以内にコントロールすることが可能で、効率的な生産切り替えを実現します。






