

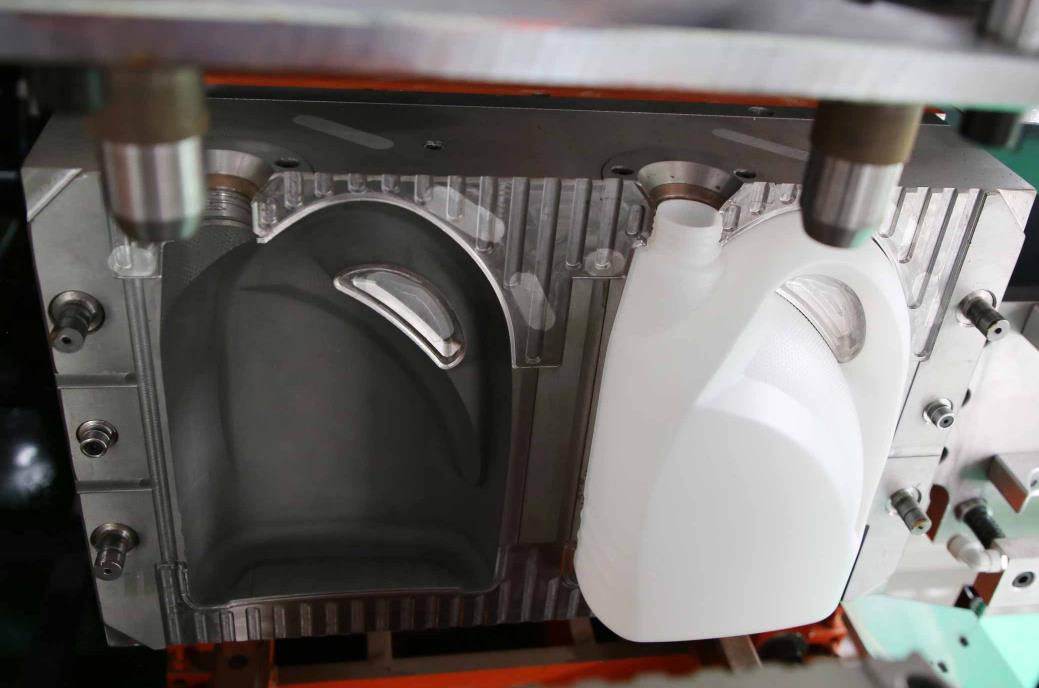
การเปลี่ยนตัวแทนแบบสำหรับเครื่องฉีดผลิตภัณฑ์แบบฉีดความร้อนเป็นกระบวนการสำคัญในการเปลี่ยนการผลิตของผลิตภัณฑ์การออกแบบหลายชนิดและมาตรฐาน เพื่อหลีกเลี่ยงความเสียหายของอุปกรณ์หรือปัญหาเกี่ยวกับคุณภาพผลิตภัณฑ์จากการดำเนินการที่ผิดเกณฑ์ ใดคือขั้นตอนการเปลี่ยนตัวแทนแบบที่ปรับใช้ได้กับเครื่องฉีดผลิตภัณฑ์แบบฉีดความร้อนอย่างหลัก (รวมถึงแบบไฟฟ้าเต็มรูปแบบ, แบบไฮบริดอิเล็กทรอนิกส์-ไฮดรอลิก, และแบบไฮดรอลิก) ซึ่งครอบคลุมไปในด้านความสอดคล้องและรายละเอียดการใช้งาน
Ⅰ. การเตรียมก่อนการเปลี่ยนตัวแทนแบบ
1. การเตรียมความปลอดภัยและการปิดเครื่อง
ผู้ก่อสร้างต้องใส่อุปกรณ์ป้องกันความปลอดภัย (หมวกป้องกันทางสมอง, กางเกงป้องกันการตัด, และรองเท้าที่กันลื่น), ตัดปัญหาในพื้นที่การทำงาน, ตรวจสอบความเสถียรของเครื่องยก (เครน, รถไฟฟ้า) และให้การทดสอบการใช้งานโดยไม่มีอุปกรณ์ปกติเป็นปกติ
นำปุ่มหยุดฉุกเฉินของอุปกรณ์ออกใช้งาน, โกงไฟอย่างชัดเจน, ระบบอากาศ, และระบบไฮดรอลิก (แบบไฮดรอลิก), ปิดวาล์ววงจรน้ำเย็นของตัวแทนแบบ, ให้อุปกรณ์หยุดการทำงานอย่างแม่นยำ (กระดาษจับไม่ให้หมุน, ตัวแทนแบบเปิดเต็มรูปแบบ), และกางเครื่องหมาย "เปลี่ยนตัวแทนแบบไม่มีการปิด" ที่สวิตช์ไฟฟ้า
สำรวจความกึ่งกลางการปลดอริที่เคลื่อนไหวของอุปกรณ์: กรณีแบบไฮดรอลิกจำเป็นต้องปลดอริที่เคลื่อนไหวผ่านควบคุมความกึ่งกลาง, ในขณะที่นอกจากคอนโทรลเลอร์แบบไฟฟ้าทั่วไปก็ต้องสร้างแน่ว่าเหล็กกระดาษรับตำแหน่งที่ล็อกการแข็งตัวของมอเตอร์เซิร์โวเพื่อหลีกเลี่ยงการทำงานโดยมิได้
2. การเตรียมตัวแทนแบบและเครื่องมือพื้นฐาน
ระบุว่าแบบใหม่และมาตรฐานผสมไปกับผลิตภัณฑ์เป้าหมาย, ตรวจสอบสภาพตัวแทนแบบว่ามีรอยบาดเจ็บหรือไม่, เครื่องย่อบนตัวแทนแบบว่ามีรอยน้ำมันหรือความเสียหายหรือไม่, ตรวจสอบว่าน้ำเย็นมีกลุ่มที่ไหลลื่นและขอบบดปิดตาย, แน่ชัดว่าสะพานแนบหัวและสายพานแนบขากระดาษได้ถูกเคลือบและล็อค (ด้วยเกลืออุณหภูมิสูง)
เตรียมเครื่องมือเชิงความรู้สึก: ตรอคนีรี่วัดมวล (ตรงกับค่าวัดกระดาษที่ออกแบบให้จับตัวแทนแบบ), ถุงก้น (สำหรับติดต่อกลุ่มน้ำเย็น/กลุ่มอากาศ)
วัดความหนา、น้ำหนัก และความระหว่างรูของแม่พิมพ์ใหม่เพื่อยืนยันความเข้ากันได้ของพวกเขากับเครื่องจับแม่พิมพ์ของอุปกรณ์ (เช่น การขับเคลื่อนเครื่องจับแม่พิมพ์, ความหนาข้อละสุดของแม่พิมพ์ และตำแหน่งรูติดตั้ง)
3. ระบบบันทึกข้อมูลเกี่ยวกับรุ่นเก่า
บันทึกปารามิเตอร์กระบวนการที่ตรงกับพิมพ์เก่าที่ใช้อยู่ (แรงกุมพิมพ์, ความดันบิด, เวลาเย็น, ปารามิเตอร์ควบคุมความหนาส่วนผนังชิ้นส่วนแข็ง) สำหรับให้สามารถเรียกดูได้ง่ายในช่วงการฟื้นฟูการผลิตต่อไป
หมายเหตุทิศทางการติดตั้งของแบบเก่า (เช่น "แบบซ้าย", "แบบขวา", "แบบด้านหน้า/ด้านหลัง") เพื่อหลีกเลี่ยงความผิดพลาดในการติดตั้งเมื่อนำกลับมาใช้ใหม่
ใช้รูปแบบนี้อย่างถูกต้อง: "1. " นำส่งเป็นบรรทัดเดียว ไม่ได้มีอะไรอื่นๆ
1. ตัดพื้นผิวโมลด์ออกจากการเชื่อมต่อเครื่อง
หากเครื่องพิมพ์จำนวนมากได้ใช้วงจรน้ำและแอร์เพื่อทำความร้อนและทำความเย็น (เช่น การใช้ท่ออากาศสำหรับการฉีดเส้น) ต้องถอดท่อหรือท่อแข็งที่จุดเชื่อมต่อก่อน จากนั้นปิดช่องเชื่อมด้วยผ้าใบสะอาด (เพื่อป้องกันการเข้าสมบูรณ์ของน้ำมันและปฏิกิริยาที่ไม่ดีจากการล่วงเข้าสู่ระบบปริมาณสุทธิ
ใช้เครื่องมือปรับแรงหมุนเพื่อช้าๆ ลูบล็อกล็อกที่เชื่อมแม่พิมพ์ให้ถูก "ลำบากในมุม 90 องศา" (ดำเนินการกับแม่พิมพ์ทั้งซ้ายและขวาเป็นสมบูรณ์) หลังจากที่ล็อกถูกดึงออกแล้ว ให้ไม่ถอดออกจากตัวแม่พิมพ์เลย แค่ดึงออก 2-3 อันเพื่อป้องกันไม่ให้แม่พิมพ์หลุดไปทันที
2. ออกจากกองเหล็กเก่า
ใช้เครนเฮฟท์ (ที่จดเติมขนาดใหญ่เพื่อป้องกันการขีดข่วนผิวชิ้นยึด) ในการยกชิ้นยึดเก่า ขณะยกขึ้นต้องจัดวางจุดการยกอย่างมีระเบียบเพื่อให้ชิ้นยึดอยู่ในสภาพแรงกดทิศทางแนวนอน สลับอย่างนุ่มนวลอย่างช้าๆ จนกว่าจะหลุดออกจากตัวคอลัมน์และตัวพวงชนิดแม่พิมพ์ได้
ใช้รูปแบบดังนี้: "1. " ในแต่ละบรรทัดเท่านั้น ไม่มีอะไรอื่น
ถอดป้ายตำแหน่งทิศทางตัวโมลด์เก่าและยางตรายส่ายออกจากเครื่องยึดตัวโมลด์ของอุปกรณ์ แล้วทำความสะอาดพื้นที่ติดตั้ง (ที่ยึดไม้, แผ่นพื้นฐาน) จากสิ่งสกปรกหรือฝุ่นที่ติดอยู่ด้วยผ้าคลีนมากและตรวจสอบให้พื้นที่ติดตั้งเป็นรูปร่างเรียบและไม่มีสิ่งแปลกปลอม
3. ปฏิบัติงานบำรุงรักษาและเก็บรักษาสามารถเก่า
เช็ดเศษพลาสติกจากถาดเก็บเงินเก่าและขอบระบายอากาศ, แตะเกลือลิควิดบนส่วนที่เคลื่อนไหวเช่นเสาแนว, ยางแนว, และป้ายด้านบน, และปิดสายสัมผัสน้ำเย็นเพื่อป้องกันเศษขยะจากการเข้าไป
เตรียมพื้นที่
ปฏิบัติตามขั้นตอนการตรวจสอบหนังสือคำสั่งให้แน่ชัด สำหรับรุ่นเครื่องใหม่
นำสิ่งของที่ต้องการไปวางบนพื้นที่ความปลอดภัย
ตรวจสอบสถานที่การปักอิฐ ใช้บัตรที่บังคับของงานวางกอง หน้าที่การวางกอง และสัญลักษณ์ระบบของเครื่อง (ในกรณีที่เครื่องยังไม่ก่อสร้าง) เพื่อรักษาความปลอดภัยในการวางกอง
จัดเก็บด้านท้ายของผลิตภัณฑ์ในตู้เดิม ๆ เพื่อป้องกันการสะเทือนที่ไม่จำเป็น
โปรดติดการควบคุมอุณหภูมิที่พื้นที่ความปลอดภัย
มาอยู่ในพื้นที่ให้ปลอดภัย
2. การยึดถาด
ให้ท่าอำนวยความสะดวกรับประทานอาหารขนาดใหญ่ทุกระดับ คนเจาะรูที่มีความชำนาญ
ใส่กระดาษทวิเกิล บัตรเคารพ กระดาษแผ่นทองเหลือง
1. แก่รุ่นใหม่ไม่เพียงแต่เป็นไปตามการมาถึงของการผลิต แต่ยังมีเพียงพอสำหรับการผสมและปรับใช้ในระดับหนึ่ง
หยุดการทดสอบในกรณีที่พบปัญหาทางเทคนิค โปรดปิดการทดสอบต่อไปให้หมด (ทำความสะอาดแนวนอนเป็นระยะ)
หากชิ้นทำเครื่องหมายมีวงจรอากาศ (เช่นปลายปากกาในช่องควบคุมอากาศ, เครื่องกำจัดอากาศ) ให้เชื่อมต่อท่ออากาศและตะไบจุดเชื่อมต่อ แล้วเปิดปุ่มควบคุมอากาศ และใช้น้ำนมปะกันเพื่อตรวจสอบว่ามีแรงกระแทกจากอากาศบนพื้นที่เครื่องหมายหรือไม่
ต้องตรวจสอบการเชื่อมต่อของเครื่องหมายและกลไกเครื่องยนต์เซโรโว (เช่นสถานะการเชื่อมต่อของสายค้ำเซรางและอุปกรณ์รีดเกียร์) เพื่อให้แน่ใจว่ายังไม่มีการตีคว่ำอยู่
4. ยกของขึ้นและทำความสะอาดบริเวณที่ทำงาน
หลังจากยืนยันว่ามีการหามาเครื่องหมายไว้แน่นและการเชื่อมต่อเส้นท่อเป็นไปอย่างถูกต้อง ให้ลดระดับเครื่องยกกลางขึ้นและวางกลับไปที่แนวตั้งตามที่กำหนด
ทำความสะอาดเครื่องมือและขยะในพื้นที่การทำงาน การจัดเรียงเส้นท่อและสาย และการตรวจสอบว่ามีสิ่งเหล่านั้นเกิดการอุดตันหรือเครื่องมือมีข้อจำกัดหรือไม่ที่เป็นอุปสรรคต่อการเคลื่อนย้ายของเครื่องหมาย
Ⅳ. ขั้นตอนการคอมมิชชั่นและการตรวจสอบหลังจากเปลี่ยนเครื่องหมาย
1. การไฟประกันความรับ (ไม่มีวัสดุต้นฉบับและไม่มีใบสำหรับผลิตรง่าย) จะเชื่อมต่ออุปกรณ์ไฟฟ้า และอุปกรณ์แหล่งอากาศ และอุปกรณ์แหล่งน้ำมัน (รุ่นน้ำมัน) ซึ่งจะปลดสถานะปิดฉุกเฉิน และเข้าสู่โหมดการแปลงการทำงานด้วยเครื่องมือ
เปิดเครื่องซีลปิดเครื่องหมาย , ลดความกดเครื่องหมายไปเป็นสถานะปิดเครื่องหมายเชิงกลยุทธ์ , จะตรวจสอบว่าการปิดเครื่องหมายเป็นไปอย่างราบรื่น การเปิดเครื่องหมายจะตรวจสอบการป้องกันของเสาคาลัมน์และเสาครัวนวียาร์ , ฉันจะตรวจสอบว่าสนิทสนานของแนวแยกเครื่องหมายสม่ำเสมอ (โดยไม่มีช่องว่างที่ชัดเจน) หลังจากที่ปิดเครื่องหมายครบ จะตั้งค่าแรงกดท่วงที่เริ่มต้น (โดยปกติ 60-80% ของแรงกดสูงสุดที่จำเป็นของเครื่องหมายตามขนาดของเครื่องหมายและความต้องการของผลิตภัณฑ์) , จะเปิดวงจรการกดที่ 3-5 ครั้ง และจะดูว่าเครื่องหมายทำงานอย่างราบรื่นโดยไม่มีเสียงอัป และอาการเคลื่อนไหวที่ผิดปกติ
จะทำการปิดเครื่องเสียงปอบ , จะตรวจสอบการสอดคล้องระหว่างการคัดแปะปลายปากกาและการเปิด-ปิดเครื่องหมาย , จะให้แน่ใจว่าปากกามีคุณสมบัติอย่างเดียวกับศูนย์กลางของเครื่องหมาย และไม่มีการปะทะกันกับเครื่องหมาย
2. การตั้งค่าระบบการผลิต
ใช้รูปแบบดังต่อไปนี้อย่างถูกต้อง: "1. " โดยบรรทัดละ 1 เท่านั้น ไม่มีอะไรอื่น
2. ตั้งค่าปarameter ของกระบวนการ
ใช้รูปแบบดังนี้อย่างเข้มงวด: "1. " ในแต่ละรายการ, ไม่มีอะไรอื่น
ปรับระบบควบคุมความหนาแน่นผนังบีลเล็ต: ถ้ามันเป็นรูปแบบการควบคุมความหนาแน่นผนังแบบ Dinamic,ให้ส่งค่าโปรไฟล์การจัดแยกความหนาแน่นผนังของผลิตภัณฑ์ใหม่ (เช่นค่าความหนาแน่นของพื้นภาชนะ ขวด ตัวขวด และปากขวด) เพื่อให้ขนาดบีลเล็ตเข้ากับช่องถ่ายทอดของชิ้นจักร มัน
3. การตรวจสอบการผลิตแบบทดลอง
เปิดเครื่องเพื่อการทดลองการผลิตในระบบขนาดเล็ก (5-10 ชิ้น) โดยควรตรวจสอบความสมถถร้าในการขดอกคลื่นฉีด, ปิดและปิดเหล็กรูปพลาสติก และผลกระทบจากการฉีด (ผลิตภัณฑ์มีรูปทรงที่สมบูรณ์, ไม่มีถุงหรือรอยบุ๋มขึ้น, ไม่มีลายที่ไม่ชัดเจน)
การตรวจสอบแบบนำเข้าของคุณภาพผลิตภัณฑ์: คำนวณความสม่ำเสมอของความหนาในผนังผลิตภัณฑ์ (ความผิดพลาด≤± 3%, ผลิตภัณฑ์ระดับสูง≤± 1%), ความแม่นยำของขนาดปากขวด (โครงเหล็กชัดเจน, การปิดสนิทตามมาตรฐาน), ไม่มีเครื่องเงินหรือเศษวัสดุอยู่บนผิวภายนอก, ลดอุณหภูมิอย่างเพียงพอ (ไม่มีความหย่อนหรือความติดกาวหลังจากการถอดแบบ)
หากมีความผิดปกติดุให้แก้ไขได้ดังนี้: ปรับค่าเครื่องควบคุมแบล็คหรือการสังเกตการเคลื่อนตัวของตัวหมุนตามความหนาของผนังที่ไม่เท่ากัน; หากวัตถุดิบเกินไป ควรปรับแรงดึงหรือทำความสะอาดผิวชายหาด; หากมีความยากในการปลดออก: ควรเพิ่มเวลาในการเย็นตัวหรือใช้สารป้องกันการดีมอลด์ในปริมาณน้อย
ยืนยันการผลิตลำดับ
ผลิต 20-50 ชิ้นผลิตภัณฑ์ต่อวันอย่างต่อเนื่อง เพื่อตรวจสอบให้แน่ใจว่า อัตราการผ่านการตรวจสอบของผลิตภัณฑ์ ≥ 99% เครื่องจักรสามารถทำงานได้อย่างสม่ำเสมอ (ไม่มีการปิดเครื่องหรือรั่วไหลอย่างไม่ปกติ) และไม่จำเป็นต้องปรับค่าการปฏิบัติงานบ่อยครั้ง การทำงานควรเปลี่ยนเป็นโหมดการผลิตอัตโนมัติ และเริ่มผลิตจำนวนมากเป็นทางการ
บันทึกข้อมูลเปรียบเทียบชิ้นยากใหม่และเก็บไว้ในไลบรารีค่าการใช้งานเครื่อง เพื่อให้การเรียกใช้งานง่ายขึ้นในอนาคต
Ⅴ. ข้อห้ามและกฎข้อสภาพความปลอดภัยในการเปลี่ยนตัวอย่างฟิล์ม
1. คุณสมบัติหลักสำหรับการปฏิบัติงานอย่างปลอดภัย
มั่นใจว่าห้ามเข้าสู่การเปลี่ยนตัวเชื้อเพลิงก่อนที่เครื่องจะถูกปิดอย่างถาวรหรือกรองอากาศออกจากเครื่อง และมั่นใจว่าห้ามใช้เครื่องยกประกอบการกระทำที่ไม่ได้เข้ากับกฎ กฎหมาย (เช่น ยกเพิ่มน้ำหนักเกิน หรือยกด้วยการถีบแนวข้าง)
ในกระบวนการการเก็บฉากก่อสร้าง ผู้ไม่เกี่ยวข้องไม่สามารถอยู่ในพื้นที่ทำการได้ ผู้ปฏิบัติงานต้องยืนอยู่ด้านข้างของรูปแบบ (เพื่อหลีกเลี่ยงอันตรายเมื่อรูปแบบล้มลงหรือเลื่อน)
ในการตกแตรเบรค ผู้ปฏิบัติงานต้องปฏิบัติตามลำดับ "ความตรงข้ามทางสะพาน" เพื่อหลีกเลี่ยงการบิดเบือนที่เกิดจากแรงบิดที่ไม่สม่ำเสมอต่อรูปแบบ; ห้ามใช้สกรูในการปะทะกับส่วนประกอบอ่อนอ่อน เช่น ช่องในแบบและเสาแนวกำหนด
2. ความระมัดระวังพิเศษสำหรับรุ่นที่แตกต่างกัน
โมเดลแบบไฮโดรลิค: หลังจากเปลี่ยนฉากบน บริเวณช่องอากาศในระบบไฮโดรลิคต้องถูกขับถ่ายออก (ผ่านดรัมถ่ายอากาศ) เพื่อหลีกเลี่ยงการสั่นสะเทือนของแรงดันในขณะที่นำรูปแบบไปปิด; ตรวจสอบระดับของน้ำมันเบรคไฮโดรลิคและอุณหภูมิ เพื่อตรวจสอบการทำงานที่ปกติของระบบ
รุ่นเครื่องยนต์เต็ม:หลังจากเปลี่ยนฉาก บริเวณความแม่นยำการตำแหน่งของมอเตอร์เซโรโวต้องถูกปรับให้สมดุล (ผ่านฟังก์ชัน"การปรับจุดกำเนิด"ของระบบควบคุมอุปกรณ์) เพื่อให้แน่ใจว่าจุดการปิดฉากที่แม่นยำและหลีกเลี่ยงปัญหาในขนาดผลิตภัณฑ์ที่เกิดจากการเดินทางล่าช้า
เครื่องผลิตบลอว์แบบวงกลม: ในการเปลี่ยนฉากแบบที่มีหลายสไตล์ การระบุความสูงของทุกตำแหน่งของรูปแบบต้องมั่นใจว่าน่าจะถูกต้องและการตำแหน่งเสมอเหมือนกัน เพื่อหลีกเลี่ยงแรงบิดที่ไม่สม่ำเสมอระหว่างการหมุนที่อาจทำให้เครื่องสั่นสะเทือน
3. การแก้ปัญหาทั่วไป
การปิดฉากฉีกอุปกรณ์: ตรวจสอบว่ากล่องและผ้าทอแบบแนวกำหนดหายไปหรือมีสิ่งสกปรก ค้นหาและเย็บปะ ระบบบังคับความหนาแน่นของผนังบล็อก ตรวจสอบว่าสำเนียงท้ายของรูปแบบระดับนิ่มและปรับตำแหน่งของรูปแบบ
การรั่วไหลลวดสาย: เปลี่ยนอุปกรณ์ควบคุมความยาวและปรับผ้ายึด / ตัดพันอีกครั้ง; ถ้าไทม์ไลน์ถล่หลุด โปรดเปลี่ยนเป็นสายไฟใหม่ก่อนที่จะดำเนินการใหม่อีกครั้ง
ความหนาไม่สม่ำเสมอของผลิตภัณฑ์: ปรับค่าพารามิเตอร์ของตัวควบคุมความหนาแน่นของผนังบล็อก ซื้อรูปแบบที่มีการทำรุ่นและการเชื่อมต่อที่มาตรฐาน , แล้วตรวจสอบความสมดุลของการเปิดฉากชนิดหัวฉาก
การเปลี่ยนรูปแบบเครื่องผลิตบลอว์แบบอัดนั้นเป็นกระบวนการระบบ "การเตรียมการสร้างเสียรูปภายใต้การเปลี่ยนแปลง" โดยเนื้อที่อยู่ที่ความมั่นคงในการทำงาน ความแม่นยำในการจัดตำแหน่ง และการเชื่อมต่อมาตรฐาน เฉพาะ บริเวณการไม่ใช้หมุน แก้ไข ในการปรับความสมดุลแห่งจุลศักราช อุปกรณ์ต้องเป็นกำลังใจที่มีความกระตือรือร้นในเครื่องอุปกรณ์ (โดยเฉพาะอุปกรณ์การเปิดฉากแบบและการถาดพาโนรามาที่เขต) และคุณสมบัติของตัวแบบ ผู้ปฏิบัติงานต้องเข้าใจโครงสร้างอุปกรณ์ (โดยเฉพาะการเปิดฉากแบบและการถาดพาโนรามาที่เขต) และคุณสมบัติของตัวแบบ ตามมาตรฐาน "การเปลี่ยนพวงข้องใจอุโมงค์" "ความกึ่งกลางของการคืนรูปแบบ" และ "การจัดประการผลิตจริง" ให้น้ำสื่อ ในการบำรุงรักษา และปฏิบัติในการปรับปรุง การกระทำผิดทางดำเนินงานอาจทำให้เกิดการอันตรายต่ออุปกรณ์หรือปัญหาในคุณภาพของผลผลิต ในวัตถุประสงค์ที่สามารถทำงานร่วมกันได้ ใช้รูปแบบนี้อย่างแม่นยำ: "1. " ต่อรูปแบบแม่แบบเดียว ไม่ต้องใส่รูปแบบอื่น






