

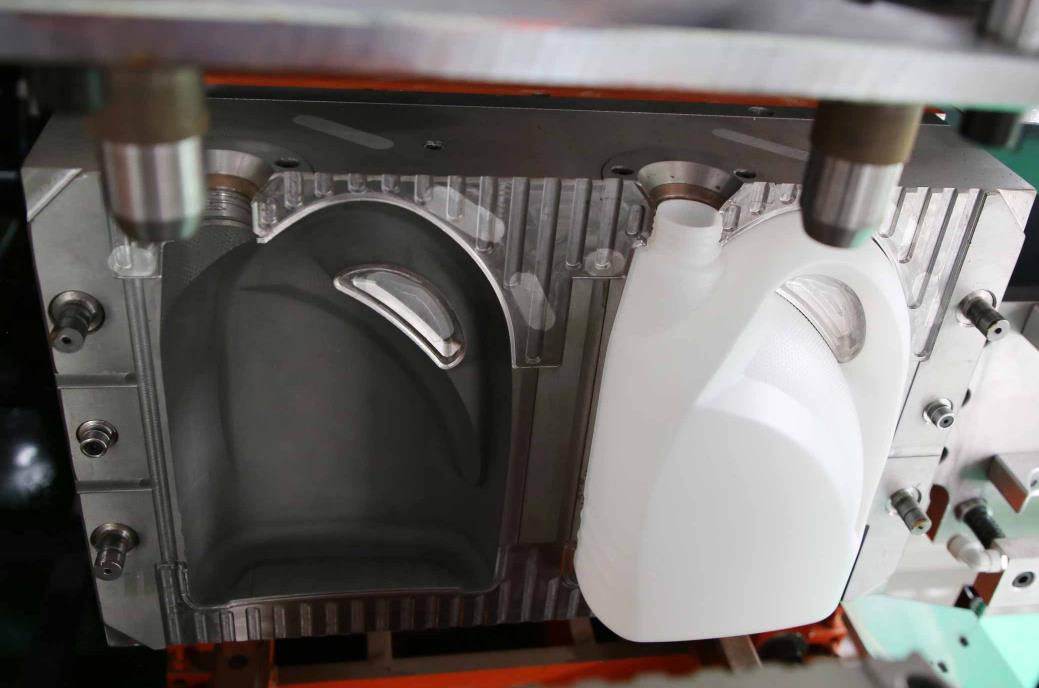
Підготовчі роботи перед заміною форм
Безпечна підготовка та вимкнення обладнання. Оператори повинні носити засоби захисту (шалі, рукавички, безпечні черевики), оглянути робочу зону, переконатися, що рабоче обладнання (ворсклі, підйомники) справно працює, а тест без навантаження нормальний. Натиснути кнопку аварійної зупинки обладнання, вимкнути основний пристрій живлення, джерело повітря та гідравлічне джерело (при гідравлічному типі), закрити кран охолоджувального контуру форми, почекати, поки обладнання повністю зупиниться (винт перестане обертатися, форма буде повністю відкритою), і прикріпити табличку «Зміна форми, без замикання» біля вимикача.
Підготовка формувального робочого місця Очистіть робоче місце від забруднення, ретельно вимийте руки, переконайтеся, що магніти форм не приклеюються до поверхні, видаліть будь-які деталі, які перешкоджають роботі (наприклад, ножовий диск).
Підготовка заготовок та додаткового обладнання Требують повторного укладання або перебору вузьких отворів форм, де не допускається труднощі виймання форми з підготовленої заготовки. Загвинтіть додатковий пристрій, щоб уникнути пошкодження майстерних дисків ріжучих дисків. Випробуйте з моменту засипання до моменту спрямування праці по технологічній лінії.
Викачуюча площина заготовки повинна бути розгладжена, а довжина прокатки в межах допустимого значення
Щоб увімкнути комплект міркувальних моделей, необхідно забезпечити повне вирівнювання тиску у устаткуванні: для гідравлічних моделей потрібно зняти тиск у системі за допомогою клапанів з рівнем тиску, а всі електромеханічні моделі повинні переконатися, що двигун сервоприводу розблокувався, щоб уникнути випадкового руху.
2. Приготування форм та інструментів
Перевірка, чи відповідають нові модель форм і технічні характеристики містять досягнену мета продукту, перевірка зовнішнього вигляду форми на наявність або відхилень, присутності плям масла у порожнині форми або її пошкодження, забезпечення функціонування системи виведення гарячої води і формату випускних канав без перешкод, а також належного смазання опорного стрижня та посадочного гвинта (високотемпературною змазкою).
Приготування спеціалізованих інструментів: динамометричний ключ (згідно з технічними характеристиками болтів кріплення в формі), шестигранний ключ, викрутка, мідний кут, предмети для чищення, рольки для позиціонування форм і прокладка (для підключення систем подачі води та повітря охолодження).
Обстеження товщини, маси і розмірів отворів нового формового виробу з метою перевірки його придатності для прикріплення встановлюваних на ньому конструкцій, розмірів кроків установки отворів, наявності відмінностей показників між новими та існуючими формами у процесі налагодження положення.
3. Реєстрація даних, пов'язаних з формою старого типу
Записуйте параметри процесу, відповідні для поточного старого преса (силове закріплення преса, тиск наповнення, час охолодження, параметри контролю товщини стінки заготовок і т.д.), щоб у майбутньому легко знаходити їх під час відновлення виробництва.
Поставте відмітку орієнтації встановлення старого преса (наприклад, «лівий прес», «правий прес», «передній/задній прес»), щоб уникнути невдалої установки при повторному використанні.
2. Швидкі кроки розбирання старих пресів
1. Від'єднайте прес від з'єднань обладнання
Якщо прес обробився водними та повітряними системами підігріву/охолодження (наприклад, повітряними каналами для нагнітання), спочатку зніміть шланг або жорсткий трубопровід у точках з'єднання, запечатайте інтерфейс чистою тканиною (щоб уникнути потрапляння масла та домішок в трубопровід), і організуйте трубопровід, щоб уникнути сплетення.
За допомогою ключа з кутовим моментом поступово ослабляйте болти кріплення преса у «діагонально симетричному» порядку (керувати питаннями лівих та правих пресів окремо). Після повного ослаблення болтів не виймайте їх тимчасово, лише зніміть 2-3 обертання, щоб уникнути несподіваного переміщення преса.
2. Підійміть старий прес
За допомогою кранового крана (обладнаного м'яким стропом для уникнення подряпування поверхні преса) плавно підійміть старий прес. Точки підіймання повинні бути симетрично розподілені, щоб забезпечити горизонтальне навантаження преса. Повільно підіймайте прес, поки він не відділить від опорної стовбиці та опорного вкладиша. Досвідчений співробітник повинен стабілізувати прес, повільно перемістити гідравлічний привод, підійти старий прес до призначеного місця зберігання та акуратно покласти його на стійку преса (з дерев'яними або гумоюна підставками), щоб уникнути прямого впливу.
Вийміть опорний стрижень преса та герметизовуйку прокладку з механізму закріплення преса обладнання та чистою тканиною протріть поверхню установки (підкладинка, шаблон), щоб забезпечити її плоску поверхню і відсутність забруднень олією, пластиком та пилу.
Вичистіть залишки пластмаси в порожнині преса та каналі викиду, нанесіть мастило на рухомі частини, такі як опорні стовбиці, опорні вкладиші та верхні штифти, та герметично запечатайте інтерфейс з водою охолодження, щоб уникнути потрапляння забруднень.
3. Maintenance and storage of old molds
Вирівняти залишки пластмаси в старій порожнині форми і вихлопному просторі, нанесіть мастику на подовжувачі, колонки та верхні стержні для змазування робочих елементів, а також запечатайте інтерфейс для охолодженої води, щоб запобігти попаданню пошкоджених деталей.
Виконайте огляд щодо запобігання корозії на старих формах (покрийте олійним засобом для захисту від корозії), зберігайте їх за моделлю та типом, забезпечте правильне маркування (включаючи статус використання та наступний термін технічного обслуговування) та уникайте зіткнень з іншими формами.
3. Етапи монтажу нового ливарного формного блоку
1. Підніміть новий ливарний формовий блок і попередньо визначте його положення
Підніміть новий ливарний формовий блок стаціонарно за допомогою підйомного пристрою, відрегулюйте висоту і кут підйомного пристрою, приведіть колонку кріплення ливарного формного блока у відповідність з пазом кріпильного механізму обладнання і повільно опустіть ливарний формовий блок, щоб забезпечити його посадку на монтажну поверхню.
Задайте спеціальну людину для допомоги в регулюванні положення ливарного формного блока, переконавшись, що монтажні отвори ливарного формного блока співпадають з резьбовими отворами на шаблоні обладнання. Добавте осьові штирі (у разі їх присутності) для фіксації положення ливарного формного блока і запобігання його зміщенню під час монтажу.
Не знімайте підйомний пристрій тимчасово, постійно утримуйте ливарний формовий блок у напівзатягнутому стані і використовуйте його для дрібної корекції положення ливарного формного блока, доки монтажні отвори не стануть повністю поєднані.
2. Підкрутити болти кріплення ливарного формного блока
Виберіть замінні болти, які відповідають новим ливарним формовим блокам (або використовуйте старі болти, перевірте, чи є на них резьба), покладіть насущі прокладки і пружинні прокладки, і поступово закручуйте болти в “диагонально-симетричному” порядку (наприклад, спочатку закручуйте руками, а потім закручуйте ключом з торцевим моментом).
Закручування болтів поділяється на два етапи: перший етап – закручування болта для повного підбору ливарного формного блока; другий етап – рівномірне закручування в зазначений у технічному посібнику момент (звичайно 25-50Н·м, який коригується залежно від специфікації болта), щоб забезпечити рівномірне напруження масов обох ливарних форм, а також запобігти їх ослабленню.
Після закручування перевірте площинність монтажу ливарного формного блока: використовуйте вимірювальний штангенциркуль для виявлення зазору між ливарним формовим блоком і монтажною поверхнею, при цьому зазор повинен становити ≤ 0,05 мм, щоб уникнути ненормального зусилля при закриванні ливарного формного блока і відповідно – деформації ливарного формного блока чи відхилення товщини стінки продукту.
3. Підключити циркуляцію охолодженої води та циркуляцію повітря
Підключіть охолоджуючий трубопровід відповідно до нанесених на ливарному формовим блоку кроків (“потік води” і “витік води”), забезпечити одночасність з'єднання, поставити ущільнювальні прокладки для запобігання витоку води, закрутити штифти, відкрити водяний кран, переконатися у відсутності витоку води в трубопроводі, і забезпечити плавний потік води.
Якщо ливарний формовий блок оснащений циркуляцією повітря (наприклад, допомогою потужного повітряного вентилятора), підключіть повітряний трубопровід і закрутіть штифт, отворити краник повітряного джерела, використовуючи розчинену соду, перевірити, чи немає витоку повітря на місці з'єднання.
Потрібно окремо перевірити з’єднання між пресс-формою і блокуївним серводвигуном (наприклад, стан замикаючого синхронного ременя і зубчатого колеса), щоб переконатися, що немає заклинення (цей пункт застосовується виключно до електромоторів повного приводу).
4. Вийміть ліфтингове обладнання і приберіть місце ремонту
Після перевірки того, що прес-форма твердо закріплена, а підключення трубопроводів виконано правильно, поступово вийміть підіймальне обладнання та помістіть його назад у обумовлене положення.
Приберіть інструменти та відходи на робочому місці, організуйте трубопроводи та лінії, щоб переконатися, що немає переплетів або перешкод, які заважають руху обладнання.
Ⅳ. Кроки налаштування і перевірки після зміни прес-форми
1. Діагностика без навантаження (без сировини, без форм)
Підключіть живлення обладнання, джерело повітря та гідравлічне джерело (при гідравлічному типі), вимкніть стан аварійної зупинки, та перейдіть у режим ручного керування.
Управляйте механізмом закриття прес-форми, повільно закривайте прес-форму до пів-зупиненого положення, перевірте, чи плавно закривається прес-форма, чи не застрянув гідрокамери, шкворні та направляючий циліндр, чи струменісно тісно прилягає (без очевидних зазорів) поверхня розділення прес-форми.
Після повного закриття прес-форми задайте початковий момент натягу (звичайно 60–80% максимального моменту, необхідного для прес-форми залежно від розмірів прес-форми та вимог до продукції), запустіть циклічність затягування 3–5 разів та контролюйте, щоб прес-форма працювала плавно без будь-яких незвичних шуму і вібрацій.
Управляйте механізмом добування шпинделя, перевірте координацію дій вставки та витягування шпинделя та корозії-прес-форми, перевірте, чи прямій шпиндель за осьову лінію прес-форми, чи немає конфліктів із прес-формою.
2. Налаштування параметрів процесу
Зателефонуйте або введіть параметри процесу, відповідні новій прес-формі: задайте температуру нагрівання стрижня матеріалу та головки прес-форми залежно від матеріалу продукції (PE, PP, PET тощо); задайте тиск та час насичення відповідно до обсягу та товщини стінки продукції; задайте час охолодження відповідно до розподілу повітроводів для охолодження прес-форми (звичайно коригують на 5–10% по відношенню до параметрів старого пристрою).
Налаштування системи регулювання товщини стінки заготовок: Якщо це модель динамічного контролю товщини стінки, введіть криву розподілу товщини стінки нового продукту (наприклад, параметри товщини стінки дна пляшки, тіла пляшки та горлечка пляшки), щоб забезпечити відповідність розмірів заготовки порожнині пресу.
3. Перевірка пробного виробництва
Запустіть обладнання для пробного виробництва невеликої кількості (5-10 виробів), оберіть рівномірність екструзії заготовок, закриття та запечатування форми (відсутність переливання заготовки) та ефект формованого виду (повний формат продукту, відсутність подряпин, бульбашок, неясних рисунків).
Пробний контроль якості продукції: виміряйте рівномірність товщини стінки продукції (відхилення ≤±3%, преміальні продукти ≤±1%), точності розміру горлечка пляшки (виразні ребра, стандартне запечатування), відсутність пилу чи друзів на зовнішньому вигляді, достатнього охолодження (відсутність деформації чи приклеювання форми після вилучення).
Якщо є дефекти продукції (наприклад, нерівномірна товщина стінки, переливання деформаційної поверхні, проблема з вилученням), відповідно регулюйте параметри: налаштуйте регулятор заготовки або синхронізацію форми для нерівномірної товщини стінки; надмірне насип фази збільшує притискну силу або очищає деформаційну поверхню; проблема з вилученням: продовжуйте час охолодження або застосовуйте невелику кількість ліквідатора деформації.
4. Підтвердження виробництва партії
Ввімкніть процес виготовлення 20-50 виробів, підтвердіть, що коефіцієнт оцінки якості продукції ≥99%, обладнання працює стабільно (без аварійного вимкнення або витікання), а параметри процесу не потребують часткового регулювання. Після цього перемикайте в режим автоматичного виробництва та офіційно починайте масове виробництво.
Запис параметрів нової форми та збереження їх до бібліотеки параметрів обладнання, щоб легко відтворювати в подальшому використанні.
Ⅴ. Заходи безпеки та правила регламенту для заміни форми
1. Основні вимоги до безпечного використання
Забороняється проводити операції заміни форми до повного вимкнення та дегазації обладнання, а також забороняється операція з підняття обладнання в порушення правил (наприклад, перевантаження на укладання, поперечне утягування підняття).
Під час процесу підняття форми забороняється перебувати у робочій зоні стороннім персоналу. Оператори повинні стояти на бічній стороні форми (щоб уникнути травмування при падінні форми чи її нестабільності).
При затягуванні болтів необхідно дотримуватися порядку «діагональної симетрії», щоб уникнути деформації через нерівномірне зусилля на формі; Забороняється безпосередньо вдаряти молотком по прецизійних деталях, таких як формоутворювальні порожнини та напрямні колони.
2. Особливі застереження для різних моделей
Гідравлічна модель: Після заміни форми необхідно видалити повітря з гідравлічної системи (через випускний клапан), щоб уникнути коливань тиску під час закриття форми; Перевірте рівень і температуру гідравлічного масла, щоб забезпечити нормальну роботу системи.
Повний вид двигуна: після заміни формування точність посадки сервоприводу потрібно калибрувати (через функцію "калібрування початкового положення" системи управління обладнанням), щоб гарантувати точне положення замикання форми і уникнути дефектів розміру продукту, викликаних відхиленням позиціонування.
Ротаційна машина видувного формування: При заміні багатопозиційних форм необхідно забезпечити однакову висоту встановлення всіх позицій форми та точне позиціювання, щоб уникнути нерівномірного навантаження під час обертання, що може спричинити вібрацію обладнання.
3. Усунення поширених проблем
Заклинювання закриття форми: Перевірте, чи не відсутнє мастило або чи немає забруднень у напрямній колоні та втулці, очистіть їх і нанесіть мастильний жир; Перевірте, чи рівна поверхня встановлення форми, і відрегулюйте положення форми.
Витік у трубопроводі: Замініть ущільнювальну прокладку та знову затягніть з'єднання; Якщо труба розірвалася, замініть її новою перед повторним запуском.
Нерівномірна товщина стінки виробу: Відрегулюйте параметри контролера товщини заготовки, перевірте, чи не заблокований контур охолодження форми, або повторно відкалібруйте синхронізацію закриття форми.
Заміна форм для машин для екструзійно-вибухового заготування є системним процесом з «підготовки розбирання встановлення відладки», основна задача якого полягає в тому, щоб забезпечити безпечну експлуатацію, точне позиціонування, стандартизоване з'єднання та повне перевірку. Оператори повинні знати структуру обладнання (особливо закриття форми та розміщення трубопроводів) і характеристики форм, чітко дотримуватися принципів «поперечного симетричного кріплення», «пріоритету відладки в незарядженому стані» і «перевірки пробного виробництва», щоб уникнути пошкодження обладнання або проблем з якістю продукції, викликаних помилками у роботі. Ефективність заміни форм зазвичай залежить від оперативної майстерності та конфігурації обладнання (наприклад, пристроїв швидкої заміни форм). За допомогою вправної роботи час заміни форм для моделей з одним станом можна контролювати в межах 30–60 хвилин, а для моделювання з багатостанційним обертанням — в межах 60–120 хвилин, забезпечуючи ефективне перемикання виробничих ліній.






