

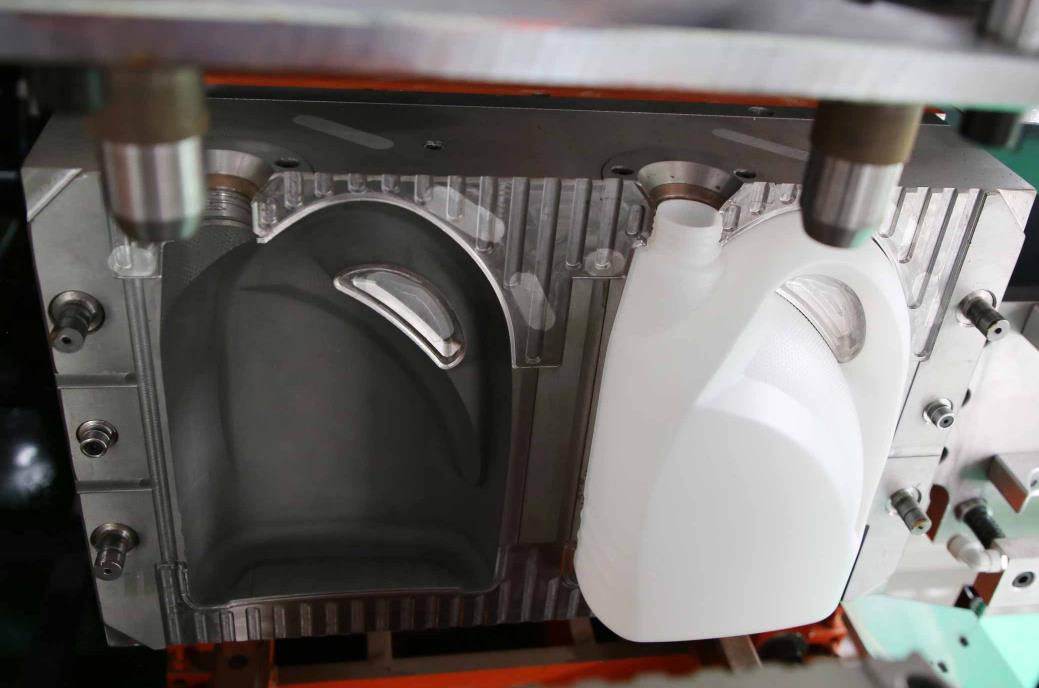
Penggantian acuan untuk mesin pembentukan tiup ekstrusi merupakan proses dasar untuk mencapai peralihan produksi berbagai varian dan spesifikasi produk berbentuk bukaan. Pada saat melakukan penggantian acuan diperlukan prinsip “keamanan terlebih dahulu, penempatan tepat, koneksi standar, dan verifikasi debugging” untuk mencegah kerusakan peralatan atau masalah kualitas produk yang disebabkan oleh operasi yang tidak benar. Berikut adalah langkah-langkah penggantian acuan yang standar yang berlaku untuk mesin pembentukan tiup ekstrusi berkelanjutan/intermiten (termasuk tipe sepenuhnya elektrik, hibrid elektrik-hidrolik, dan hidrolik), mengevaluasi universalitas dan detail praktisnya.
Ⅰ. Pekerjaan persiapan sebelum penggantian cetakan
1. Persiapan keamanan dan penutupan peralatan
Operator harus mengenakan peralatan keselamatan (helm, sarung tangan tahan tajam, dan sepatu anti-lacak), membersihkan segala rintangan di area kerja, memastikan keberadaan peralatan pengangkut (crane, dolly) tetap utuh dan bahwa test beban kosong berjalan normal.
Tekan tombol stop darurat peralatan, putuskan sumber tegangan utamanya, sumber udara, dan sumber hidrolik (model hidrolik), tutup katup sirkuit air pendingin dari mould, tunggu peralatan berhenti berjalan sepenuhnya (screw berhenti berputar, mould terbuka sepenuhnya), dan gantung tanda “ganti mould, jangan menutup” di tombol saklar pangkal.
Konfirmasi pelepasan tekanan peralatan sepenuhnya: Model hidrolik perlu melepaskan tekanan sistem melalui valve pengatur tekanan, sementara semua model motor listrik perlu mengonfirmasi penguncian pemutus tenaga servo agar menghindari tindakan tak sengaja.
2. Penyiapan acuan dan alat
Verifikasi bahwa model mould baru dan spesifikasinya konsisten dengan produk target, memeriksa penampilan mould untuk kerusakan, lubang mould untuk noda minyak atau kerusakan, memastikan saluran air pendingin dan celah pengeluaran tidak terblockir, dan agar kolom penyangga dan cincin penyangga terlubrikasi dengan baik (dengan grease untuk suhu tinggi).
Siapkan alat khusus: alat penyesuaian gigi (menyesuaikan spesifikasi baut penahan acuan), kunci Allen, obeng, palu logam (untuk menghindari kerusakan pada acuan dengan pukulan), kain pembersih, kait penempatan acuan, dan gasket penyekat (untuk menghubungkan sirkulasi air/udara penyegaran).
Periksa ketebalan, berat, dan jarak lubang instalasi baru acuan untuk mengonfirmasi kemampuannya untuk bersesuaian dengan mekanisme penguncian acuan peralatan (seperti jalannya penguncian acuan, ketebalan maksimal acuan, dan penyetelan posisi lubang instalasi).
3. Catatan data terkait model lama
Catat proses parameternya yang sesuai dengan mold lama saat ini (tekanan penyekat acuan, tekanan pengisapan, waktu pendinginan, parameter pengendalian tebal dinding billet, dll.) agar mudah dicari saat pemulihan produksi berikutnya.
Markir orientasi instalasi model lama (seperti “mold kiri”, “mold kanan”, “mold depan/belakang”) untuk menghindari kesalahan instalasi saat dipakai kembali.
Langkah-langkah melepaskan model lama
Pisahkan model dari koneksi peralatan
Jika model dilengkapi dengan sirkuit dan katup air panas/ dingin (seperti saluran udara jarum pemanas), terlebih dahulu keluarkan klem atau tabung keras di koneksi, tempelkan sambungan dengan kain bersih (untuk mencegah minyak dan kotoran masuk ke pipa), dan urutkan pipa untuk menghindari sirkulasi.
3. Mengangkat model tua
Gunakan kran (dilengkapi dengan tali lunak untuk mencegah luka pada permukaan model) untuk mengangkat model lama dengan lancar. Titik pengangkatnya harus terdistribusi secara simetris untuk memastikan model dilayani secara horisontal. Lakukan penghapusan dengan perlahan hingga model melepaskan kolom panduan dan gulungan panduan.
Orang yang bertanggung jawab harus menstabilkan model, dengan perlahan menggerakkan perangkat pengangkat, mengangkat model lama ke area penyimpanan yang ditentukan, dan menempatkannya dengan lembut pada rak model (dengan bantalan kayu atau karet) untuk menghindari benturan langsung.
Lepaskan pukulan penempatan dan selubung pembungkus model dari mekanisme penyekat model peralatan, dan cuci dengan bersih permukaan pemasangan (tempat penyekat, cetakan) dari minyak, sisa plastik, dan debu dengan kain pembersih untuk memastikan permukaan instalasi rata dan bebas dari kotoran.
Bersihkan sisa-plastik dalam lubang pengisap dan celah model, oleskan minyak pelumas pada bagian yang bergerak seperti kolom panduan, gulungan panduan, dan paku atas, dan perlekankan sambungan air pendingin untuk mencegah kotoran masuk.
3. Maintenance and storage of old molds
Lakukan pengobatan mencegah korosi pada model lama (menyemprotkan pelarut korosi), simpan mereka sesuai dengan model dan spesifikasi, berikan label dengan benar (termasuk status penggunaan dan waktu pemeliharaan berikutnya), dan hindari benturan dengan model lain.
Berikan perawatan pencegahan karat pada acuan lama (semprotkan minyak tahan karat), simpannya sesuai tipe dan spesifikasi, kenali labelnya dengan baik (termasuk status penggunaan dan jadwal perawatan berikutnya), dan hindari kolisi dengan acuan lain.
Ⅲ. Langkah-langkah pemasangan cetakan baru
1. Lakukan pengangkatan pada acuan baru dan pastikan posisinya
Lakukan pengangkatan dengan alat pengangkat, sesuaikan tinggi dan sudut alat pengangkat, pastikan kolom pengarah acuan berpasangan dengan saluran pengarah mekanisme pengunci acuan pada peralatan, dan turunkan acuan secara perlahan sedemikian rupa sehingga cocok dengan permukaan penginstalan.
Setiap orang harus membantu menyesuaikan posisi acuan, memastikan celah-celah penginstalan pada acuan berpasangan dengan lubang-lubang bergerigi pada acuan peralatan. Pemasukan tombol-tombol pengatur posisi (jika ada) untuk menstabilkan orientasi acuan dan mencegah distorsi selama pemasangan.
Jangan melepaskan alat pengangkat sementara, tetap pinggang acuan dan gunakan untuk menyesuaikan posisi acuan sampai celah-celah instalasi disinkronkan secara benar.
2. Korek alat pengunci acuan
Ambil ujung bolak-balik yang cocok dengan acuan baru (atau gunakan bolak-balik lama, periksa apakah sprit lengkungnya masih utuh), pasang washer lurus dan washer pegas, dan ketat-keteteg dengan urutan "simetris geser" (ketatkan secara manual terlebih dahulu, kemudian ketengahkan dengan pemeriksa gaya torsi).
Pekerjaan pengerutan bolak-balik dibagi menjadi dua tahap: tahap pertama adalah mengaktifkan bolak-balik hingga cocok dengan acuan, dan tahap kedua adalah memerintahkan secara merata sesuai dengan gaya torsi yang ditentukan dalam manual peralatan (biasanya 25-50N · m, disesuaikan sesuai dengan spesifikasi bolak-balik), memastikan molel dan kedua elemen yang tersebar sama rata dan tidak longgar.
Setelah diketat, periksa kebulatannya pada pemasangan acuan: gunakan pengolah rasa untuk mendeteksi celah antara acuan dan permukaan pemasangan, dengan celah ≤
05mm, untuk mencegah kekuatan yang tidak merata selama penutupan acuan yang dapat menyebabkan deformasi acuan atau penurunan ketebalan dinding produk.
3. Hubungkan selubung-serubung air dan air
Hubungkan saluran air menurut penandaan pada acuan ("masuk air" dan "keluar air"), pastikan pasangan yang memadai, instal gasket pengaman mencegah kebocoran, ketatkan sambungan pipa, buka katup air, periksa saluran pipa untuk kekurangan, dan pastikan aliran air lancar.
Jika acuan dilengkapi dengan selubung-serubung udara (seperti selubung tambahan jarak dingin dan perangkat pembuangan), hubungkan selubung udara dan ketatkan sambungan, buka katup sumber udara, dan gunakan air sabun untuk memeriksa apakah ada kebocoran udara di pasangan yang pas.
Jangan lupakan hal-hal berikut:
Sesuaikan laju billet keluar sesuai dengan kebijakan produksi, jangan biarkan billet berada di luar kompartemen pelopor secara bebas.
Pastikan pasak dan piston berfungsi dengan baik, pasak dan piston yang terlalu banyak atau terlalu sedikit dapat menyebabkan billet pendek atau gangguan produksi.
Pastikan mulut dan sumbat tampak pantas, gunakan kain kering untuk menghilangkan debu atau debu lama dari mulut dan katup.
Setelah mengkonfirmasi bahwa pas yang ditutup dengan kuat dan koneksi pipa benar, lepaskan perlengkapan penurunan dan letakkan kembali di posisi yang ditentukan.
Bersihkan peralatan dan debris di area kerja, urus pipa dan garis, dan pastikan tidak ada penjangkapan atau kendala yang menghalangi gerakan peralatan.
7. Setelah menutup mulut bagian kunci atau pasak, letakkan tekanan penekanan awal (biasanya 60-80% dari tekanan penekanan maksimum yang dibutuhkan oleh mulut sesuai dengan ukuran mulut dan persyaratan produk), mulai siklus penekanan 3-5 kali dan perhatikan bahwa mulut berjalan dengan lancar tanpa suara aneh atau getaran.
Operasikan mekanisme penyemprotan jarum, periksa sinkronisasi antara tindakan pemberian dan penyerahan jarum dengan penutupan dan penutupan mulut, pastikan jarum disesuaikan dengan pusat mulut dan tidak terjadi benturan dengan mulut.
Panggil atau masukkan parameter proses yang sesuai dengan mulut baru: atur suhu pemanasan tangki bahan dan kepala mulut sesuai dengan bahan produk (PE, PP, PET, dll); Atur tekanan dan waktu penebalan sesuai dengan kapasitas produk dan ketebalan dinding; Sesuaikan waktu pendinginan sesuai dengan distribusi sistem air pendinginan mulut (biasanya diadaptasi dengan 5-10% dibandingkan dengan parameter mulut lama).
2. Pengaturan parameter proses
Sesuaikan sistem pengaturan ketebalan billet: Jika merupakan model pengaturan ketebalan dinding dinamis, masukkan kurva distribusi ketebalan dinding produk baru (seperti parameter ketebalan dinding bagian bawah botol, tubuh botol, dan mulut botol) untuk memastikan ukuran billet sesuai dengan celah mulut.
Aktifkan peralatan untuk produksi percobaan skala kecil (5-10 produk), perhatikan keseragaman ekstrusi billet, penutupan dan penyegelan mulut (tidak ada kebocoran billet), dan efektivitas pembentukan dengan angin (wujud produk lengkap, tanpa dent, gelembung, pola yang kabur).
3. Verifikasi produksi percobaan
Jalankan peralatan untuk produksi percobaan skala kecil (5-10 produk), perhatikan keseragaman proses pengolahan billet, penutupan dan penyegelan molen (tak ada billet yang melewati), dan efek pembentukan tiup (hasil bentuk produk yang lengkap, tidak ada keriput, gelembung, atau pola yang tidak jelas).
Inspeksi pengambilan sampel kualitas produk: ukur konsistensi tebal dinding produk (kecacatan ≤± 3%, produk kelas atas ≤± 1%), akurasi ukuran mulut botol (saluran yang jelas, penutup yang standar), tidak ada logam yang terkelupas atau berlumpur pada tampilan, pendinginan yang cukup (tidak ada deformasi atau pengencang tetap setelah demolding).
Jika terdapat cacat pada produk (seperti ketidaksetaraan tebal dinding, meluapnya permukaan pembagian, kesulitan demolding), sesuaikan parameter sesuai: sesuaikan pengontrol billet atau sinkronisasi cetakan untuk ketidaksetaraan tebal dinding; peningkatan bahan meningkatkan gaya pemegang atau bersihkan permukaan pembagian; Kesulitan demolding: perpanjang waktu pendinginan atau gunakan sedikit perekat demolding.
4. Konfirmasi produksi batch
Produksi secara terus-menerus 20-50 potong produk, pastikan tingkat kelengkapan produk ≥ 99%, perangkat berjalan secara stabil (tanpa penutupan aneh atau kebocoran), dan parameter proses tidak perlu sering disesuaikan. Kemudian pindahkan ke mode produksi otomatis dan mulai produksi massal secara resmi.
Catat parameter proses cetakan baru dan simpan ke perpustakaan parameter perangkat untuk memudahkan pencarian saat digunakan di masa depan.
Ⅴ. Perlindungan dan aturan keselamatan untuk penggantian cetakan
1. Persyaratan inti untuk operasi yang aman
Dilarang keras melakukan operasi penggantian cetakan sebelum perangkat benar-benar dimatikan atau dilepaskan tekanan, dan dilarang keras mengoperasikan alat pengangkat dengan melanggar aturan (seperti beban berat, pengangkat seimbang, pengangkat diagonal).
Selama proses mengangkat cetakan, orang yang tidak berhubungan dilarang berada di wilayah kerja. Operator harus berdiri di sisi cetakan (untuk menghindari cedera saat cetakan terlepas atau miring).
Saat menyatukan bolti, perlu mengikuti urutan “simetri diagonal” untuk menghindari deformasi yang disebabkan oleh kekuatan yang tidak merata pada cetakan; dilarang menggosok bagian yang presisi seperti sumbatan cetakan dan kolom panduan dengan palu.
2. Perhatian khusus untuk model yang berbeda
Model hydraulik: setelah mengganti cetakan, udara dalam sistem hidraulik perlu dikeluarkan (melalui katup pengeluaran) untuk menghindari perubahan tekanan selama penutupan cetakan; periksa tingkat dan suhu minyak hidraulik untuk memastikan kerja sistem secara normal.
Tipe motor penuh: setelah penggantian cetakan, akurasi posisi motor servo perlu dikalibrasi (melalui fungsi “kalibrasi asal” sistem kontrol perangkat) untuk memastikan posisi penutupan cetakan yang akurat dan menghindari kerusakan ukuran produk yang disebabkan oleh deformasi posisi.
Mesin pembentukan tiup rotary: Saat mengganti cetakan multi-mode, perlu memastikan bahwa tinggi instalasi semua posisi cetakan konsisten dan penempatan akurat, agar menghindari kekuatan yang tidak merata selama rotasi yang dapat menyebabkan getaran peralatan.
3. Penanganan masalah umum
Inspeksi penutupan cetakan yang tersangkut: Periksa apakah kolom pemberhentian dan selubung pemberhentian yang hilang banyak minyak atau memiliki partikel, bersihkan mereka dan terapkan vaselin pelumas; Periksa apakah permukaan instalasi cetakan datar dan tentukan posisi cetakan.
Kesalahan rutenya pipa: Ganti sekrup gasket dan ketatkan kembali sambungan; Jika pipa air robek, gantilah dengan pipa baru sebelum menjalankannya lagi.
Ketebalan dinding produk yang tidak rata: Sesuaikan parameter kontrol ketebalan dinding bulit, periksa apakah sirkuit air pendingin cetakan tidak terhambat, atau kalibrasi ulang sinkronisasi penutupan cetakan.
Penggantian cetakan untuk mesin blow molding ekstrusi adalah proses sistematis "pengaturan pemecahan instalasi debugging", dengan inti yang memastikan operasi yang aman, penempatan yang akurat, penataan yang standar, dan verifikasi penuh. Operator harus mengenal struktur peralatan (terutama mekanisme penutupan cetakan dan tata letak pipa), serta karakteristik cetakan, mengikuti prinsip "penahanan diagonal simetris", "penyelesaian debugging tanpa beban", dan "verifikasi produksi percobaan", untuk mencegah kerusakan peralatan atau masalah kualitas produk yang disebabkan oleh kesalahan operasi. Efisiensi mengganti cetakan biasanya tergantung pada keterampilan operasi dan konfigurasi peralatan (seperti perangkat pengubahan cetakan yang cepat). Dengan operasi yang mahir, waktu pengubahan cetakan untuk model stasiun tunggal dapat dikendalikan dalam 30-60 menit, dan untuk stasiun rotari multi-stasiun dapat dikendalikan dalam 60-120 menit, sehingga memastikan switching produksi yang efisien.






