

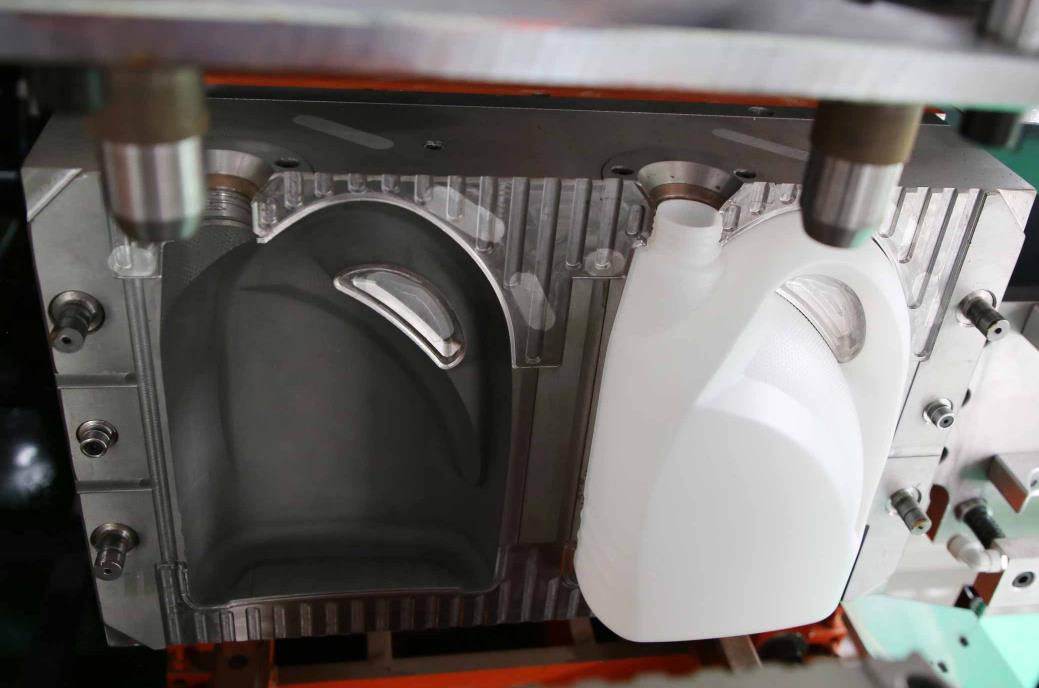
La sostituzione dei stampi per le macchine di estrusione e soffiatura è il processo centrale per ottenere la commutazione della produzione di varietà e specifiche multiple di prodotti a forma vuota. È necessario seguire i principi di "safety first, precisione nelle posizioni, connessione standardizzata e verifica dei debug" per evitare danni all'impianto o problemi di qualità dei prodotti causati da un'operazione errata. Di seguito sono elencati i passi standardizzati di sostituzione del stampo adatti alle macchine di estrusione e soffiatura continue/intermittente (comprensive di tipi totalmente elettrici, elettro-idraulici ibridi e idraulici), con equilibrio universale e dettagli pratici.
I. Lavori di preparazione prima della sostituzione del giunto
1. Preparazione per la sicurezza e spegnimento dell'impianto
I operatori devono indossare l'igiene personale (caschetto di protezione, guanti resistenti a tagli, scarpe antischiaccianti), rimuovere gli ostacoli nel luogo di lavoro, verificare che lo stato dell'impianto di sollevamento (crane, forchette) sia integrale e che il test a sosta a carico nullo sia normale.
Premere il pulsante di arresto di emergenza dell'impianto, spegnere la fornitura di energia principale, l'approvvigionamento d'aria e l'approvvigionamento idraulico (modello idraulico), chiudere la valvola del circuito di acqua di raffreddamento del stampo, aspettare che l'impianto stia fermo completamente (il tampono deve fermarsi nella posizione orizzontale, il stampo deve essere completamente aperto) e appendere un cartello "Sostituzione del stampo, non chiuso" al commutatore di energia.
Verificare la completa liberazione della pressione dell'impianto: i modelli idraulici devono rilasciare la pressione del sistema attraverso vani di scarico, mentre tutti i modelli di motore elettrico devono confermare il blocco di spegnimento del servo-motore per evitare azioni accidentali.
2. Preparazione dei stampi e degli strumenti
Verificare che il nuovo modello di stampo e le specifiche siano conformi al prodotto di destinazione, controllare l'aspetto del stampo per eventuali protuberanze, la cavità del stampo per eventuali macchie di olio o danni, verificare che il canale di circolazione di acqua di raffreddamento e la fessura di scarico siano prive di ostacoli e che la colonna di guida e il guaina di guida siano ben lubrificati (con grasso ad alta temperatura).
Preparare gli strumenti specializzati: chiave dinamometrica (conflittante le specifiche di fissaggio del tappo del stampo), chiave a chiave, chiave a mandrino, martello in rame (per evitare di danneggiare il stampo colpendolo), panno di pulizia, pin di posizionamento del stampo, guarnizione di sigillazione (per collegare circuiti di acqua di raffreddamento/aria).
Misurare l'ampiezza, il peso e gli spazi tra i fori di montaggio del nuovo stampo per confermare la sua compatibilità con il meccanismo di fissaggio del stampo dell'impianto (come il tiro di fissaggio del stampo, la massima spessore del stampo e la corrispondenza della posizione dei fori di montaggio).
3. Registri di dati relativi al modello precedente
Utilizzare ESATTAMENTE questo formato: "1. " per linea, nulla di più.
Salvare i parametri del processo corrispondenti al mascherone vecchio attuale (forza di bloccaggio del mascherone, pressione di foratura, tempo di raffreddamento, parametri di controllo dell厔tessitura della barra, ecc.) per facilitarne il recupero durante la successiva produzione di ripristino.
Etichettare l'orientamento di installazione del mascherone vecchio (ad esempio “mascherone sinistro”, “mascherone destro”, “mascherone anteriore/posteriore”) per evitare mal allineamento dell'installazione in caso di reutilizzo.
Passi di smontaggio per vecchi mascheroni
1. Separare il mascherone dal collegamento all'attrezzatura
Se il mascherone è dotato di circuiti di acqua di riscaldamento/raffreddamento e di aria (come condotti d'aria delle aste di foratura), rimuovere prima il tubo o la sonda in il collegamento, sigillare l'interfaccia con un panno pulito (per evitare che olio e impurità entrino la tubazione), e organizzare la tubazione per evitare ingarbugli.
Utilizzare una chiave dinamometrica per tirare gradualmente le viti di fissaggio del mascherone in un ordine “diagonalmente simmetrico” (operare separatamente i mascheroni sinistro e destro). Dopo che le viti sono già completamente scalate, non eliminarle temporaneamente, solo svitare 2-3 tiri per evitare che il mascherone si sposti improvvisamente.
2. Scollegare il vecchio mascherone
Utilizzare un gru con cesto (equipaggiato con un cesto morbido per evitare che la superficie del mascherone si strizi) per sollevare in modo gradevole il vecchio mascherone. I punti di sollevamento devono essere distribuiti simmetricamente per garantire che il mascherone sia sottoposto a forze verticali. Eleva lentamente il mascherone fino a quando si separa dalla colonna di guida e dalla guida. Un personale dedicato deve stabilizzare il mascherone, muovere lentamente il dispositivo di sollevamento, sollevare il vecchio mascherone all'area di deposito designata e posizionarlo delicatamente sulla griglia per mascheroni (equipaggiata con nastri in legno o in gomma) per evitare impatti diretti.
Rimuovere la spina di posizione del mascherone vecchio e il tappo di sigillatura dal meccanismo di aggancio del mascherone dell'attrezzatura e pulire a fondo la superficie di installazione (asse di aggancio, modello) da grasso, residui plastici e polvere con un panno di pulizia per garantire che la superficie di installazione sia liscia e priva di detriti.
Pulire i residui di plastica nella cavità del vecchio mascherone e nella fossa di scarico, applicare della cera lubrifianti ai componenti mobili come colonne di guida, guida, e pin top, e sigillare l'interfaccia dell'acqua di raffreddamento per evitare la penetrazione di detriti.
3. Manutenzione e conservazione dei vecchi mascheroni
Eseguire un trattamento di prevenzione del ruggine sui vecchi modelli (spray di olio anticorrosivo), conservarli per modello e specificazione, etichettarli in modo corretto (comprese lo stato di utilizzo e la data del prossimo intervento di manutenzione) e evitare collisioni con altri modelli.
III. Passi di installazione del giunto nuovo
1. sollevare il nuovo modulo e posizionarlo preliminarmente
sollevare il nuovo modulo in modo stabile con un dispositivo di sollevamento, regolare l'altezza e l'angolazione del dispositivo di sollevamento, allineare la colonna guida del modulo con il cilindro guida del sistema di fissaggio dei modelli dell'impianto e abbassare lentamente il modulo fino a posizionarlo sulla superficie di installazione.
assegnare una persona dedicata per assistere nell'ordinare la posizione del modulo, garantendo che gli orifici di installazione del modulo siano alineati con gli orifici a rosca sul template dell'impianto. Inserire candeline di posizionamento (se presenti) per fissare l'orientamento del modulo e prevenire eventuali spostamenti durante l'installazione.
non rimuovere temporaneamente il dispositivo di sollevamento, tenere il modulo leggermente teso e utilizzarlo per regolare finemente la posizione del modulo fino a quando gli orifici di installazione sono completamente alineati.
2. Tensare i bulloni di fissaggio del modulo
prelevare i bulloni fissati che corrispondono al nuovo modulo (o riutilizzare i vecchi bulloni, controllando che le file siano intatte), apporre wastali piane e wastali a spina, e poco a poco stringere i bulloni in un ordine "diagonalmente simmetrico" (quindi stringere a mano per la prima parte e poi con un tappo a pinza per la seconda parte).
il stringimento dei bulloni è suddiviso in due fasi: la prima fase è quella di stringere il bullone per posizionare il modulo, e la seconda fase è quella di stringere uniformemente il bullone in base alla coppia specificata nel manuale dell'impianto (di solito 25-50 N·m, regolabile in base al peso e ai caricamenti del bullone), garantendo che i moduli sinistro e destro siano ugualmente stretti e non liberi.
Dopo il stringimento, controllare la planarità dell'installazione del modulo: utilizzare un gometto per rilevare lo spessore tra il modulo e la superficie di installazione, con uno spessore ≤ 0,05 mm, per evitare forze non uniformi durante il chiudere il modulo, che potrebbero causare deformazioni del modulo o deviazioni della spessore delle pareti del prodotto.
3. Connettere i circuiti di aria e acqua di raffreddamento
Collegare il tubo di acqua di raffreddamento . in base alle marcature del modulo (“ingresso d'acqua” e “uscita d'acqua”), assicurarsi che l'interfaccia sia allineata, installare guarnizioni di sigillatura per prevenire le perdite d'acqua, stringere le soluzioni di colle di tubi, aprire la valvola d'acqua, controllare il tubo per eventuali perdite e garantire un flusso d'acqua regolare.
Se il stampo è dotato di un circuito d'aria (ad esempio una canaletta di scarico con ago, un dispositivo di scarto), collega il tubo d'aria e serra il cuscinetto, apri la valvola di alimentazione dell'aria e utilizza acqua sapida per verificare che non ci siano fughe d'aria alla interfaccia.
Esamina separatamente il collegamento tra il molle e il meccanismo di trasmissione servo (come lo stato di coinvolgimento della cinghia sincrona di tensionaggio e del cassetto d'ingresso) per assicurarsi che non ci siano ostacoli.
4. Rimuovi l'ausilio di sollevamento e pulisci sul luogo di lavoro
Dopo aver confermato che il molle sia ben fissato e che la connessione del tubo sia corretta, rimuovi lentamente il dispositivo di sollevamento e riponilo nella posizione prevista.
Pulisci gli strumenti e i detriti nella zona di lavoro, organizzare i tubi e le linee e garantire che non ci siano ingombri o ostacoli che impediscano il movimento delle apparecchiature.
Ⅳ. Passi di messa in operatività e verifica dopo lo scambio del molle
1. Debugging senza carico (senza materie prime, senza preforme)
Collegare l'energia degli impianti, la fonte di aria e la fonte hidraulica (nel modello a trasmissione idraulica), rilasciare lo stato di fermo di emergenza e accedere al modo di funzionamento manuale.
Operare il meccanismo di chiusura del molle, chiudilo gradualmente a un stato semi-aperto, verificare se la chiusura del molle è liscia, se la colonna di guida e la staffa di guida non sono incastrate, e se la superficie di ripartizione del molle è ben adattata (senza vuoti evidenti).
Dopo aver chiuso completamente il molle, impostare la tensione di appoggio iniziale (solitamente 60-80% della tensione massima richiesta dal molle in base al dimensionamento del molle e alle esigenze del prodotto), attivare il ciclo di appoggio 3-5 volte e osservare che il molle si muova senza rumori o vibramenti anormali.
Attivare il meccanismo di ricopertura della siringa, verificare la coordinazione tra le azioni di inserimento e ritiro della siringa e la chiusura e l'apertura del molle, garantire che la siringa sia allineata con il centro del molle e non ci siano collisioni con il molle.
2. Configurazione dei parametri del processo
Chiamare o inserire i parametri del processo corrispondenti al nuovo molle: Imposta la temperatura di riscaldamento della cisterna del materiale e della testa del molle in base al materiale del prodotto (PE, PP, PET, ecc.); Imposta la pressione di gonfiaggio e il tempo di gonfiaggio in base alla capacità del prodotto e all' espessura della parete; Imposta il tempo di raffreddamento in base alla distribuzione del circuito di acqua di raffreddamento del molle (in genere regolato del 5-10% rispetto ai parametri del vecchio molle).
Regola il sistema di controllo dell' espessura del cilindro: Se si tratta di un modello di controllo dinamico dell' espessura, inserisci la curva di distribuzione dell' espessura del nuovo prodotto (ad esempio, i parametri dell' espessura della base della bottiglia, del corpo della bottiglia e della bocca della bottiglia) per assicurarti che il diametro del cilindro corrisponda alla cavità del molle.
3. Verifica della produzione di prova
Iniziare l'equipaggiamento per la produzione in prova a piccola scala (5-10 prodotti), monitorare l'uniformità dell'estrusione della zanza, il chiuso e la sigillatura del moldino (nessun sviluppo della zanza), e l'effetto della molatura al calore (forma completa del prodotto, senza scompigli, bolle, motivi inesistenti).
Ispezione a campione della qualità del prodotto: misurare l'uniformità del prezzo della parete del prodotto (deviatura ≤ ± 3%, prodotti di fascia alta ≤ ± 1%), precisione della dimensione del collo della bottiglia (tesi chiare, sigillatura standard), nessuna polvere o eventuali strisce sulla superficie, raffreddamento sufficiente (nessuna deformazione o aderenza del moldino dopo la demoldatura).
Se ci sono prodotti che presentano difetti (come spessore della parete ingombrante, sviluppo del bordo di partizione, difficoltà nella demoldatura), regolare pertanto i parametri: regolare il controller della zanza o la sincronizzazione dei moldini per l'uniformità della parete; Materiale eccessivo aumenta la forza di compressione o pulisce la superficie di partizione; Difficoltà nella demoldatura: prolungare il tempo di raffreddamento o applicare una quantità di agente demoldante piccola.
4. Conferma della produzione in batch
Produzione continua di 20-50 pezzi di prodotti, confermare che il tasso di qualità del prodotto è ≥ 99%, l'equipaggiamento funziona stabilmente (senza spegnimento anomalo o perdite), e i parametri del processo non devono essere regolati frequentemente. Poi passare al modo di produzione automatico e iniziare formalmente la produzione di massa.
Registrare i parametri del nuovo moldino e salvarli nella libreria dei parametri dell'equipaggiamento per consentirne l'assistenza in futuro.
5. Precauzioni e regolamenti di sicurezza per la sostituzione dei moldini
1. Richieste di sicurezza per l'operatività
E' strettamente proibito eseguire operazioni di sostituzione dei moldini prima che l'equipaggiamento sia completamente spegnuto o depressurizzato e è proibito operare gli attrezzi di sollevamento in violazione delle norme (come sovraccarico durante la sollevazione, trazione laterale durante la sollevazione).
Durante il processo di sollevamento dei moldini, è proibito a personale non collegato rimanere nella zona di lavoro. Gli operatori devono posizionarsi sul lato del moldino (per evitare ferite in caso di caduta o doversia del moldino).
Quando si regolano i bulloni, è necessario seguire l'ordine "simmetria di diagonale" per evitare deformazioni causate da forze ineguali sul moldino; E' proibito colpire con un battitore parti precisi come i cavi del moldino e le colonne guidanti.
2. Precauzioni speciali per i diversi modelli
Modello idraulico: dopo la sostituzione del moldino, l'aria nel sistema idraulico deve essere espulsa (attraverso la valvola di scarico) per evitare oscillazioni di pressione durante la chiusura dei moldini; Verificare il livello e la temperatura dell'oleo idraulico per garantire il normale funzionamento del sistema.
Tipologia del motore: Dopo la sostituzione del molare, è necessario calibrare l'accuratezza di posizionamento del motore servo (attraverso la funzione "calibrazione dell'origine" del sistema di controllo dell'impianto) per garantire una posizione precisa di chiusura del molare e prevenire i difetti di dimensioni del prodotto causati da deviazioni di posizionamento.
Macchina di formaggio rotatoria: Quando si sostituiscono i moli multi-modali, è necessario assicurarsi che l'altezza di installazione di tutte le posizioni del molare sia coerente e la posizione di posizionamento accurata, in modo da evitare forze incostante durante la rotazione che possono causare vibrazioni dell'impianto.
3. Gestione dei problemi comuni
Molo bloccato: Controllare se la colonna guida e il guaina di guida sono prive di olio o hanno impurità, pulirle e applicare grasso lubrificante; Controllare se la superficie di installazione del molare è平坦 e regolare la posizione del molare.
Fuoriuscita nelle tubature: Sostituire il cuscinetto di tightening e ricomprimere la giunzione; Se la tubatura dell'acqua si rompe, sostituirla con una nuova pipeline prima di riattivarla.
Spessore della parete del prodotto inesistente: Regolare i parametri del controller della spessore della parete del billette, controllare se il circuito dell’acqua di raffreddamento del molare è privo di ostacoli o ricalibrare la sincronizzazione della chiusura del molare.
La sostituzione dei moli per le macchine di formaggio a fusione per estrusione è un processo sistematico di “preparazione smontaggio installazione debugging”, dove il core è garantire un funzionamento sicuro, una posizionamento preciso, una connessione standardizzata e una verifica completa. Gli operatori devono essere familiarizzati con la struttura dell'impianto (in particolare il meccanismo di chiusura del molare e la disposizione delle tubature) e le caratteristiche dei moli, seguire rigorosamente i principi di “fermatura simmetrica di diagonale”, “bugiarda di debug senza carico” e “verifica della produzione di prova”, per evitare danni all'impianto o problemi di qualità del prodotto causati da errori operativi. L'efficienza della sostituzione dei moli dipende solitamente dalla competenza operativa e dalla configurazione dell'impianto (ad esempio dispositivi di sostituzione rapida dei moli). Con l'operatività competente, il tempo di sostituzione del molle per i modelli a stazione singola può essere controllato entro 30-60 minuti, e per i modelli rotativi a più stazioni può essere controllato entro 60-120 minuti, garantendo un cambiamento produttivo efficiente.






