

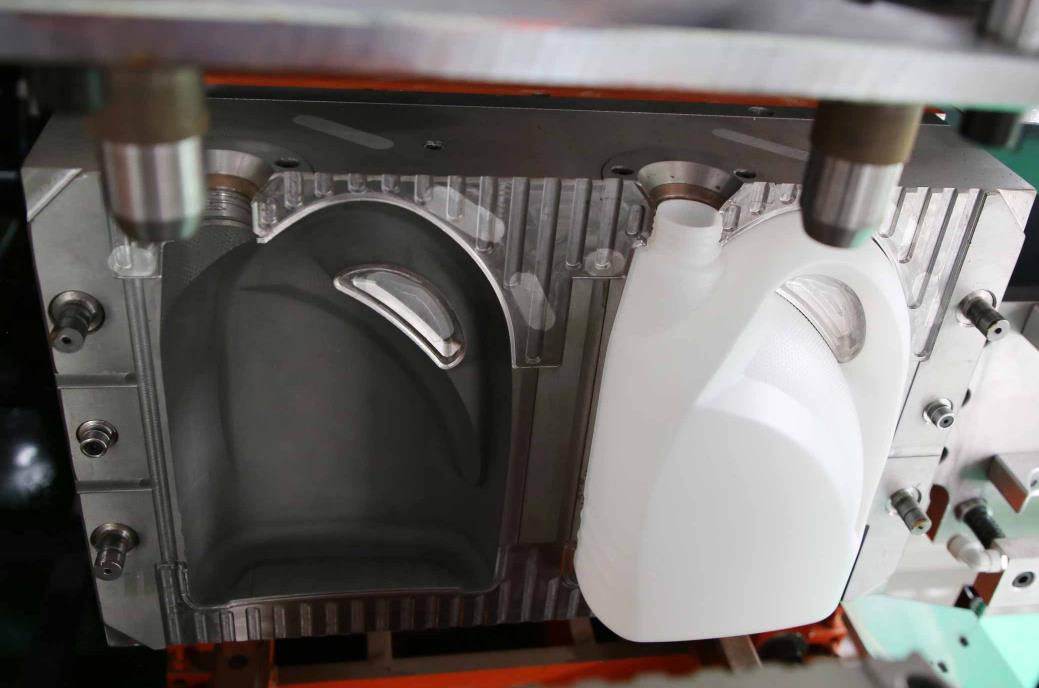
Wymiana form dla maszyn do formowania szczelnego za pomocą ekstrakcji i piestowania to proces kluczowy do osiągnięcia przełączania produkcji wieloma odmianami i specyfikacjami produktów obojętnych. Należy przestrzegać zasad "bezpieczeństwo jako priorytet, precyzyjne ustawienie, standardowe połączenie i testowanie debugowania", aby unikać uszkodzeń urządzenia lub problemów jakości produktów spowodowanych nieprawidłową obsługą. Poniżej przedstawiono standardowe kroki wymiany form, które są stosowane do głównych maszyn do formowania szczelnego o charakterze ciągłym/rozrzutowym (w tym pełnie elektrycznych, elektro-hydraulicznych, hybrydowych i hydraulicznych), łącząc uniwersalność z szczegółami praktycznymi.
Ⅰ. Preparation work before mold replacement
1. Przygotowanie bezpieczeństwa oraz wyłączenie urządzenia
Operators need to wear protective equipment (safety helmets, cut resistant gloves, anti slip shoes), clear obstacles in the work area, ensure the performance of lifting equipment (cranes, forklifts) is intact and the no-load test run is normal.
Naciśnij przycisk awaryjnego zatrzymywania urządzenia, odłącz główny zasilacz, dostawę powietrza i hydrauliczną dostawę (model hydrauliczny), zamknij węzeł wody chłodzącej w formie, poczekaj, aż urządzenie całkowicie się zatrzyma (ściek przestanie się kręcić, forma będzie całkowicie otwarta), i zawies zobowiązujący "zmiana formy, bez zamykania" przy przycisku zasilania.
Sprawdź, czy całkowicie ulegnie uwolnieniu ciśnienia sprzętu: modele hydrauliczne muszą uwolnić ciśnienie w systemie poprzez wahliwki; w modelach z silnikiem elektrycznym należy upewnić się, że blokada wyłączania silnika serwosowego uniemożliwia działanie przypadkowe.
2. Przygotowanie form i narzędzi
Przestudiuj model nowej formy i jej parametry, aby ocenić, czy odpowiadają one wymaganym produktom, sprawdź wygląd formy z widocznym bezmierniczeniem, dolną szczelinę formy w celu wykluczenia plam oleju lub uszkodzeń, upewnij się, że kanał chłodzącej wody i zadarnia nie są zablokowane, a śrubowa kolumna i przewód śrubowy są odpowiednio lubrykowane (miękkim, sypkim smarem ze względu na wysoką temperaturę).
Przygotuj specjalistyczne narzędzia: wiertarka chwytowa (we współpracy z normami śrub montujących formę), wkrętarka, śrubokręt, kladkę drewną (aby uniknąć uszkodzenia formu przez dźwiganie), czystą ściereczkę, igłę ustawiająca formę, uszczelkę (do połączenia kanałów wody chłodzącej/z powietrza).
Wykonaj pomiary grubości, masy i odległości otworów montażowych nowej formy, aby usprawnić jej kompatybilność z mechanizmem zamykania formy urządzenia (takim jak strzałka zamykania formy, maksymalna grubość formy i weryfikacja zgodności układu otworów montażowych).
3. Zapis danych dotyczących poprzedniego modelu
Zapisuj parametry procesowe odpowiadające obecnej formie (siła zatrzymywania formy, ciśnienie piestowania, czas chłodzenia, parametry sterowania grubości ścian wbijan, itp.) w celu łatwiejszego odzyskania podczas późniejszego odzyskania produkcji.
Określ orientację montażową starego formy (np. "forma lewa", "forma prawa", "forma przednia / tylna"), aby zapobiec nieprawidłowemu montowaniu w przypadku ponownego użycia.
Ⅱ. Kroków demontażu starszych form
1. Odłączenie formy od połączenia urządzenia
Jeśli forma jest wyposażona w układy ciepłej/zimnej wody i powietrza (na przykład kanały powietrza do odśrodkowywania), najpierw usun sznur lub trwałą rura w miejscu połączenia, powietrze interfejs z czystym materiale (aby uniemożliwić przedostanie się oleju i zanieczyszczeń do instalacji prądu), i zorganizować instalację, aby uniknąć zaplienien.
Wykorzystaj klucz na obrotowość, aby stopniowo przesuwać śruby mocujące formy w "diagonale symetryczny" porządek (przyjmuj formy lewej i prawej osobno). Po całkowitym uluzeniu śrub, nie usuwaj ich przedwczesnie, tylko obróć ok. 2-3 obrotów, aby uniknąć nagłych zmian formy.
2. Podnieś stary formy.
Użyj kranowego podnośnika (uczestniczącego w miękkim ławie, aby uniknąć zarysowania powierzchni formy), aby płynnie podnieść stary formy. Punkty podnoszenia powinny być symetrycznie rozłożone, aby zapewnić, że forma jest poddawana równomiernemu obciążeniu. Powoli podnies całą formę, aż oddzieli się od łuku prowadzącego i przewodzącego.
Specjalny personel powinien stabilizować formę, powoli przesuwać urządzenie podnoszące, podnieść stary formy na oznaczone miejsce przechowywania i delikatnie jej umieścić na stojaku formy (ze stoiskami wykonanymi z drewnianego lub gumowego materiału), aby uniknąć bezpośredniego uderzenia.
Odłącz element układów osadzania formy i uszczelniającą opaskę z mechanizmu zamocowania formy na urządzeniu, i dokładnie usuń zanieczyszczenia oleju, resztki plastiku i brudu z powierzchni instalacji (miejsce mocowania, siatka) przy użyciu chusty do czyszczenia, aby upewnić się, że powierzchnia instalacji jest płaska i wolna od odpadów.
3. Konserwacja i przechowywanie starych form
Usun zanieczyszczenia plastikowe z wnętrza piersi formy i rowka odprowadzającej powietrza, nałoż ilościowo tłuszczu smarującego na ruchome elementy, takie jak kolumny i płyty prowadzące oraz paski górne, i uszczelnij interfejs wody chłodzącej, aby uniemożliwić przedostanie się zanieczyszczeń.
Prowadź konserwację zwalczającą korozję na starych formach ( przy pomocy piszczącej oleju), przechowuj je, według modelu i specyfikacji, dokładnie oznacz (w tym stan używania i przyszły czas konserwacji), i unikaj zderzania ich ze sobą.
Ⅲ. New mold installation steps
1. Wyrzuć nowy formę i ustaw ją wstępnie.
Prowadziny nową formę stałym urzadzeniem podnoszącym, reguluj wysokość i kąt urzadzenia, umiejscawiaj formy prowadnicę kolumnę z przewodnikiem mechanizmu zamykania formy, a następnie powoli ją opuszczaj, tak aby dopasowała się do powierzchni instalacji.
Zadaj osobę, która pomaga regulować pozycję formy, upewniając się, że otwory instalacyjne formy są poziome względem przewodów na ramce urządzenia. Wprowadź sztaplery pozycjonujące (jeśli są) aby ustalić orientację formy i zapobiec przemieszczaniu się podczas instalacji.
Odczekaj, aż urządzenie podnoszące opuszcza, ale pozostaw formę lekko naciągniętą, a następnie użyj go do drobnych korekt oczekiwanej, do zadowalającej pozycji formy, aż otwory instalacyjne będą całkowicie poziomymi.
2. Skupuj pasa sterowaną rekordzika przeładowszczę lub pas sterujący.
Wypuść śruby mocujące, które pasują do nowej formy (lub ponownie użyj starych śrub, sprawdzając, czy gniazda są wiarygodne), nalep na nitki płaskie i sprężynowe i stopniowo obciążaj śruby w „pozycji symetrycznej pod kątem przeciwna” (pierwotnie ręcznie, a potem przy użyciu klucza do obciążania).
Skupowanie śrub podzielone jest na dwie etapy: w pierwszej etapie śrubę obciążamy tak, aby dopasował się do formy, a w drugiej w obciążamy równomiernie zgodnie z wartością obciążenia określoną w instrukcji obsługi urządzenia (najczęściej 25-50 N·m, dostosowana do specyfikacji śrub), co sprawia, że lewe i prawe modele są równomiernie obciążone i nie są luźne.
Po skupieniu sprawdź płaskość ułożenia formy: użyj miernika dulności, aby wykryć odstęp między formą a powierzchnią instalacji, a odstęp nie powinien przekraczać 0,05 mm, aby uniknąć nierównomiernego obciążenia w trakcie zamykania formy, co może prowadzić do deformacji formy lub odchylenia grubości ściany produktu.
3. Podłącz kołnierz z wodą chłodzącej i kołnierz powietrza.
Podłącz rurę z wodą chłodzącej wg oznaczeń na formie („wejście wody” i „wyjście wody”), upewnij się, że połączenie jest równe, umieść uszczelniające nakładki, aby zapobiec zawijaniu się wody, zaszkucz połączenia rur, otwórz zawór wody, sprawdź rurę na wycieki, a także komfortowy przepływ wody.
Jeśli forma jest wyposażona w kołnierz powietrzny (na przykład dodatkowy kołnier powietrza do ruszania igły, urządzenie odprowadzające), podłącz rurkę i zaszkucz połączenie, otwórz zawór źródła powietrza i użyj mydła do wody, aby sprawdzić, czy na stykach nie występuje wyciek powietrza.
Interfejs między formą a urządzeniem sterującym (na przykład stan zamykania pary ciasnej i nacięgi łożyska synchronizowanego) musi być osobiście sprawdzany w przypadku urządzeń całkowicie elektrycznych, aby upewnić się, że nie występuje zakłócenie.
Usunąć urządzenia podnoszenia i oczyścić teren obiadów.
Po potwierdzeniu, że forma jest dobrze zamontowana i połączenie rur jest poprawne, powoli usunąć urządzenie podnoszenia i umieścić je powrotem w zaplanowanej pozycji.
Oczyścić narzędzia i odpadki na terenie pracy, zorganizować rury i przewody i zapewnić, aby nie dochodziło do zakłóceń ani przeszkód, które mogłyby utrudniać ruch obrabianego sprzętu.
IV. Kroki komisionowania i weryfikacji po zmianie formy
1. Kodowanie bez obciążenia (bez surowców, bez przedform)
Podłączienie zasilania sprzętu, źródła powietrza i źródła hydraulicznego (model hydrauliczny), uchylenie statusu awaryjnego zastopowania, wejście w tryb pracy ręcznej.
Operowanie mechanizmem zamykania formy, powoli zamykać formę do stanu półzamkniętego, sprawdzać, czy zamykanie formy jest płynne, czy staw kolumnowy i przewód przewodzeniowy nie są zawieszone, a także czy powierzchnia oddzielająca formy jest dobrze osadzona (bez wyraźnych luk).
Po całkowitym zamknięciu formy, ustawić pierwotną siłę naciągu (zwykle 60-80% maksymalnej siły naciągu wymaganej przez formę w zależności od rozmiaru formy i wymagań produktu), uruchomić cykl naciągu 3-5 razy i obserwować, aby forma działała płynnie bez odprowadzania jakichkolwiek nieprawidłowych dźwięków lub wibracji.
Operować mechanizmem przewietrzenia igłami, sprawdzić synchronizację między akcjami wkładania i wyciągania igieł a zamykaniem i otwieraniem formy, zapewnić, że igła jest ustawiona z centrum formy, i nie ma zderzenia z formą.
2. Process parameter setting
Skontaktować się lub wprowadzić parametry procesu odpowiadające nowej formie: ustawić temperaturę ogrzewania ciepłonaczki i główki formy w zależności od materiału produktu (PE, PP, PET itp.); ustawić ciśnienie nafiliowania i czas nafiliowania w zależności od pojemności i grubości ścian produktu; ustawić czas chłodzenia w zależności od rozkładu kucia wody chłodzącej okolicy formy (zwykle dostosowany o 5-10% w porównaniu do parametrów starej formy).
Dostosować system kontrolujący grubość plecula: jeśli jest to model dynamicznej kontroli grubości, wprowadzić krzywe rozkładu grubości nowego produktu (np. parametry grubości podstawy butelki, ciała butelki i górnej części butelki), aby zapewnić, że rozmiar bloki pasuje do komory formy.
3. Trial production verification
Uruchomić sprzęt do małoskalowej produkcji próbnej (5-10 produktów), obserwować jednolitość ekstruzji bloku, zamykania formy i uszlachetniania (bez przelania bloku), jak również efekt formowania przez podsuszanie (pełny kształt produktu, brak bruzd, pęcherzy, nierazielistych wzorów).
Inspekcja próbek jakości produktu: zmierz równomierność grubości ścian produktu (odchylenie ≤ ± 3%, produkty najwyższej klasy ≤ ± 1%), dokładność rozmiaru wierzchołka butelki (stróje wyraźne, standardowe szczeliny), brak luźnych elementów lub rybień na wyglądzie, wystarczające schłodzenie (nie dochodzi do deformacji ani przyklejenia formy po układaniu produktu).
Jeśli występują wady produktu (np. nierównomierne grubość ścian, przelewanie powierzchni rozdzielającej, trudności z układaniem produktu), dostosuj parametry w zależności od tego: dostosuj sterownik bilonu lub synchronizację formy dla nierównomiernej grubości ścian; nadmiar materiału zwiększa siłę dokręcenia lub oczyszcza powierzchnię rozdzielającą; trudności z układaniem: wydłuż czas schłodzenia lub zastosuj niewielką ilość środka do układania.
4. Batch production confirmation
Produkuj stale 20-50 sztuk produktów, potwierdź, że stopień kwalifikacji produktu wynosi ≥ 99%, urządzenie działa stabilnie (bez nieoczekiwanych zastopowań czy wycieków) i nie jest konieczne częste dostosowywanie parametrów procesu. Następnie przejdź w tryb produkcji automatycznej i oficjalnie rozpocznij produkcję masową.
Zapisz parametry nowej formy i przechowaj je w bibliotece parametrów urządzenia, aby łatwo je odnajść w przyszłości.
Ⅴ. Przepisy bezpieczeństwa i środki ostrożności w przypadku wymiany formy
1. Wymagania dla bezpiecznego działania
Strznieczeniem jest przeprowadzanie operacji wymiany formy przed całkowitym wyłączeniem lub odciśnięciem ciśnienia z urządzenia, a także jest zabronione obsługiwanie urządzeń do podnoszenia naruszających przepisy (takich jak przesycanie naśladujące i podnoszenie w pionie).
Podczas procesu podnoszenia formy jest zabronione, aby w obszarze pracy znajdowały się osoby niebędące osobami operującymi. Operatorzy muszą stanąć po stronie formy (aby uniknąć obrażeń w przypadku jej opadnięcia lub odwrócenia).
Podczas dokręcania śruby konieczne jest stosowanie zasad “diagonalnej symetrii”, aby uniknąć deformacji wynikającej z nierównomiernego siły na formę; zabronione jest bezpośrednie uderzanie w precyzyjne części, takie jak otwory w formie i kolumny przewodzące, przy użyciu łuku.
2. Specjalne środki ostrożności dla różnych modeli
Model hydrauliczny: po wymianie formy odpowiednio odciągnij powietrze z systemu hydraulicznego (przez specjalny otwór odciągowy), aby zapobiec fluktuacjom ciśnienia podczas zamykania formy. Sprawdź poziom i temperaturę oleju hydraulicznego, aby zapewnić normalną pracę systemu.
Model napędzany silnikiem: po wymianie formy konieczne jest kalibracja dokładności położenia servo silnika (przez funkcję “kalibracji początkowej” systemu sterującego urządzeniem), aby zapewnić dokładny punkt zamknięcia formy i uniknąć wad rozmiaru produktu spowodowanych odchyleniem położenia.
Maszyna do wtryskowego zgrzewania: przy wymianie form w wersji wielomodu, należy upewnić się, że wysokość instalacji wszystkich pozycji form jest zgodna, a pozycjonowanie dokładne, aby uniknąć nierównomiernego nacisku podczas obrotu, który może spowodować wibracje urządzenia.
3. Common problem handling
Zamknięcie formu jest zablokowane: sprawdź, czy prowadzący stół i prowadzący obuwie nie mają uszkodzeń oliwy lub zanieczyszczeń, czy nie ma ich ubytki, a następnie o ile instalacja formy jest płaska, a jej pozycja jest dokładnie ustawiona.
Wyciek w linii: wymień uszczelkę i ponownie zamknij połączenie; jeśli rura wodna zostanie uszkodzona, wymień ją na nową, zanim uruchomisz ją ponownie.
Nierównomierna grubość ścian produktu: dostosuj parametry kontrolera grubości ścian bloku, sprawdź, czy wskaźnik chłodzenia wody w formie nie jest zablokowany, lub skalibuj synchronizację zamykania formy.
Zmiana form u maszyn do wtryskowego zgrzewania jest systematycznym procesem „przygotowania rozbiórki instalacji odpalania”, a jego celem jest zapewnienie bezpiecznej pracy, precyzyjnego pozycjonowania, standardowego połączenia i pełnej weryfikacji. Operatorzy muszą być dobrze zaznajomieni z strukturą urządzenia (zwłaszcza mechanizmem zamykania formy i układem rur), a także charakterystyką form, przestrzegać zasad takich jak „symetryczne przykręcania poziomo”, „powyżej priorytetów odpalania w bezładownym stanie” i „weryfikacja produkcji próbnej”, aby uniknąć uszkodzenia urządzenia lub problemów jakichkolwiek produktów jako skutku błędów w pracy. Efektywność wymiany form zależy zazwyczaj od wykształcenia operatorów i konfiguracji urządzenia (takich jak szybki mechanizm wymiany form), a przy dobrze wykonywanej pracy czas wymiany formy u modeli jednostanowych można kontrolować w zakresie 30-60 minut, natomiast u modeli obrotowych wielostanowych - w zakresie 60-120 minut, zapewniając efektywny przełączanie produkcji.






